Neuman Aluminium Strangpresswerk

Referenz:
Neuman Aluminium Strangpresswerk

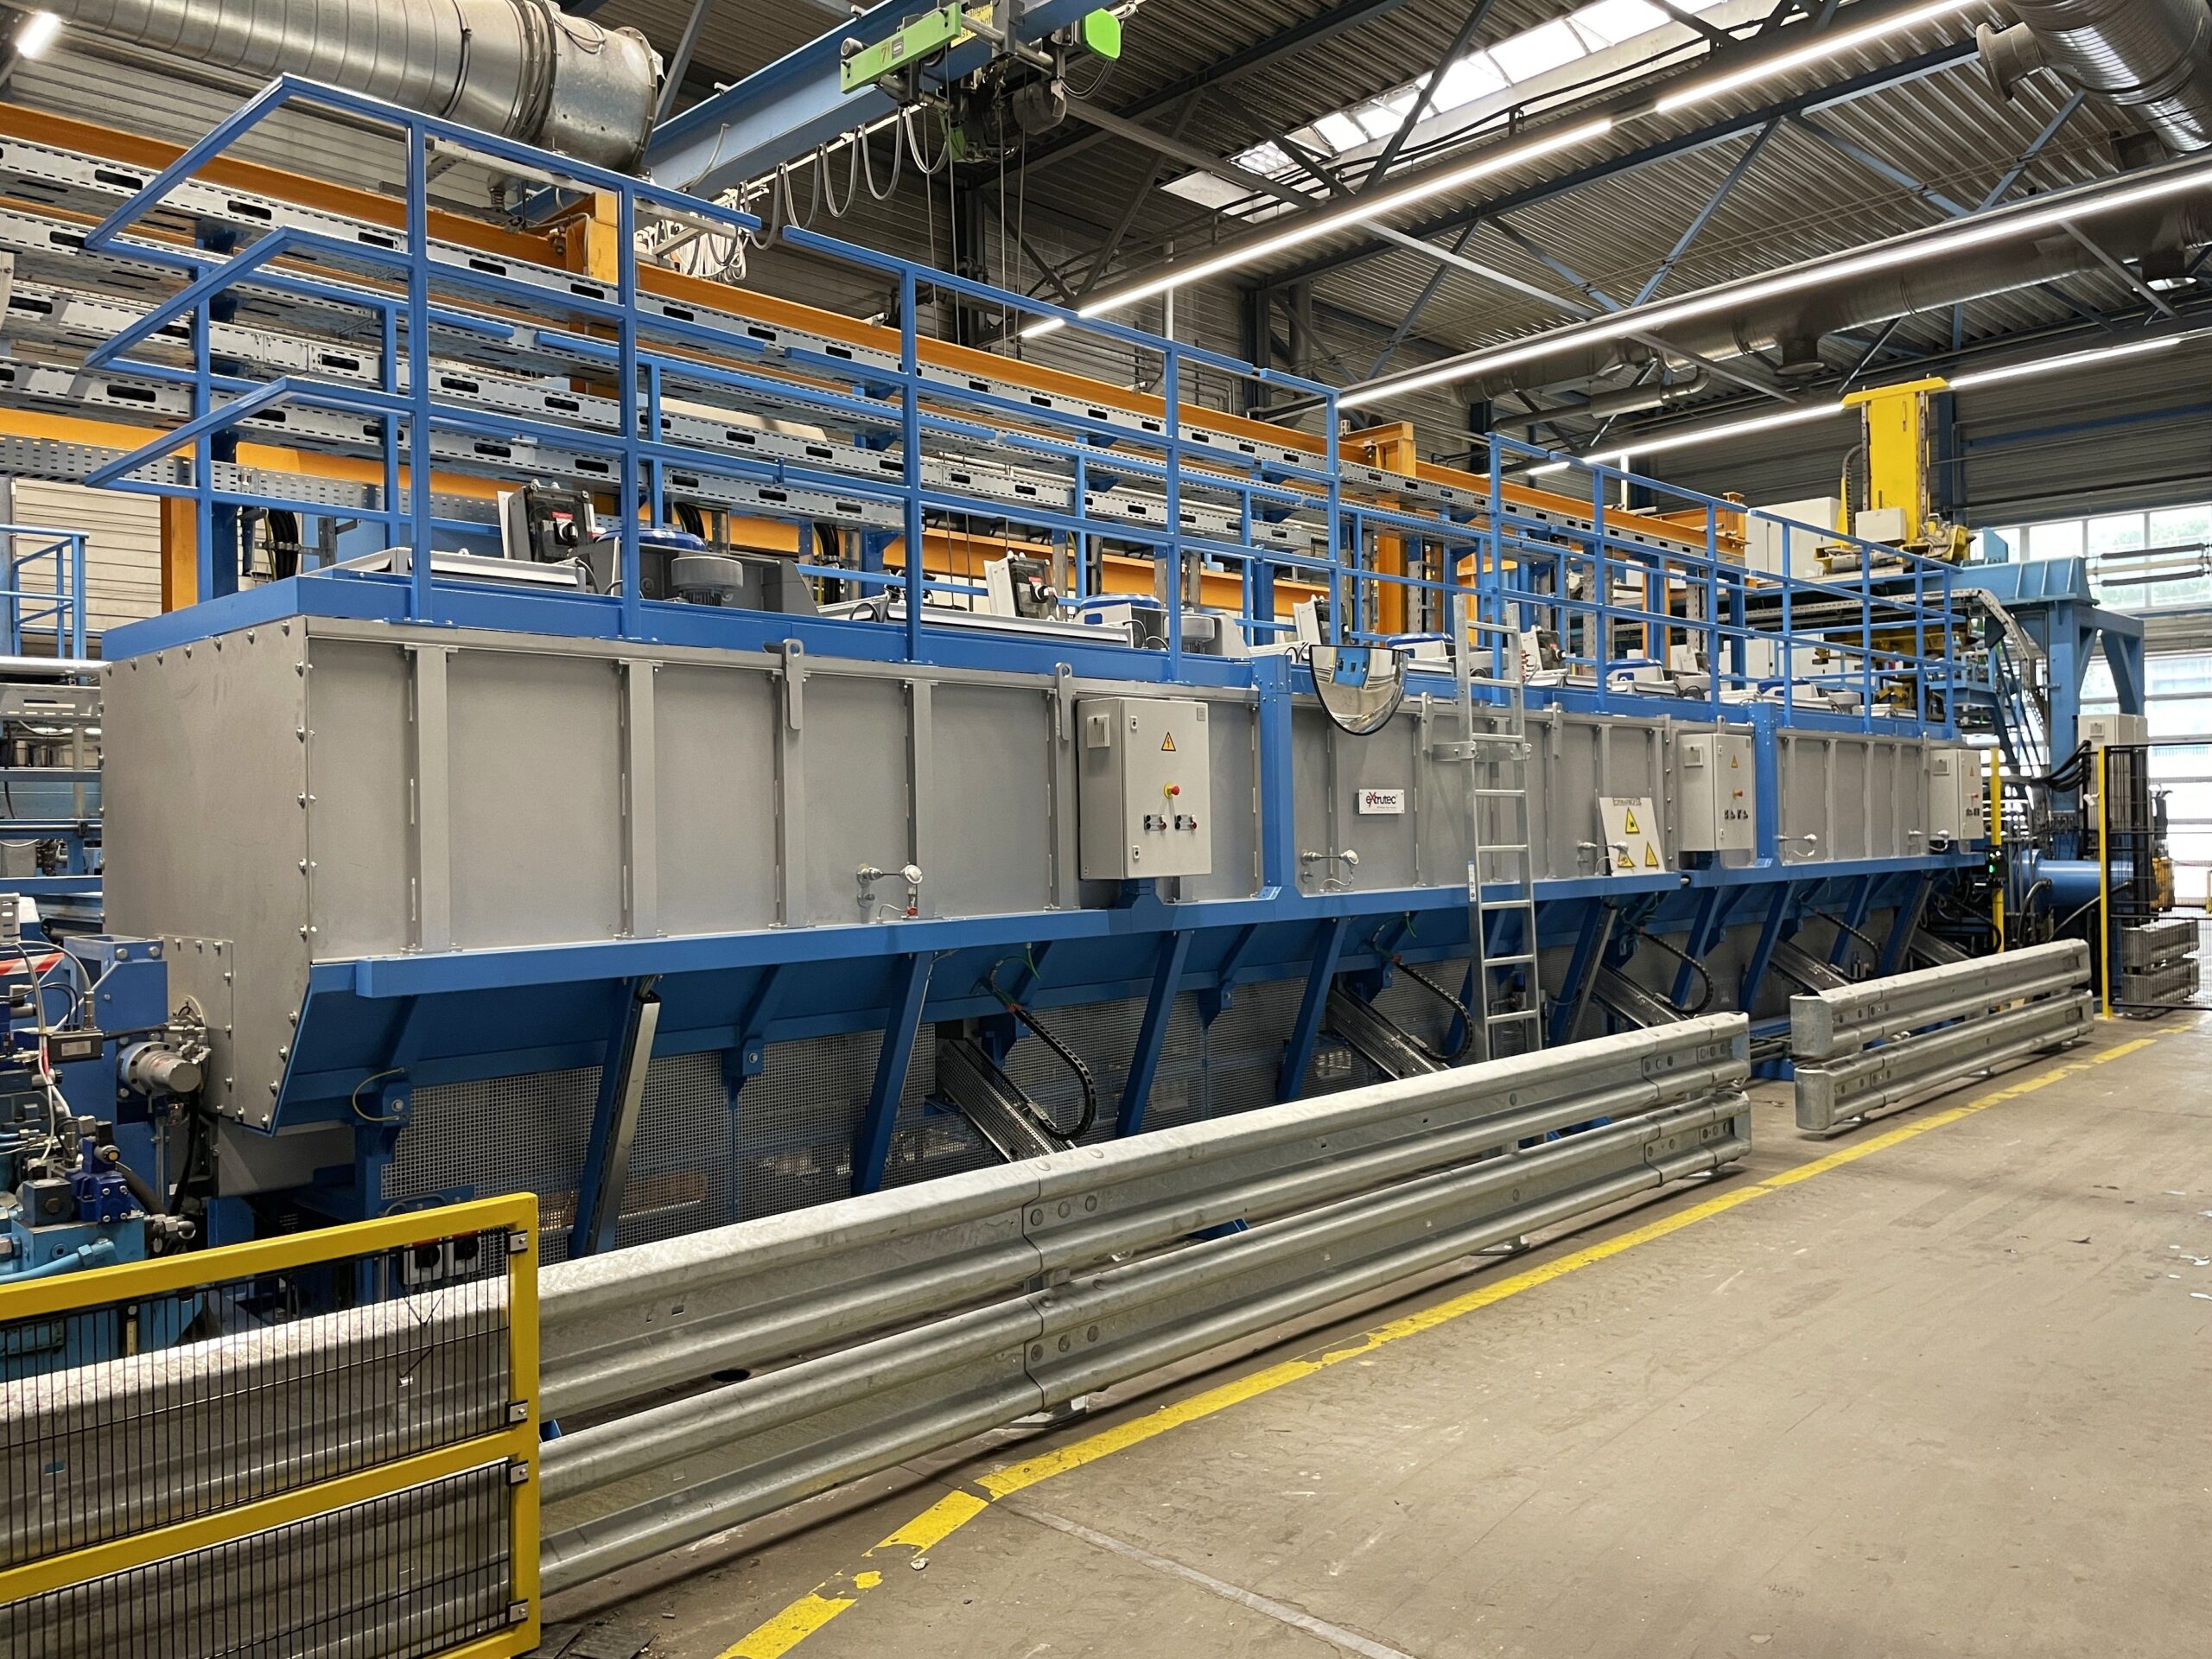
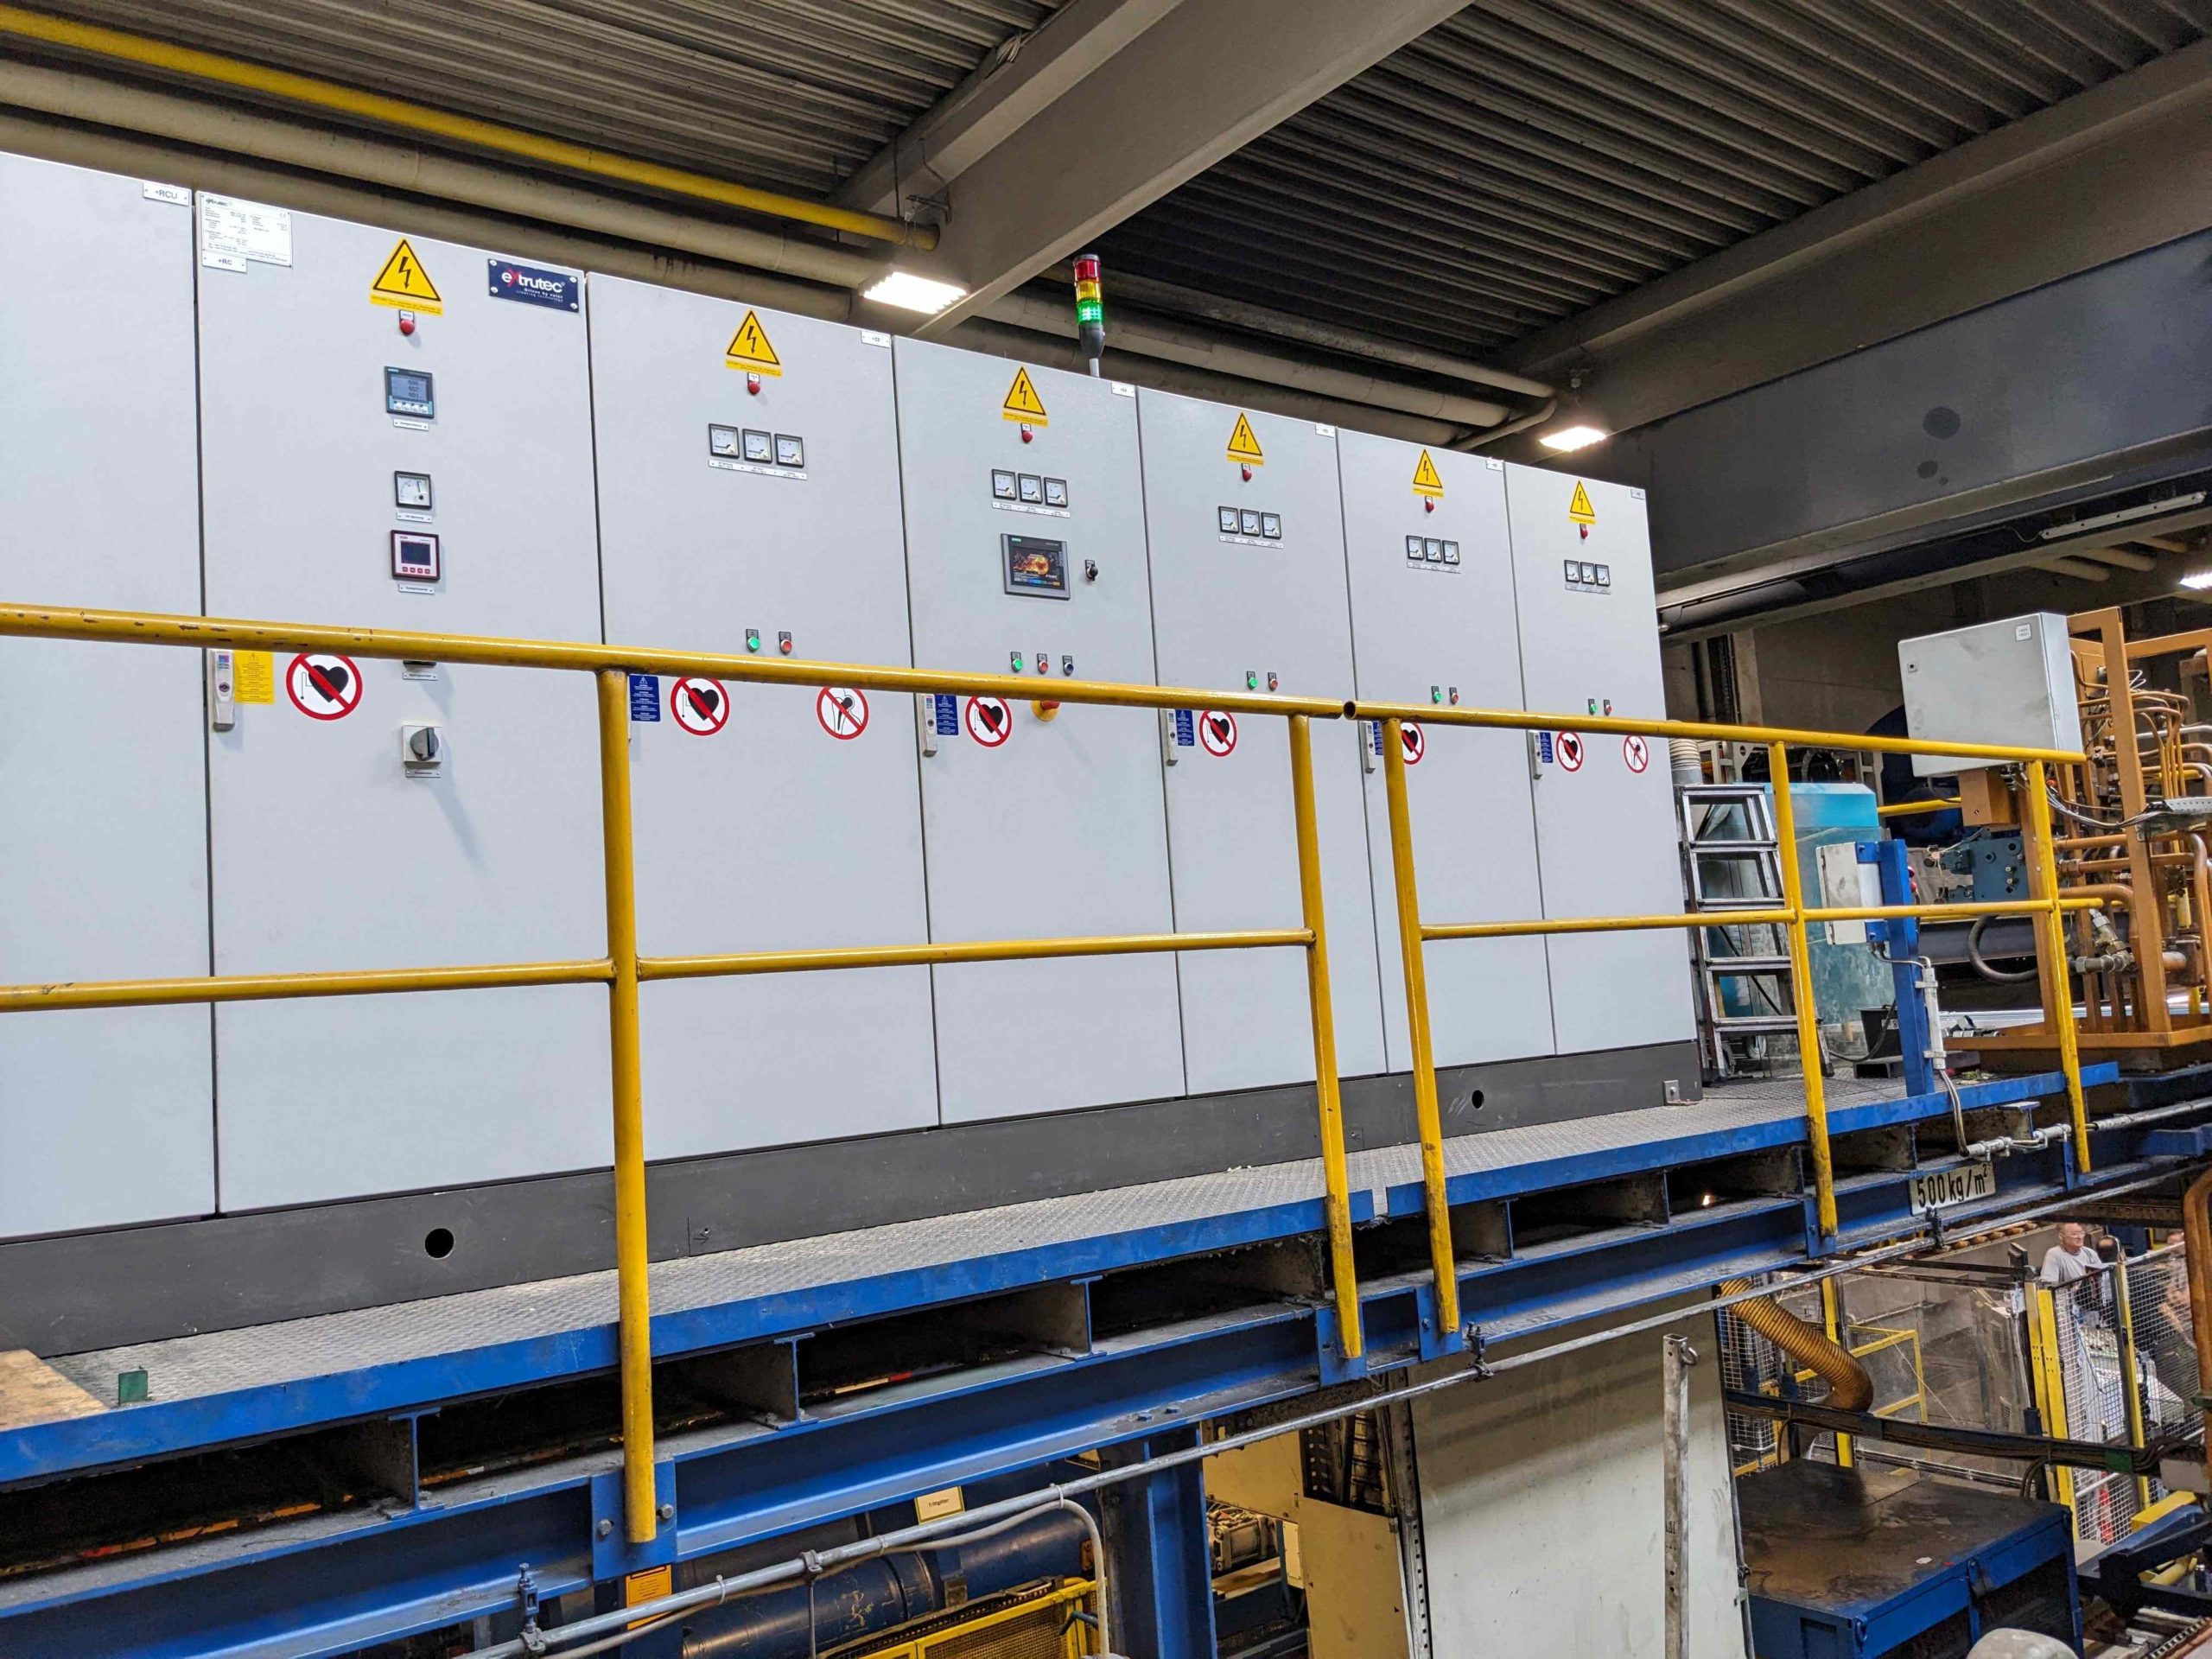
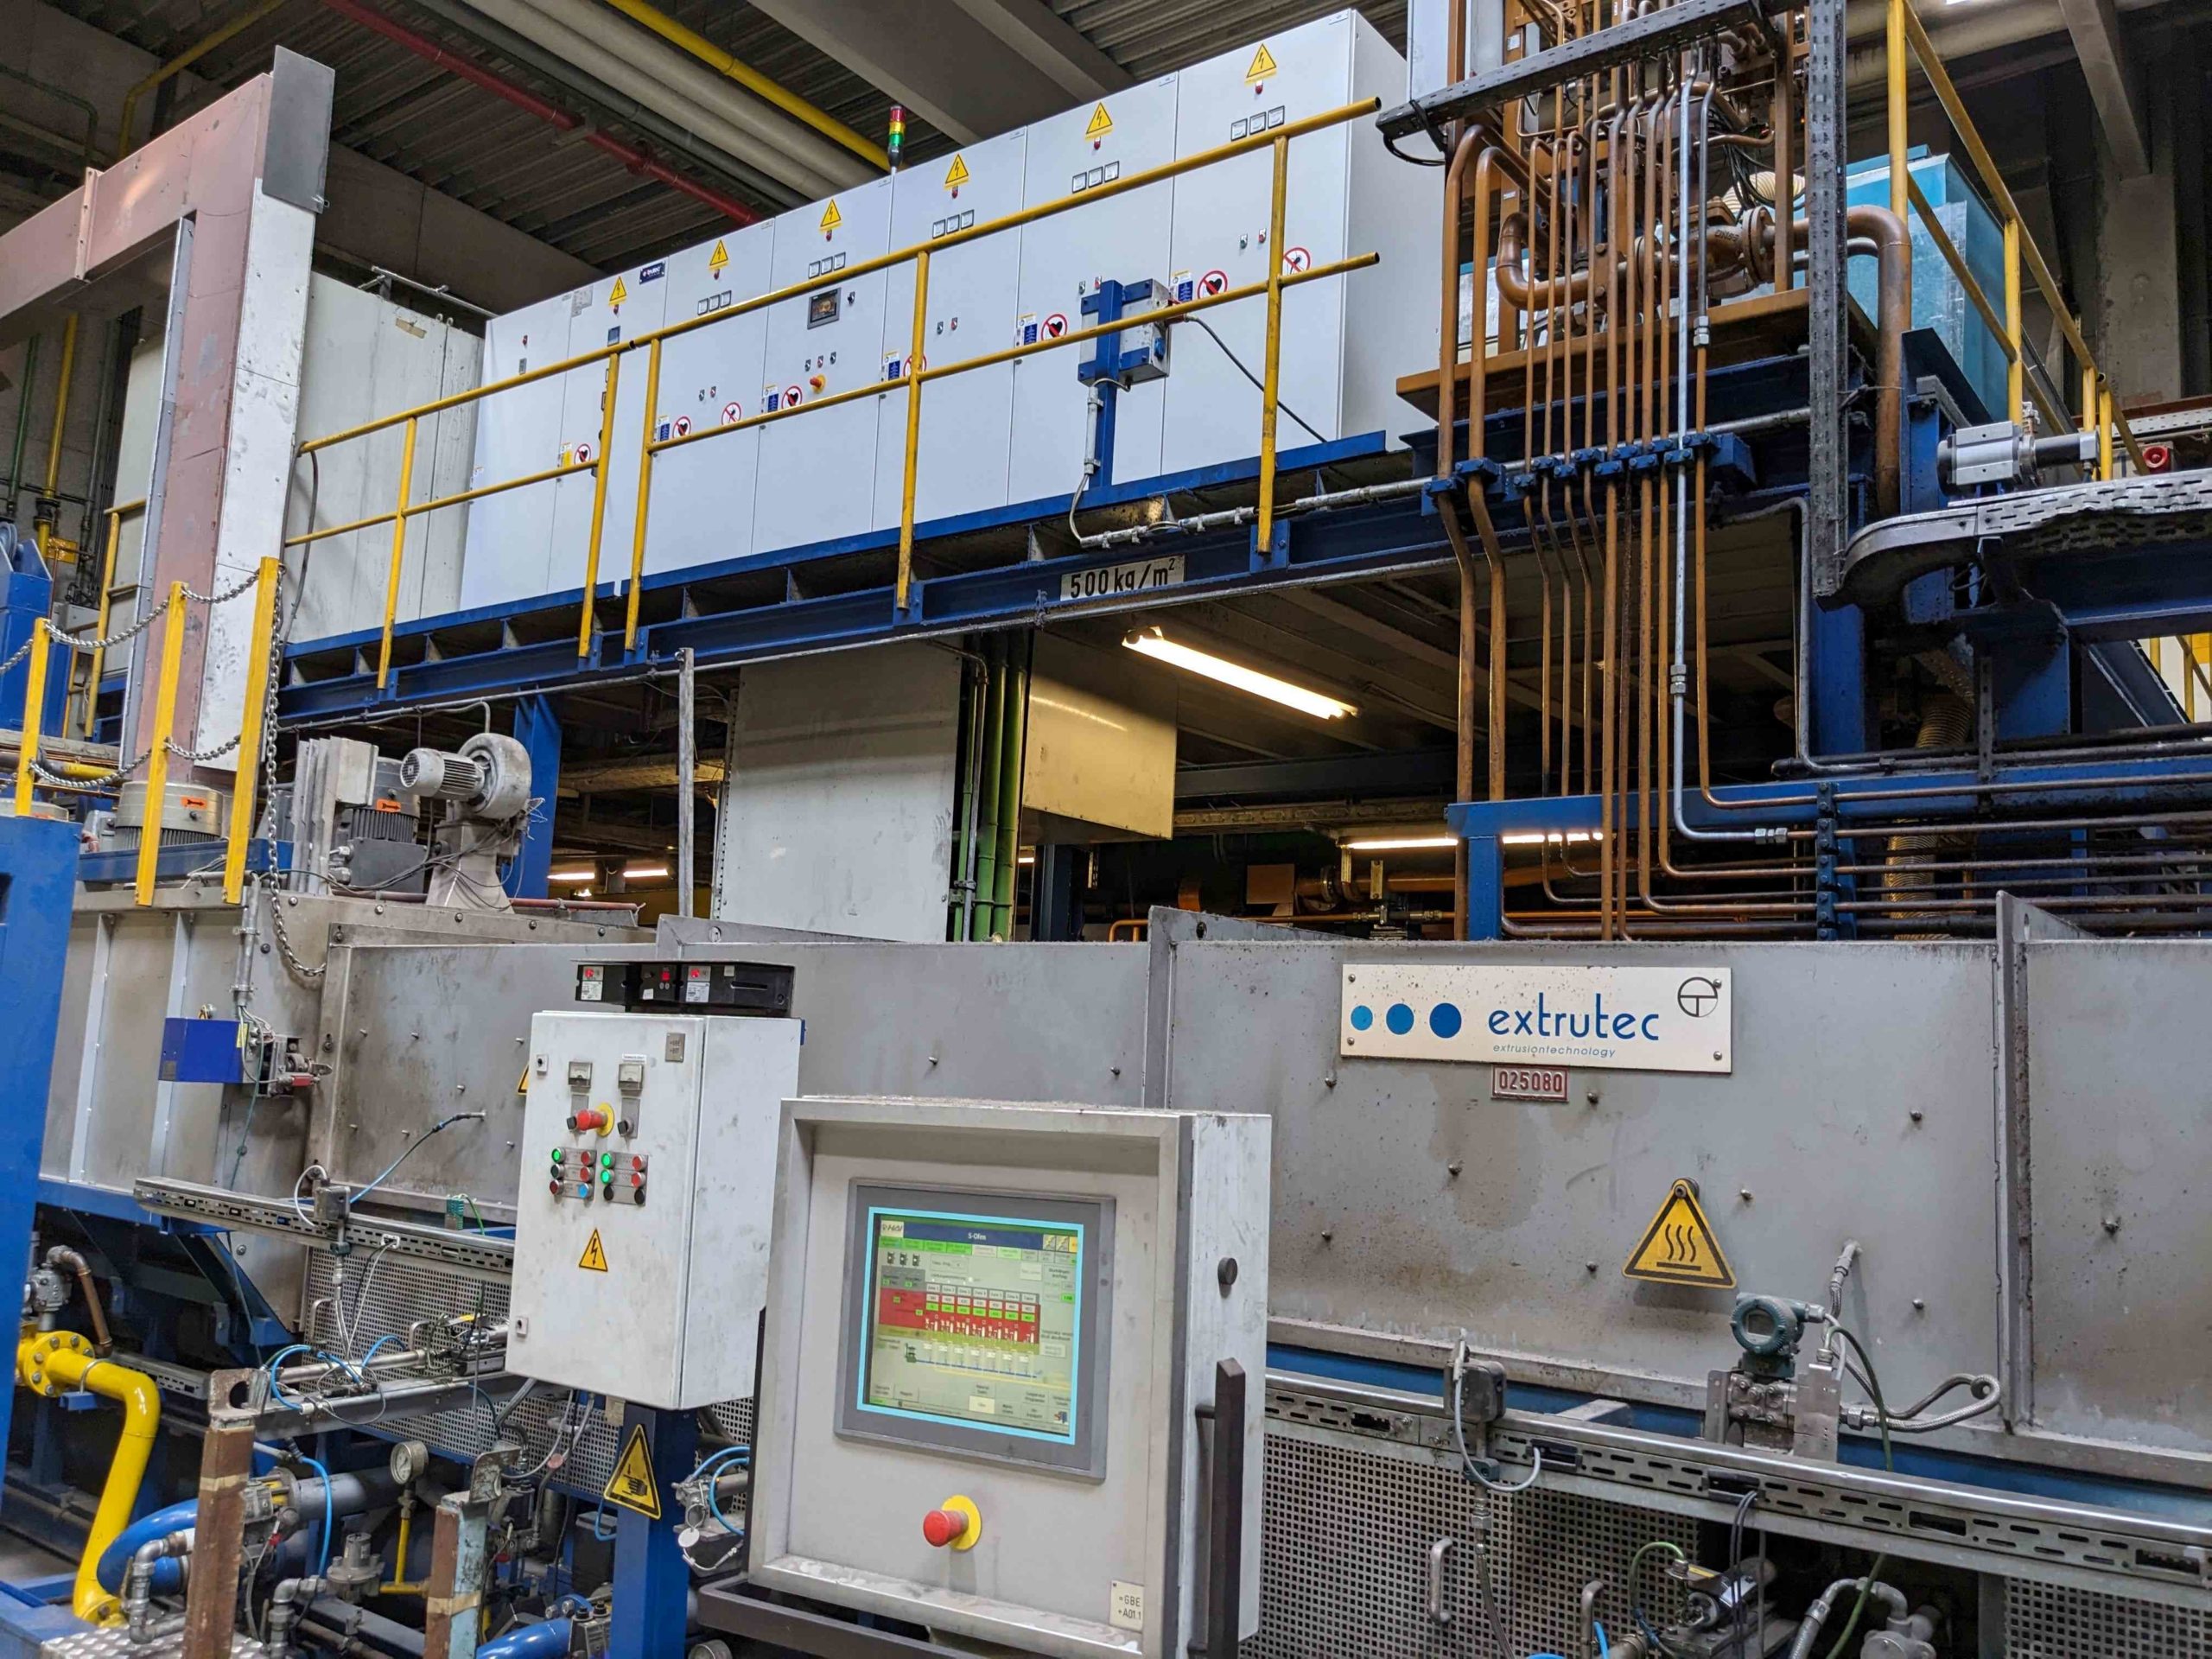
Umfangreiche Elektrifizierung und Modernisierung zentraler thermischer Prozessbereiche im Strangpresswerk Marktl in Niederösterreich.

Gemeinsam mit der Neuman Aluminium Strangpresswerk GmbH wurde am Standort Marktl ein ganzheitliches Modernisierungsprojekt zur Dekarbonisierung der Produktion umgesetzt. Ziel war es, fossile Brennstoffe innerhalb der thermischen Prozesskette weitestgehend zu ersetzen und gleichzeitig Energieeffizienz, Prozessstabilität und Automatisierungsgrad nachhaltig zu steigern.
 

Aufgabenstellung/ Projektanforder­ungen:

Die Aluminiumverarbeitung steht vor der Herausforderung, energieintensive Prozesse nachhaltiger zu gestalten, ohne dabei Produktivität, Qualität und Versorgungssicherheit zu gefährden. Bei Neuman Aluminium war die Elektrifizierung zentraler Prozessschritte deshalb Teil einer langfristigen Strategie zur Reduktion fossiler Brennstoffe und zur Senkung des CO₂-Fußabdrucks.

Im Rahmen des Projekts sollten mehrere Anlagenbereiche parallel modernisiert werden: die Vorwärmung an der Presse 2, der vollständige Neuaufbau der Vorwärmlinie an der Presse 3 sowie die Elektrifizierung der Warmauslagerung. Eine besondere Herausforderung bestand darin, die umfangreichen Eingriffe mit möglichst geringem Einfluss auf die laufende Produktion umzusetzen. Hierfür waren eine präzise Planung, die enge Parallelisierung von Montage- und Inbetriebnahmephasen sowie eine durchgängige Integration in bestehende Anlagenstrukturen erforderlich.

Lieferumfang:

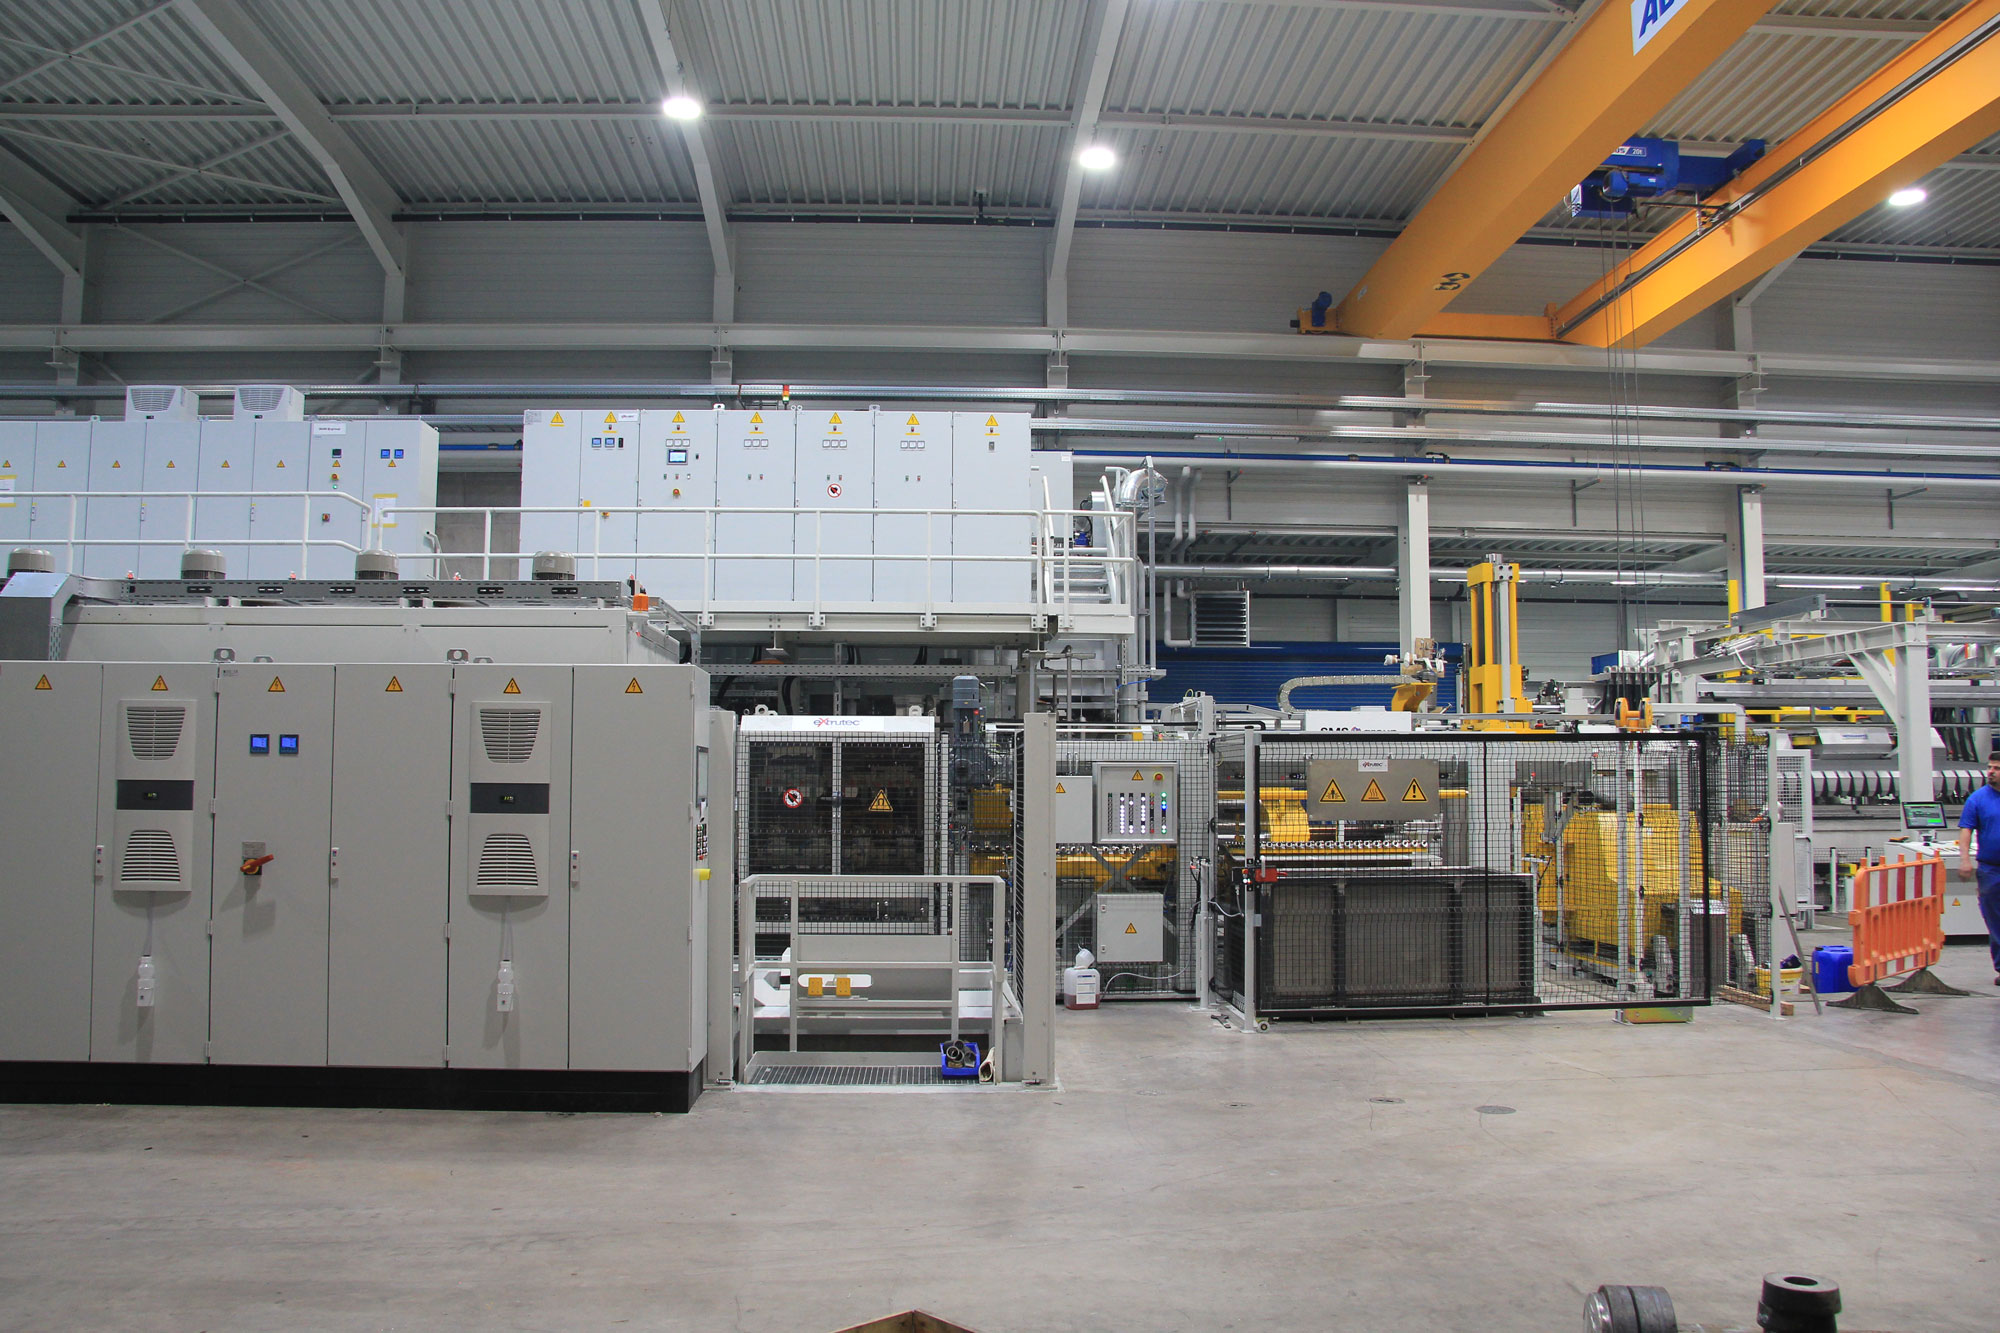
Der extrutec Lieferumfang umfasste ein vollständig integriertes Anlagenkonzept zur Elektrifizierung zentraler Prozessschritte in der Strangpressproduktion:

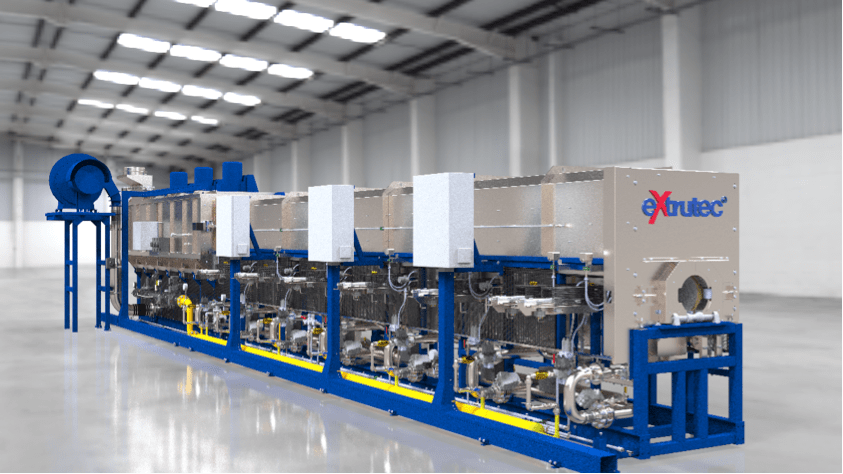
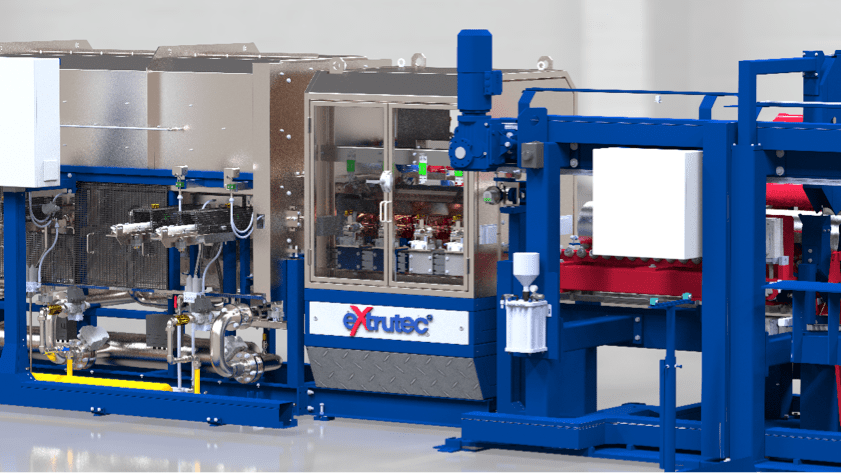
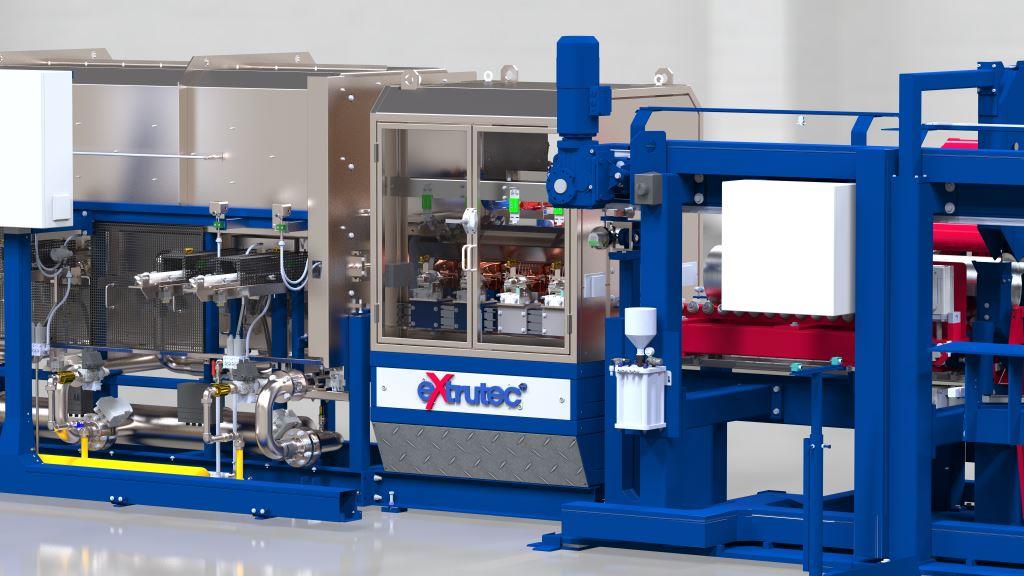
  • zwei elektrisch beheizte Hochkonvektionsöfen (EHKO)
  • Standalone-Induktions-Bolzenheizung (IBH)
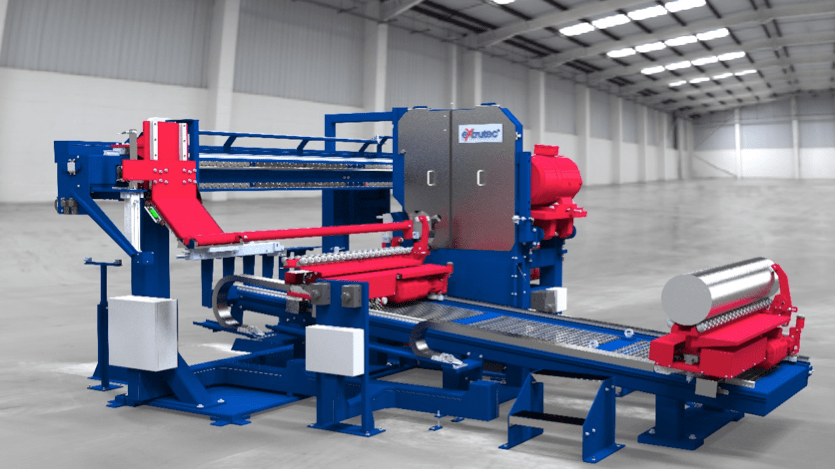
  • Warmsäge
  • energieeffiziente Quertransportsysteme
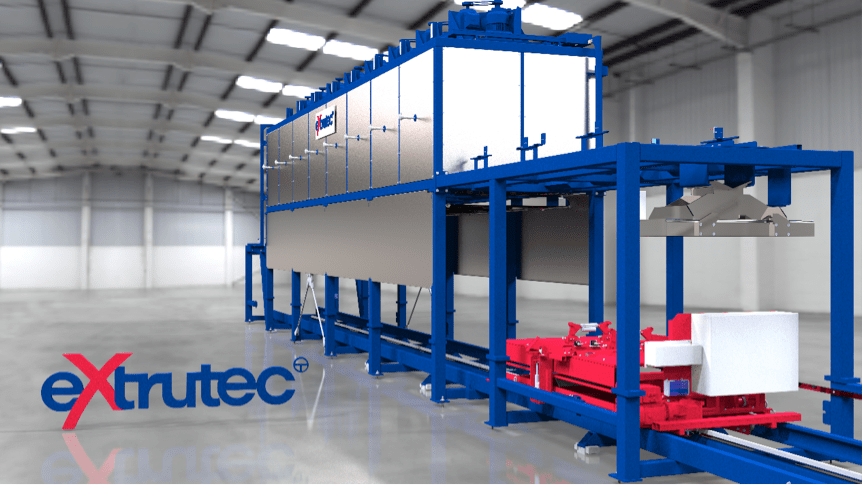
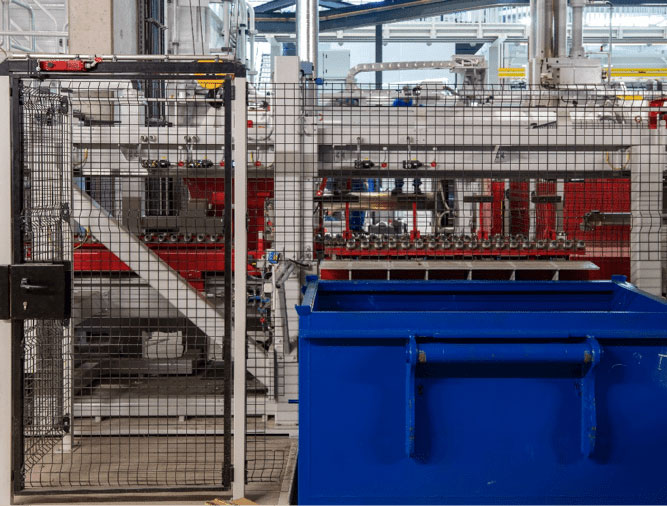
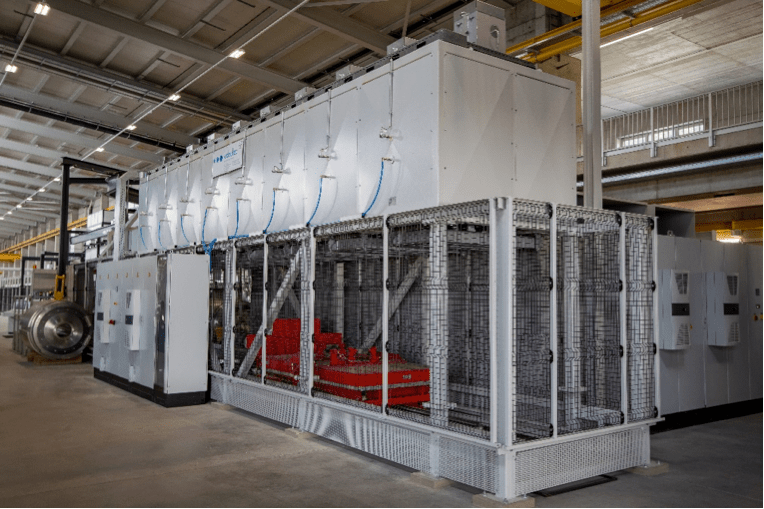
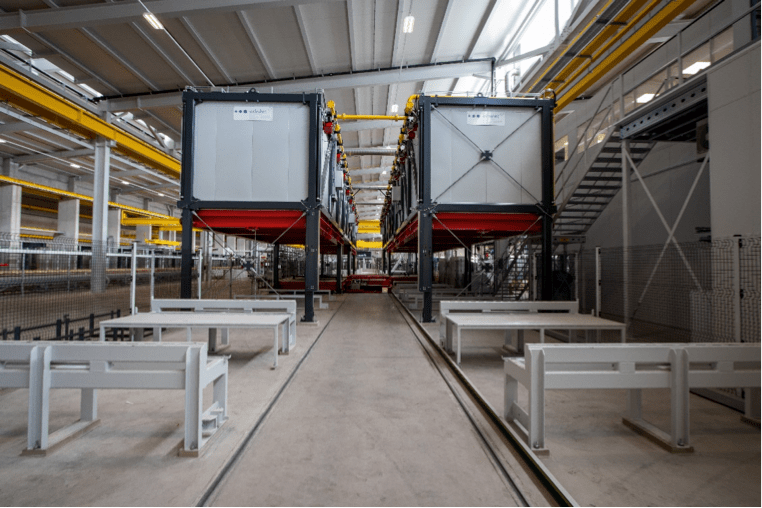
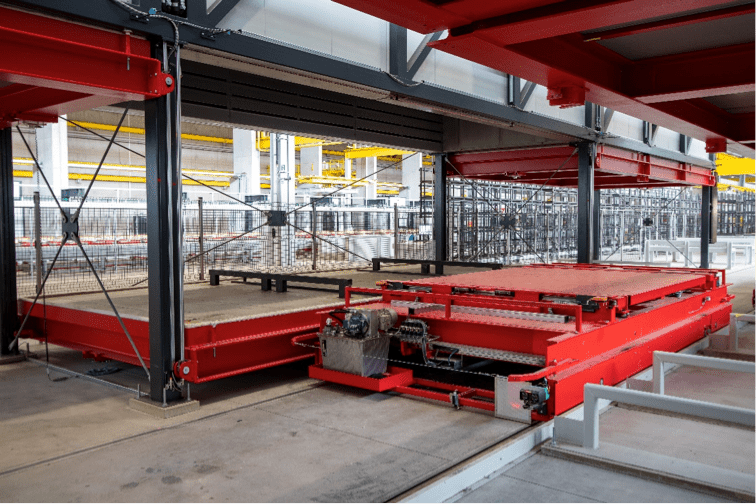
  • sechs elektrisch beheizte Chargenöfen mit Shuttle-System
  • Automatisierungs- und Leitsystemintegration
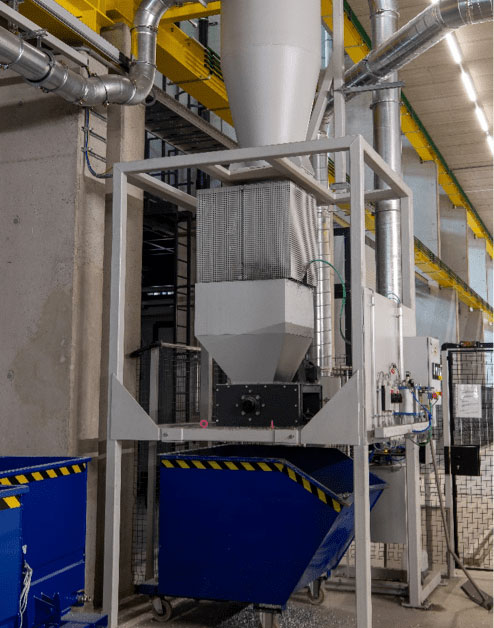
  • Energy-Saving-Unit (ESU) zur Nutzung externer Wärmequellen
  • Integration der Anlagen in bestehende Produktions- und Materialflussstrukturen
Umsetzung Vorwärmung Presse 2:

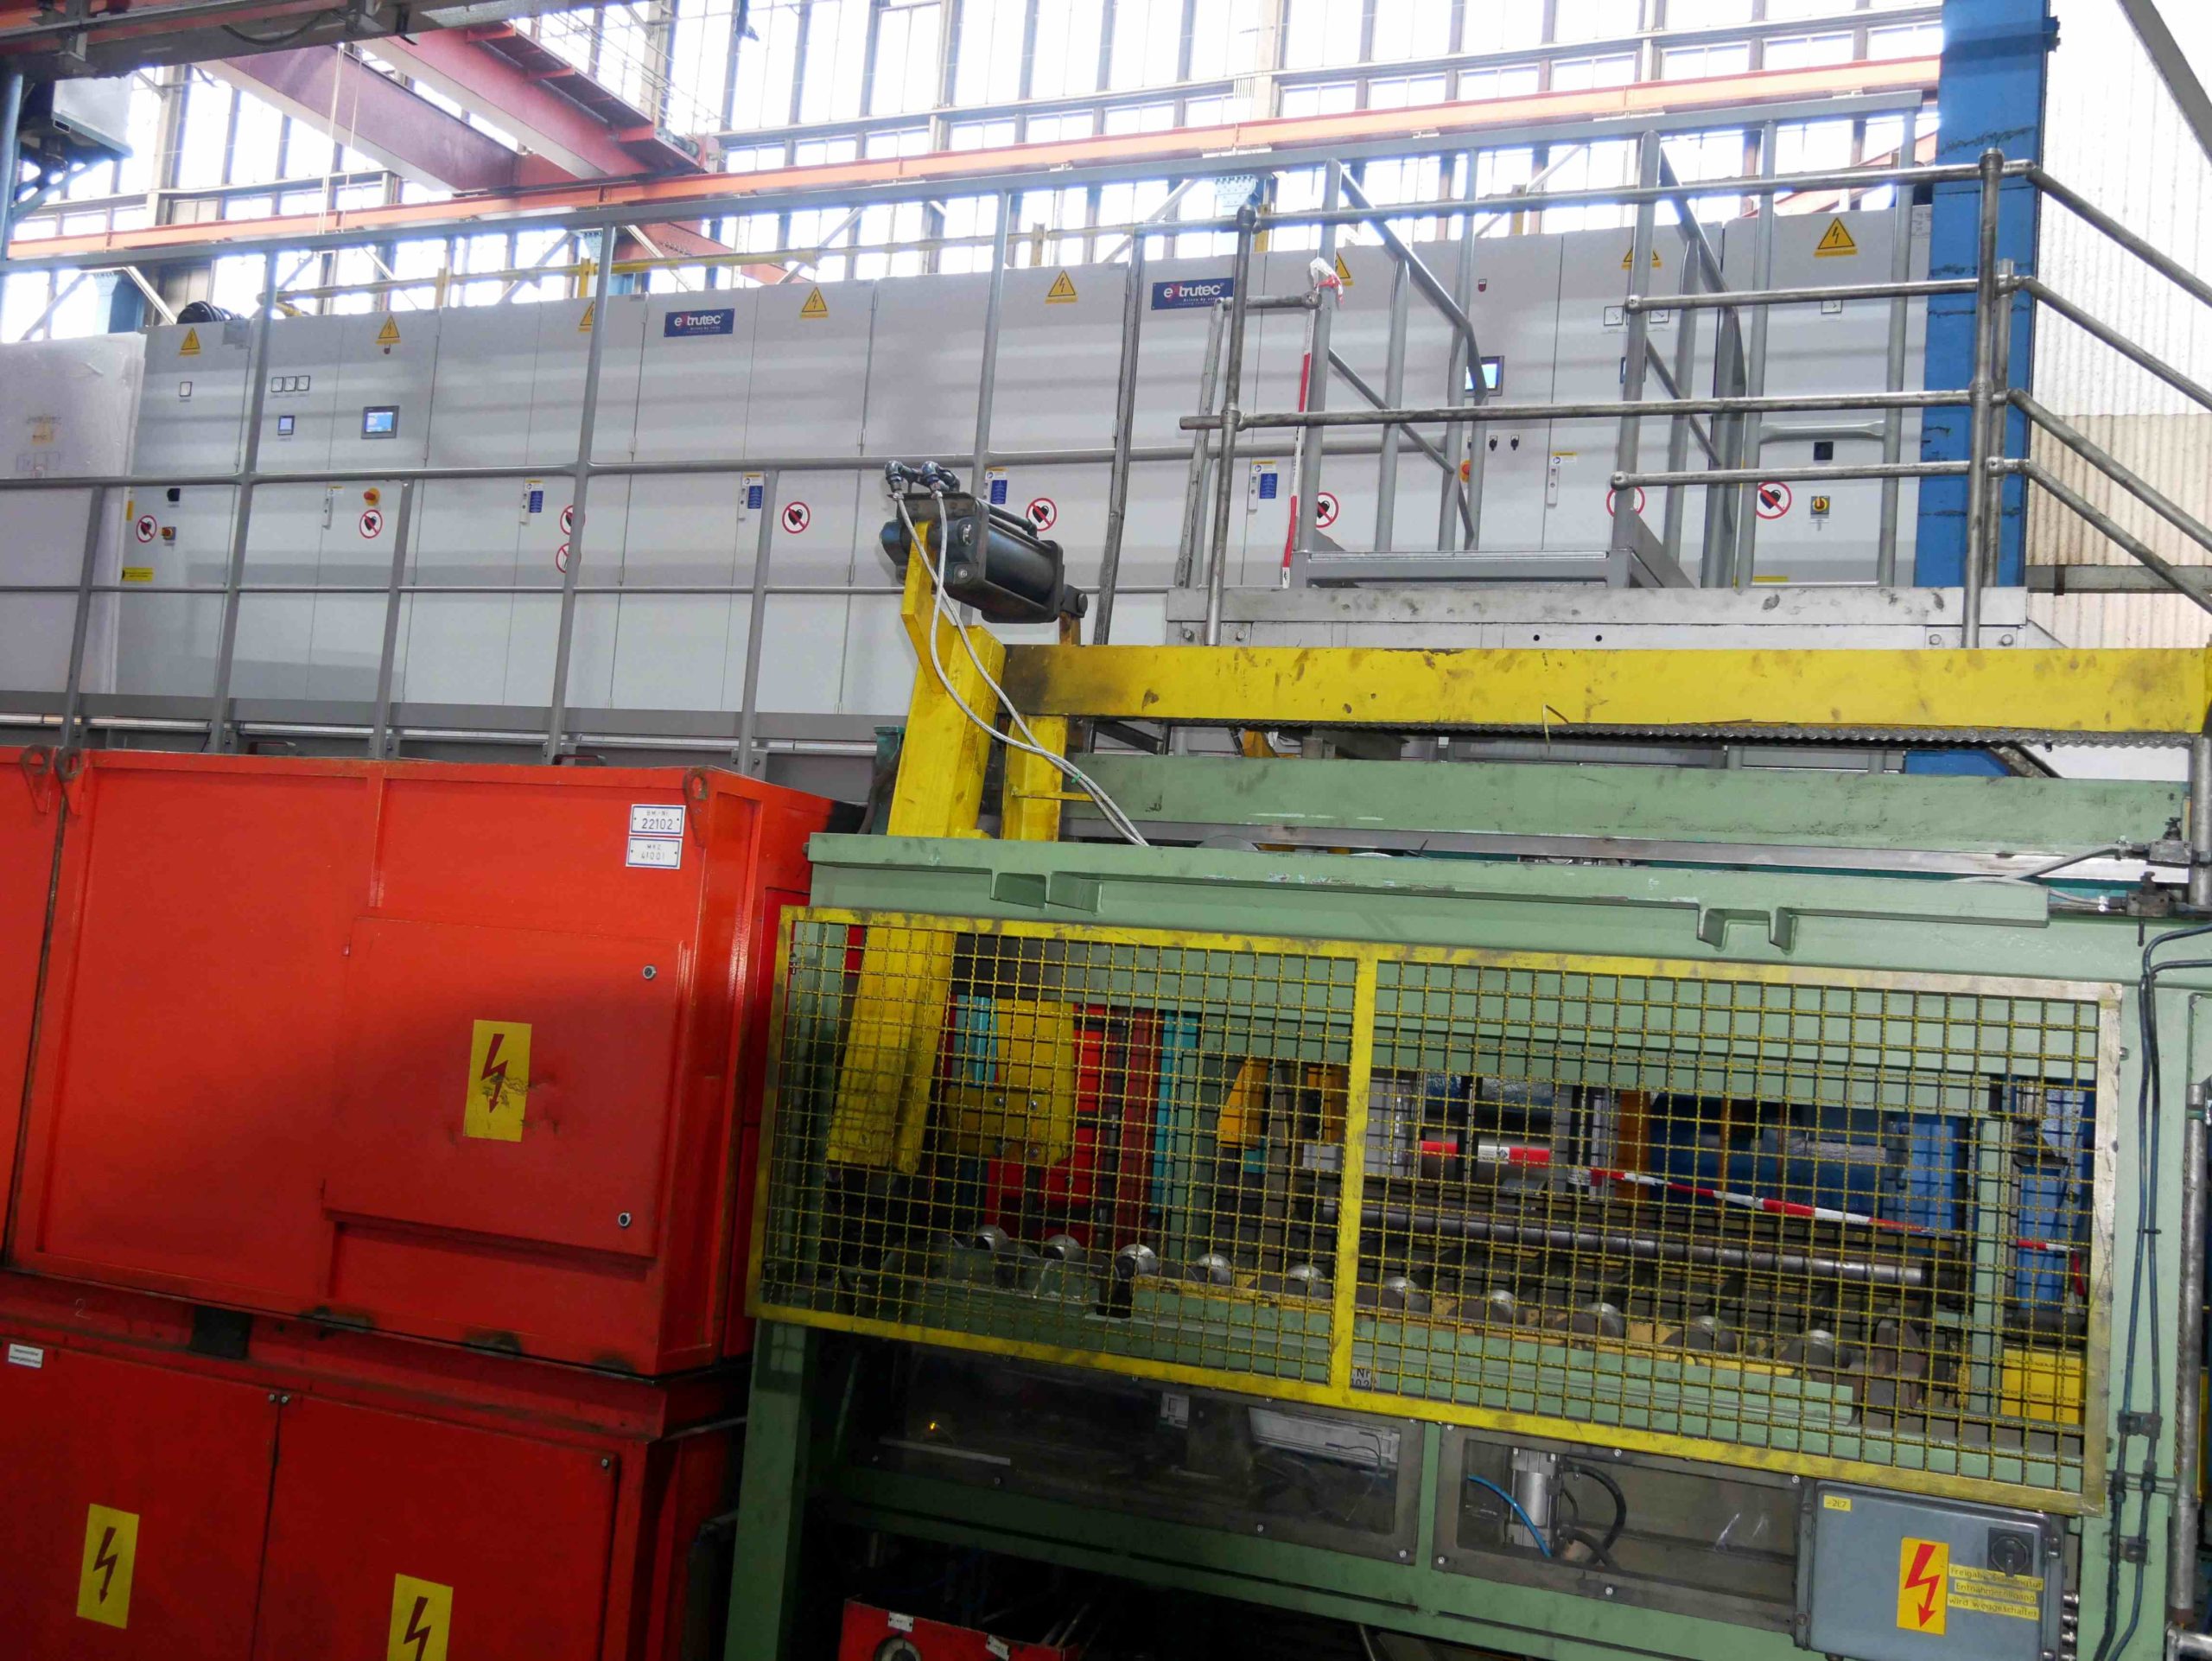
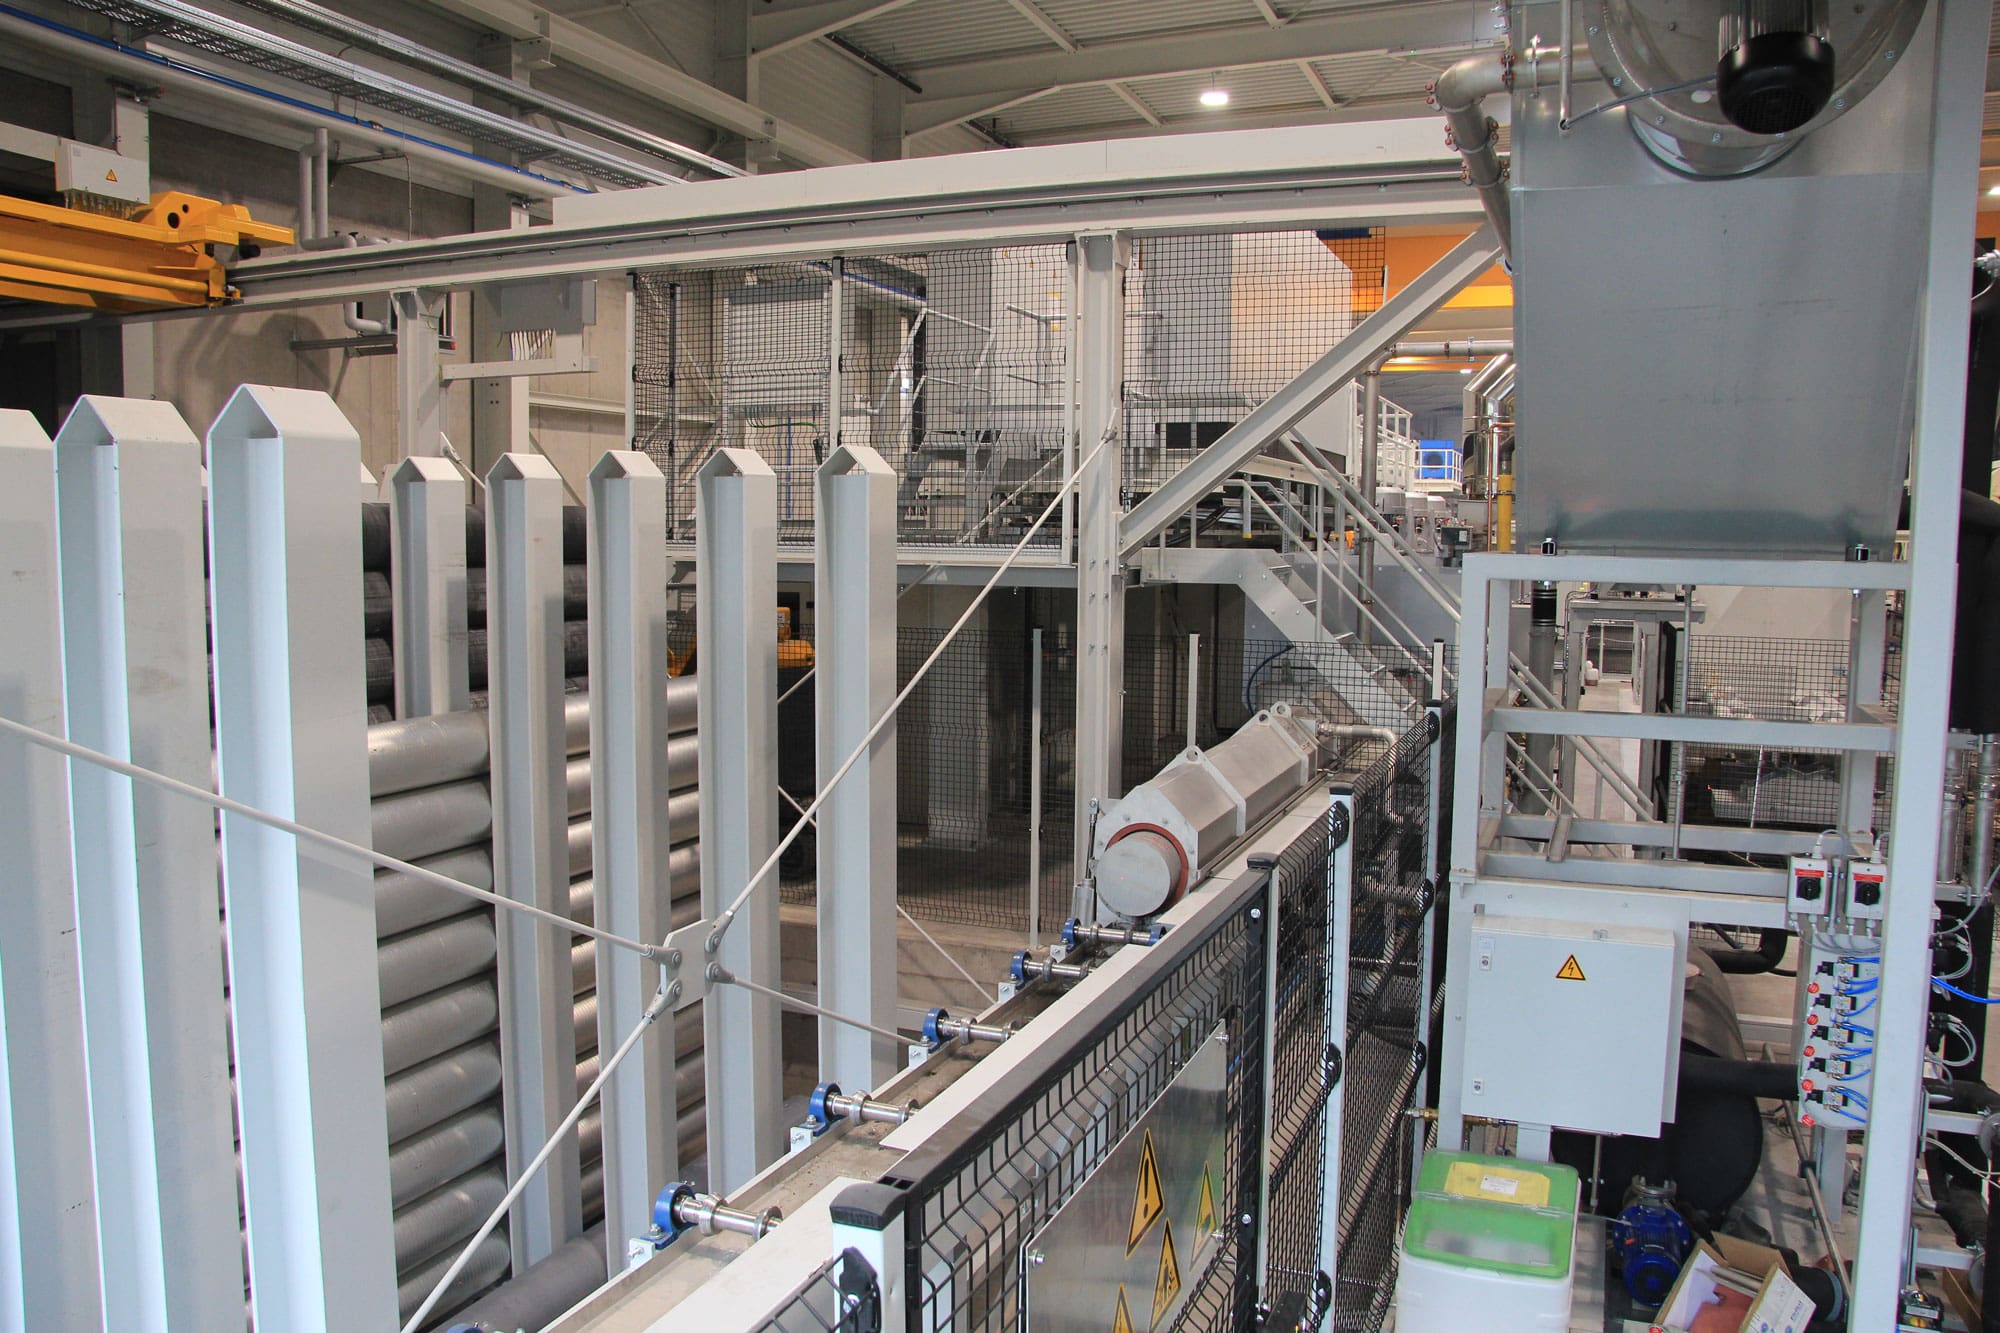
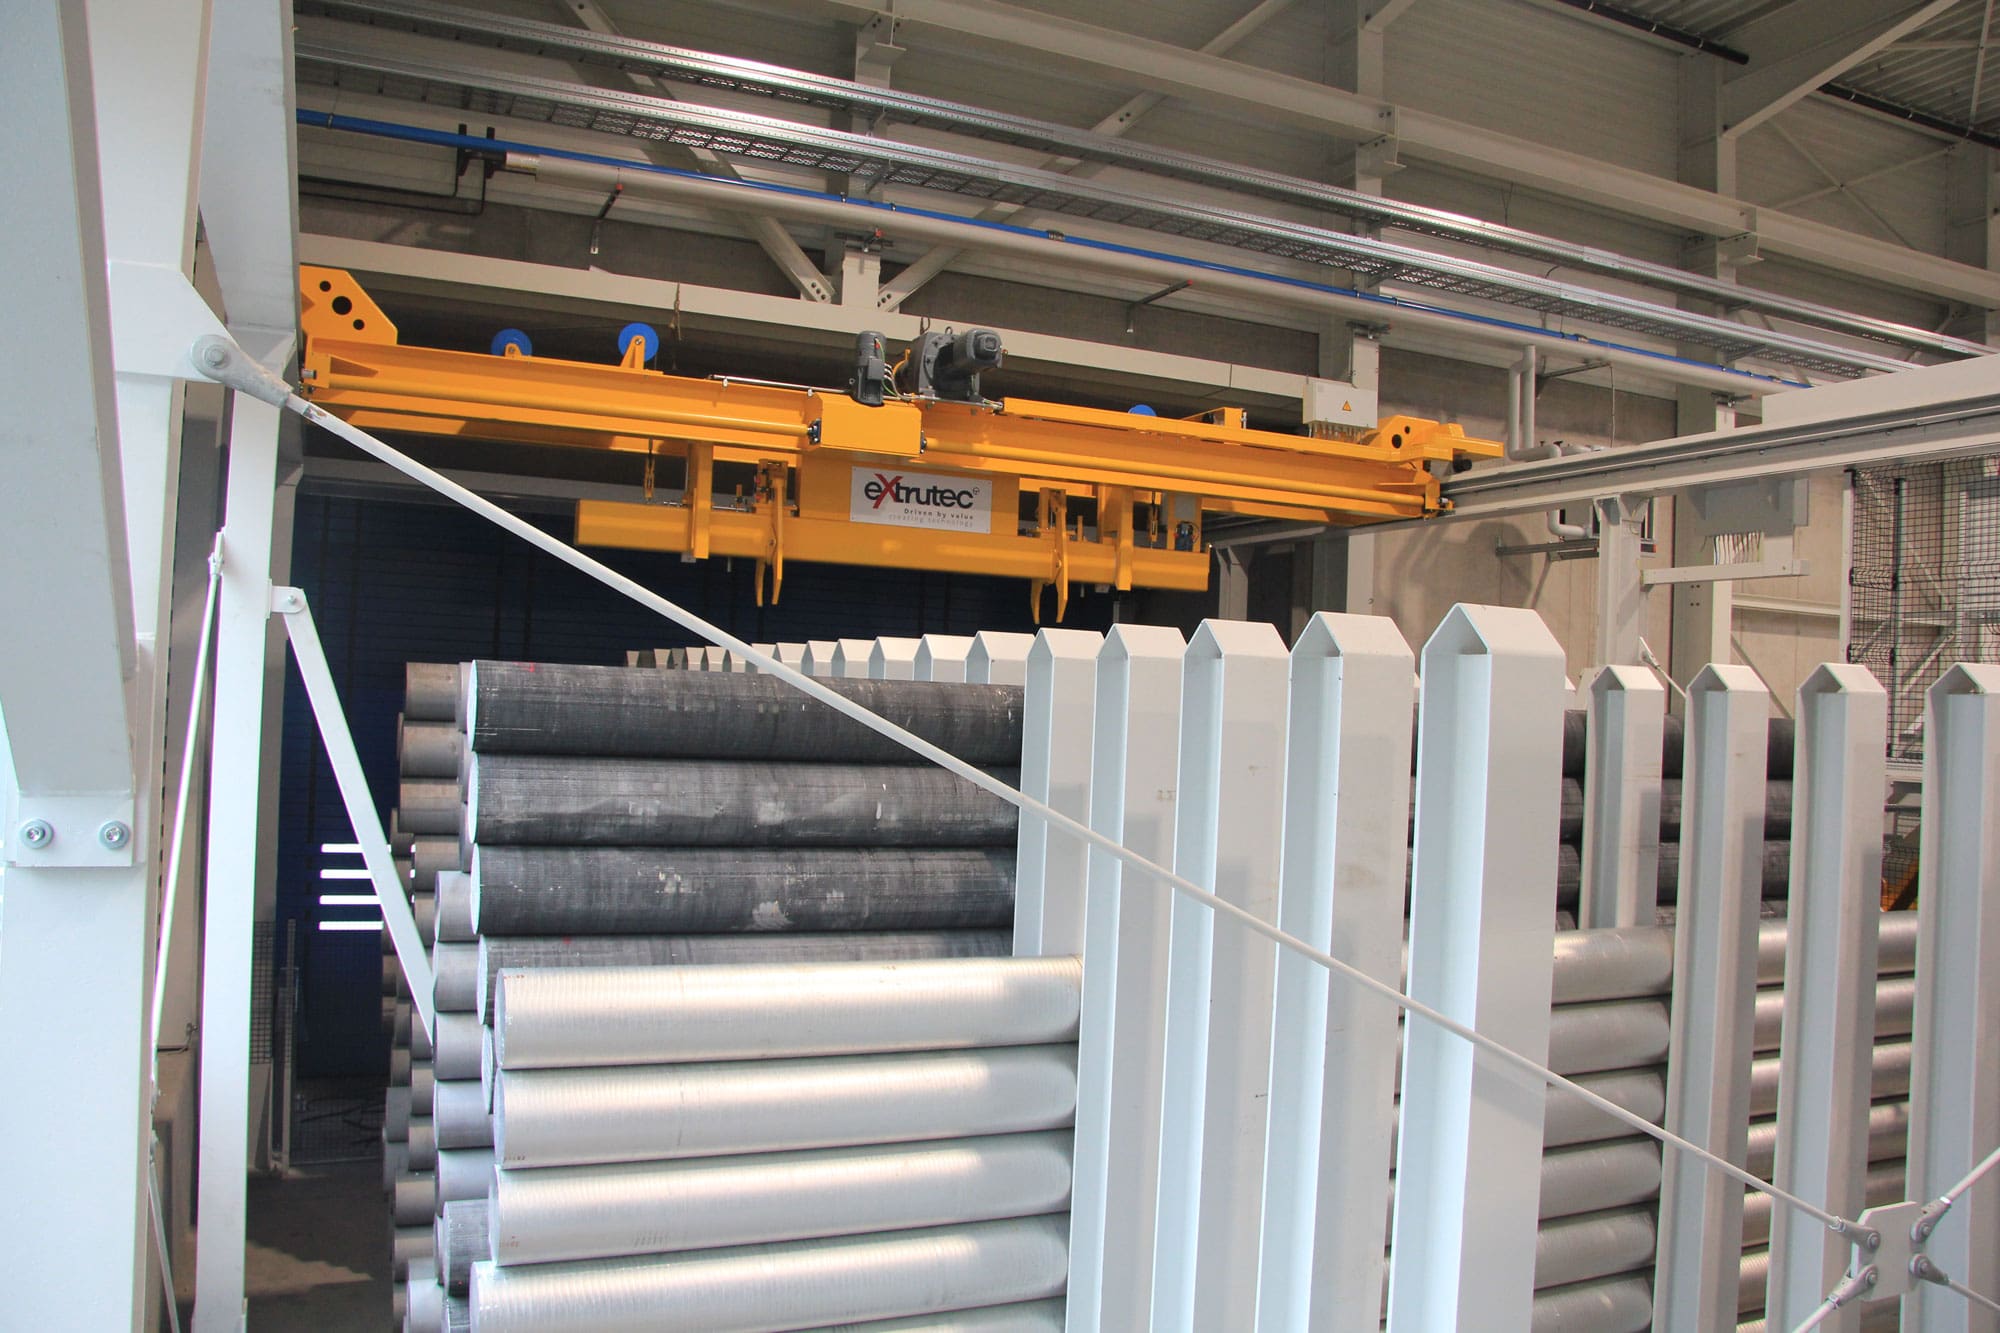
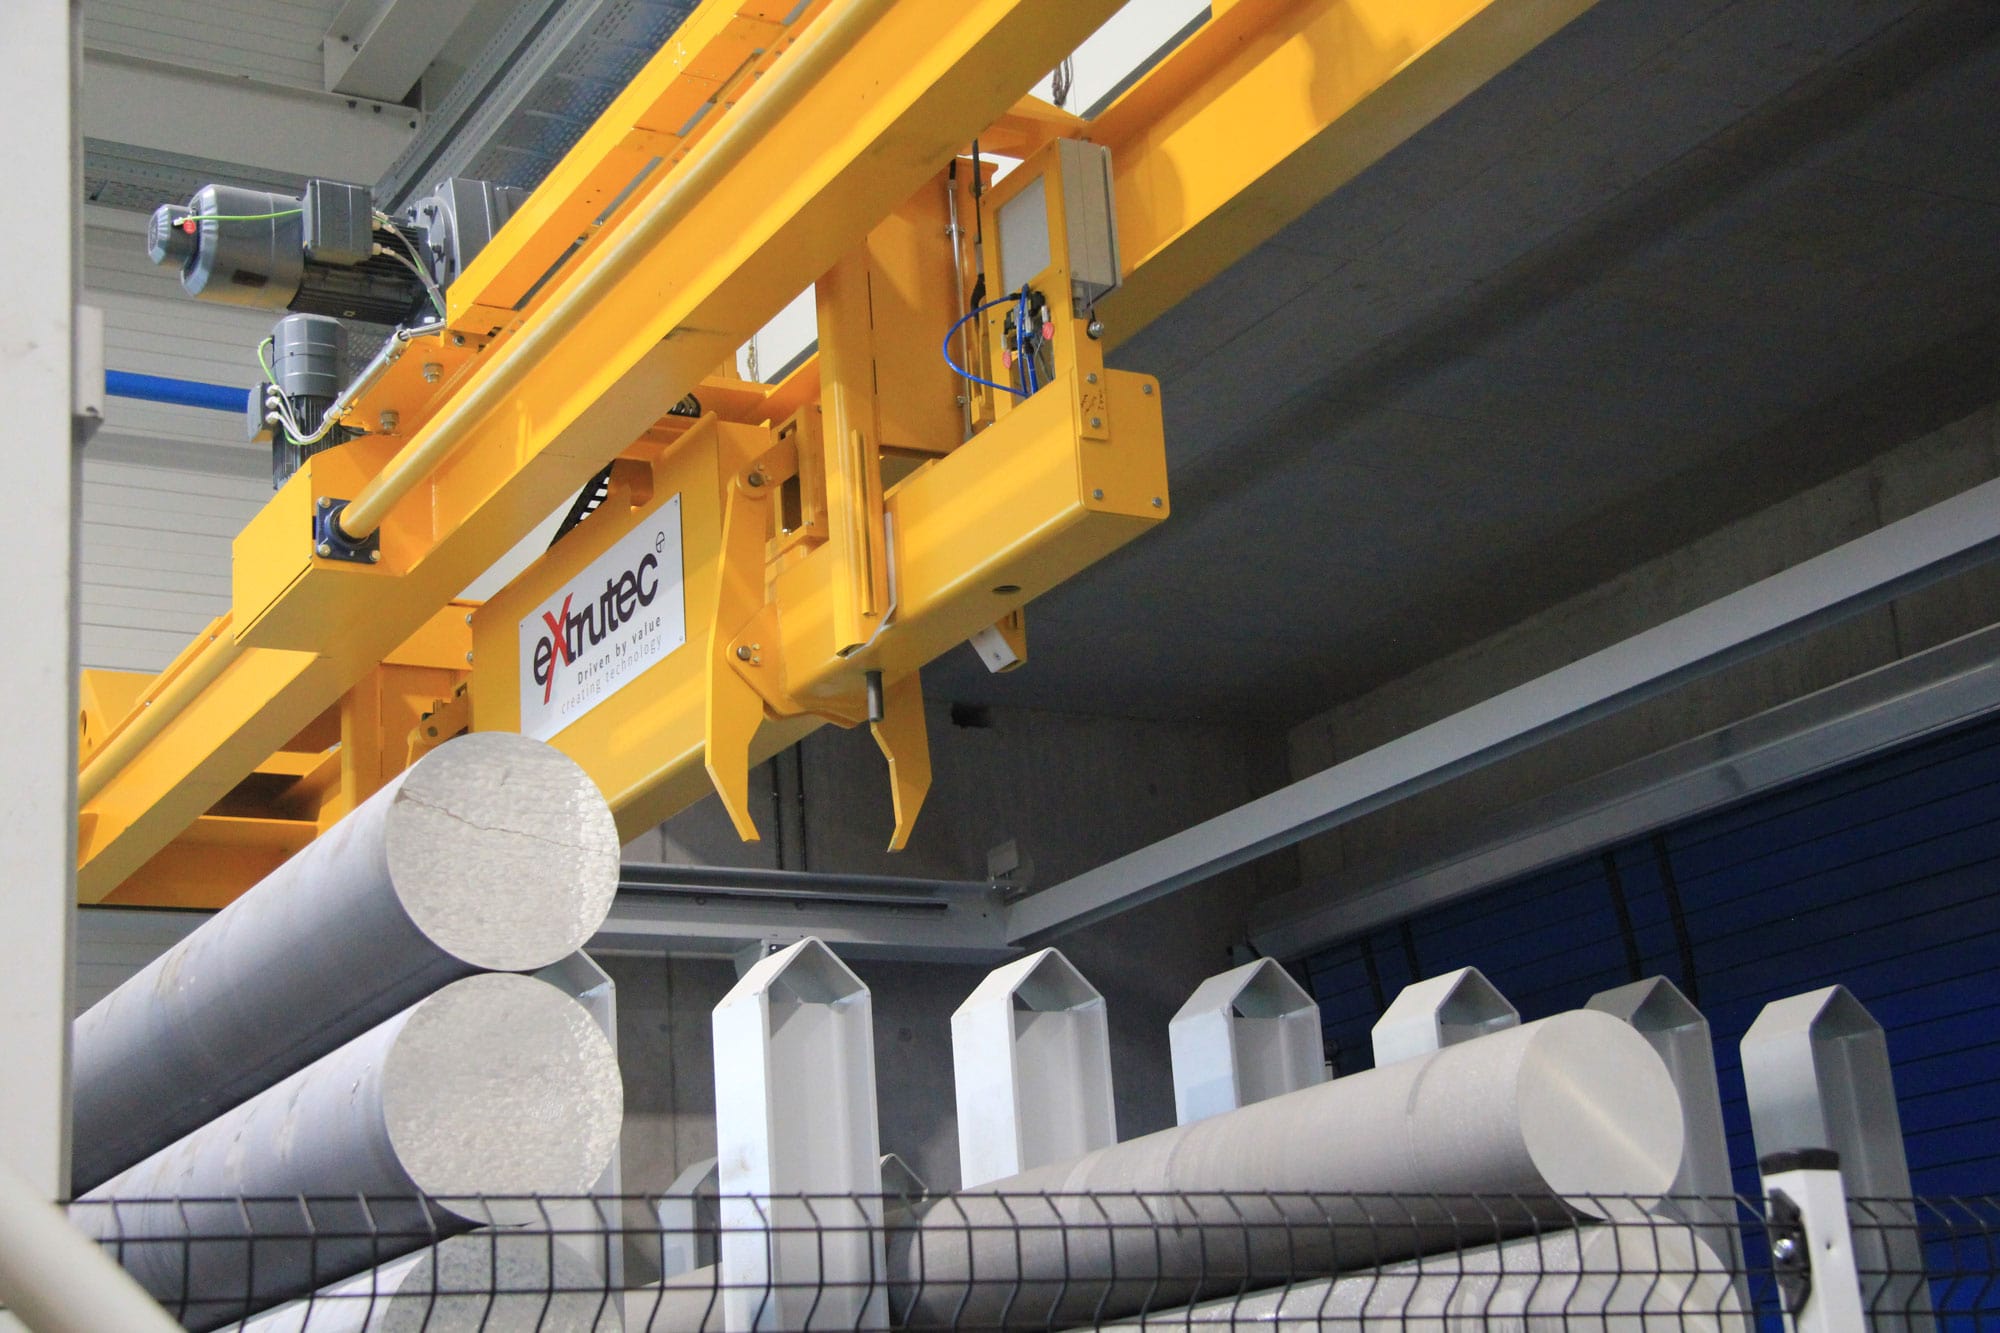
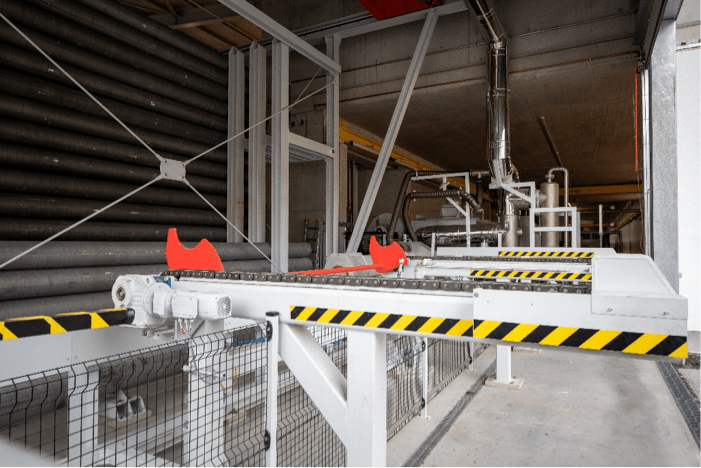
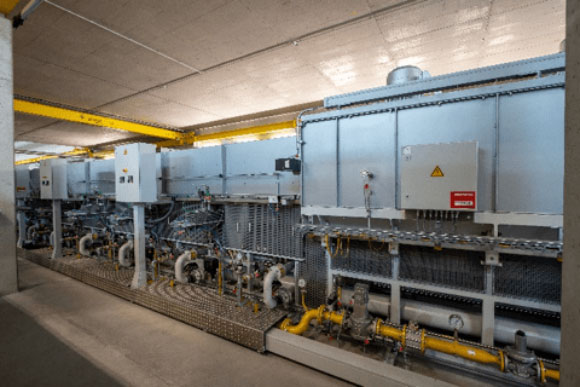
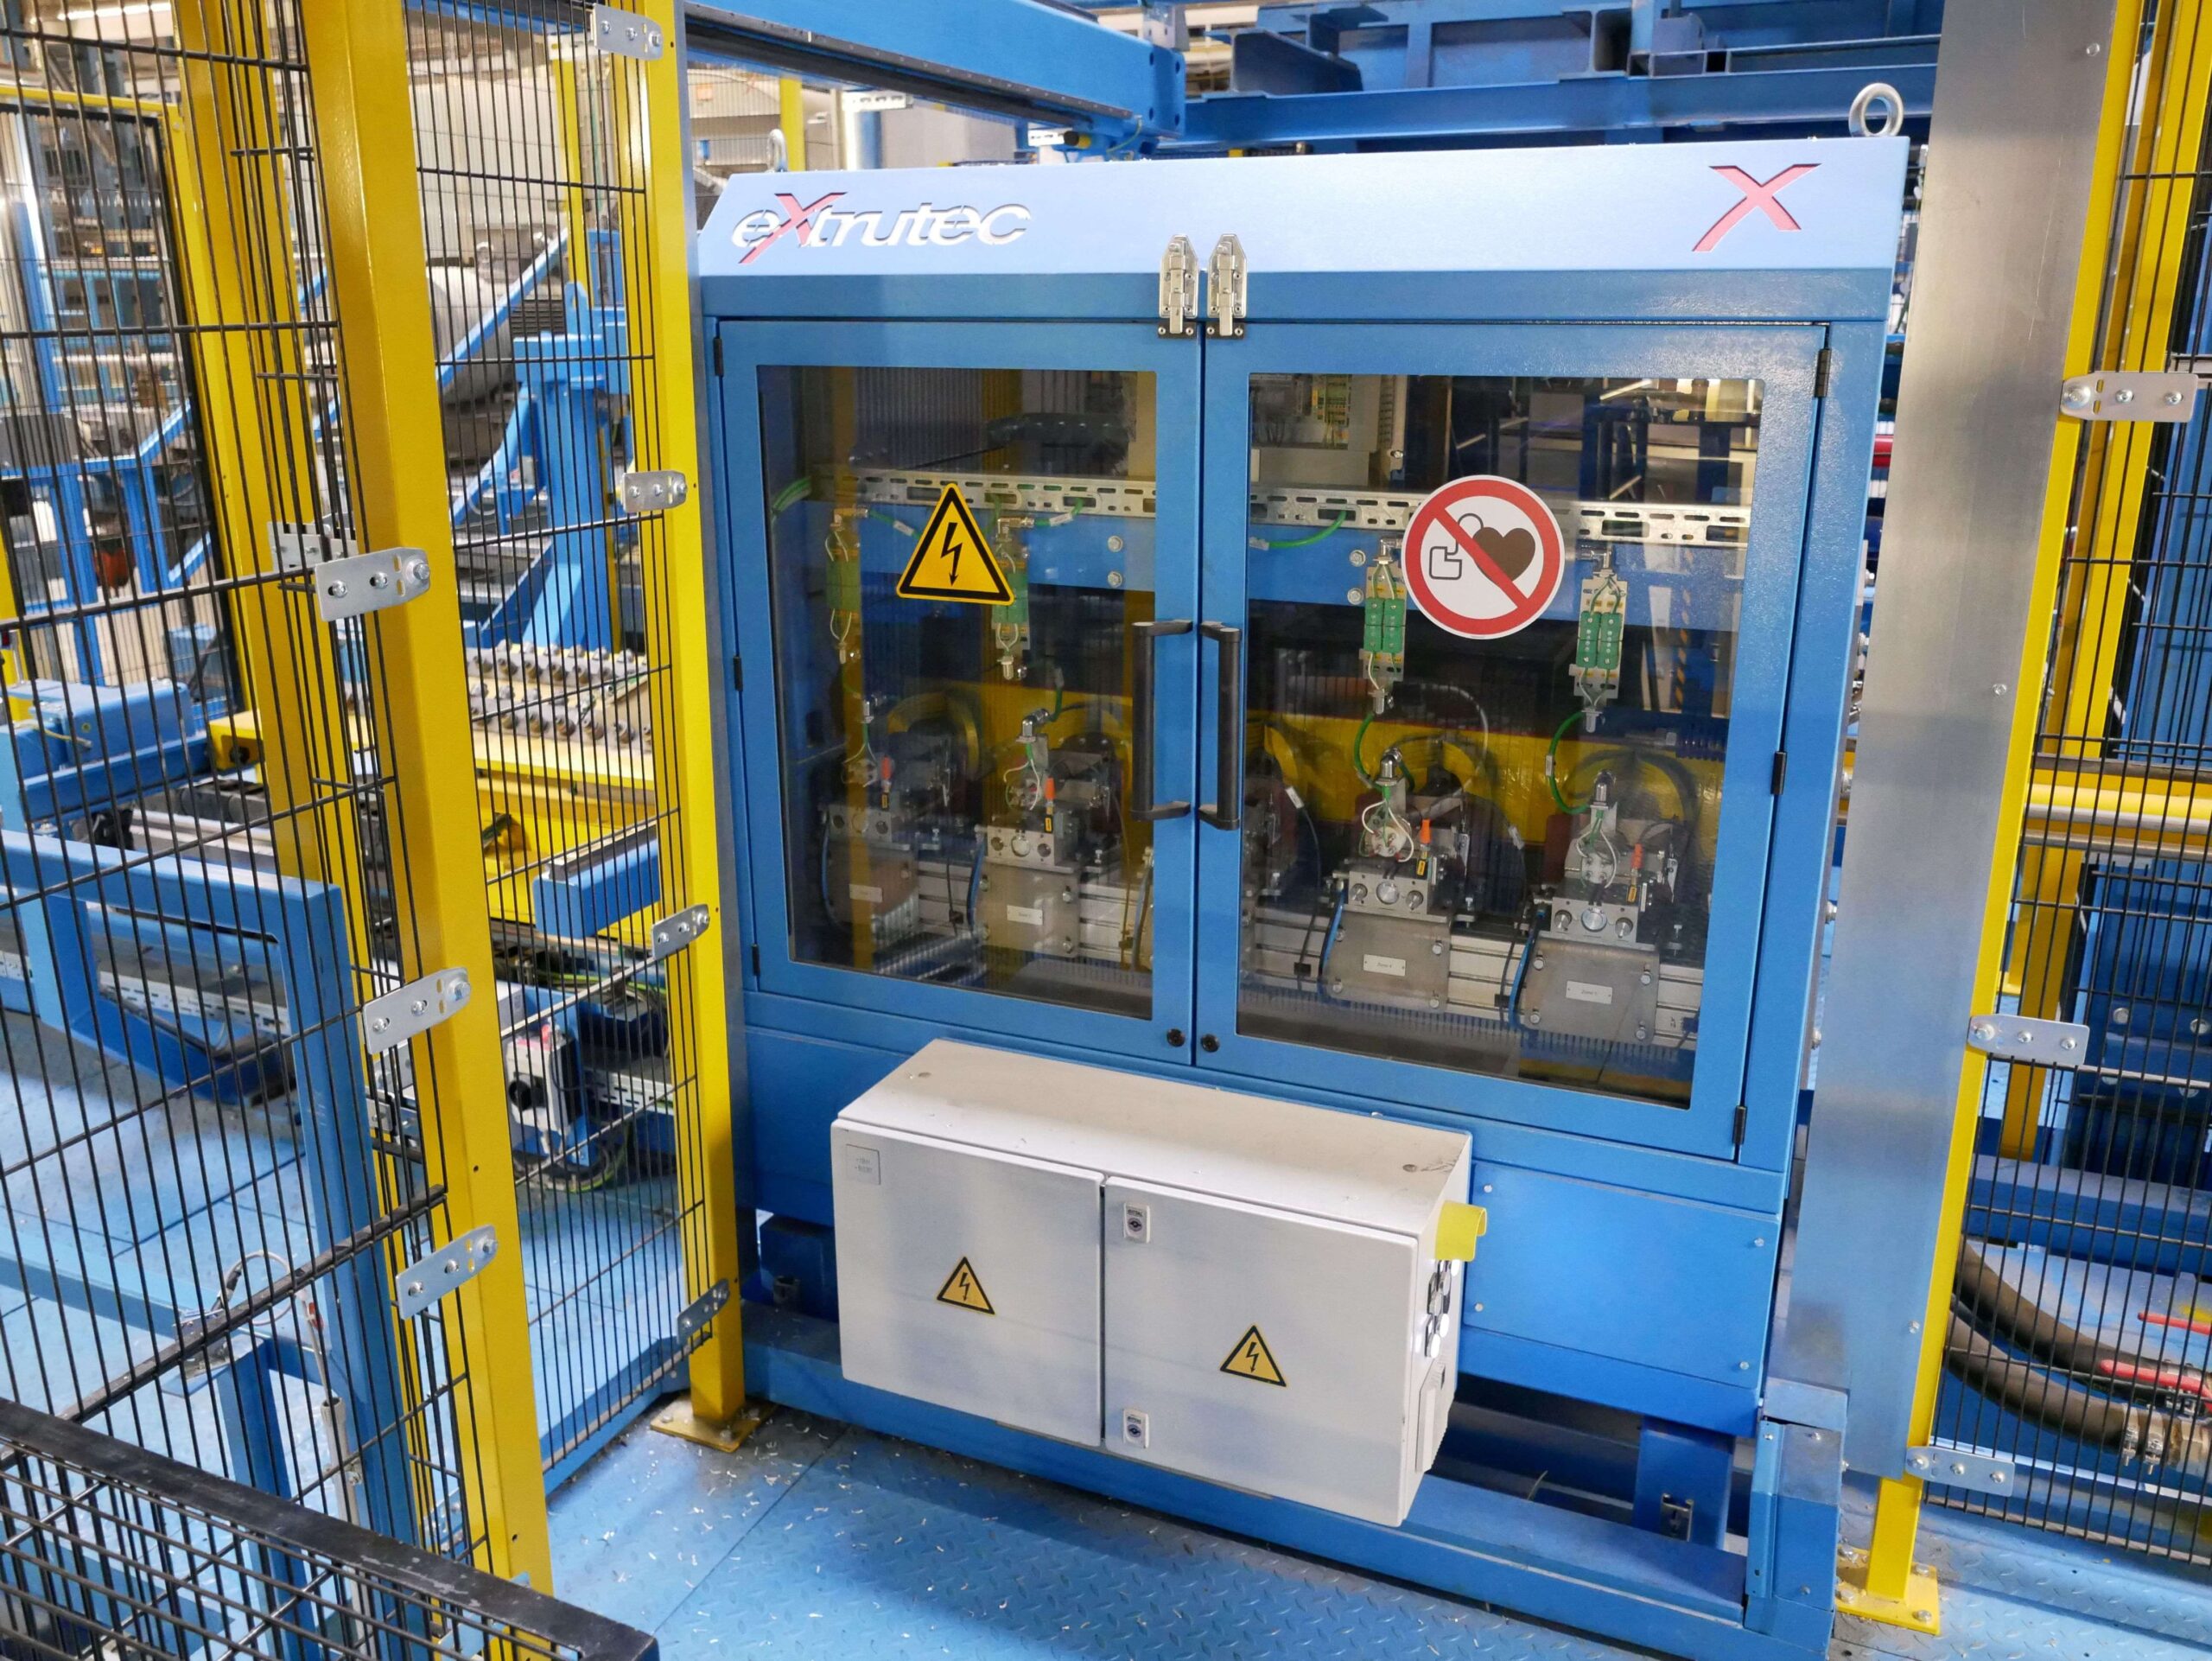
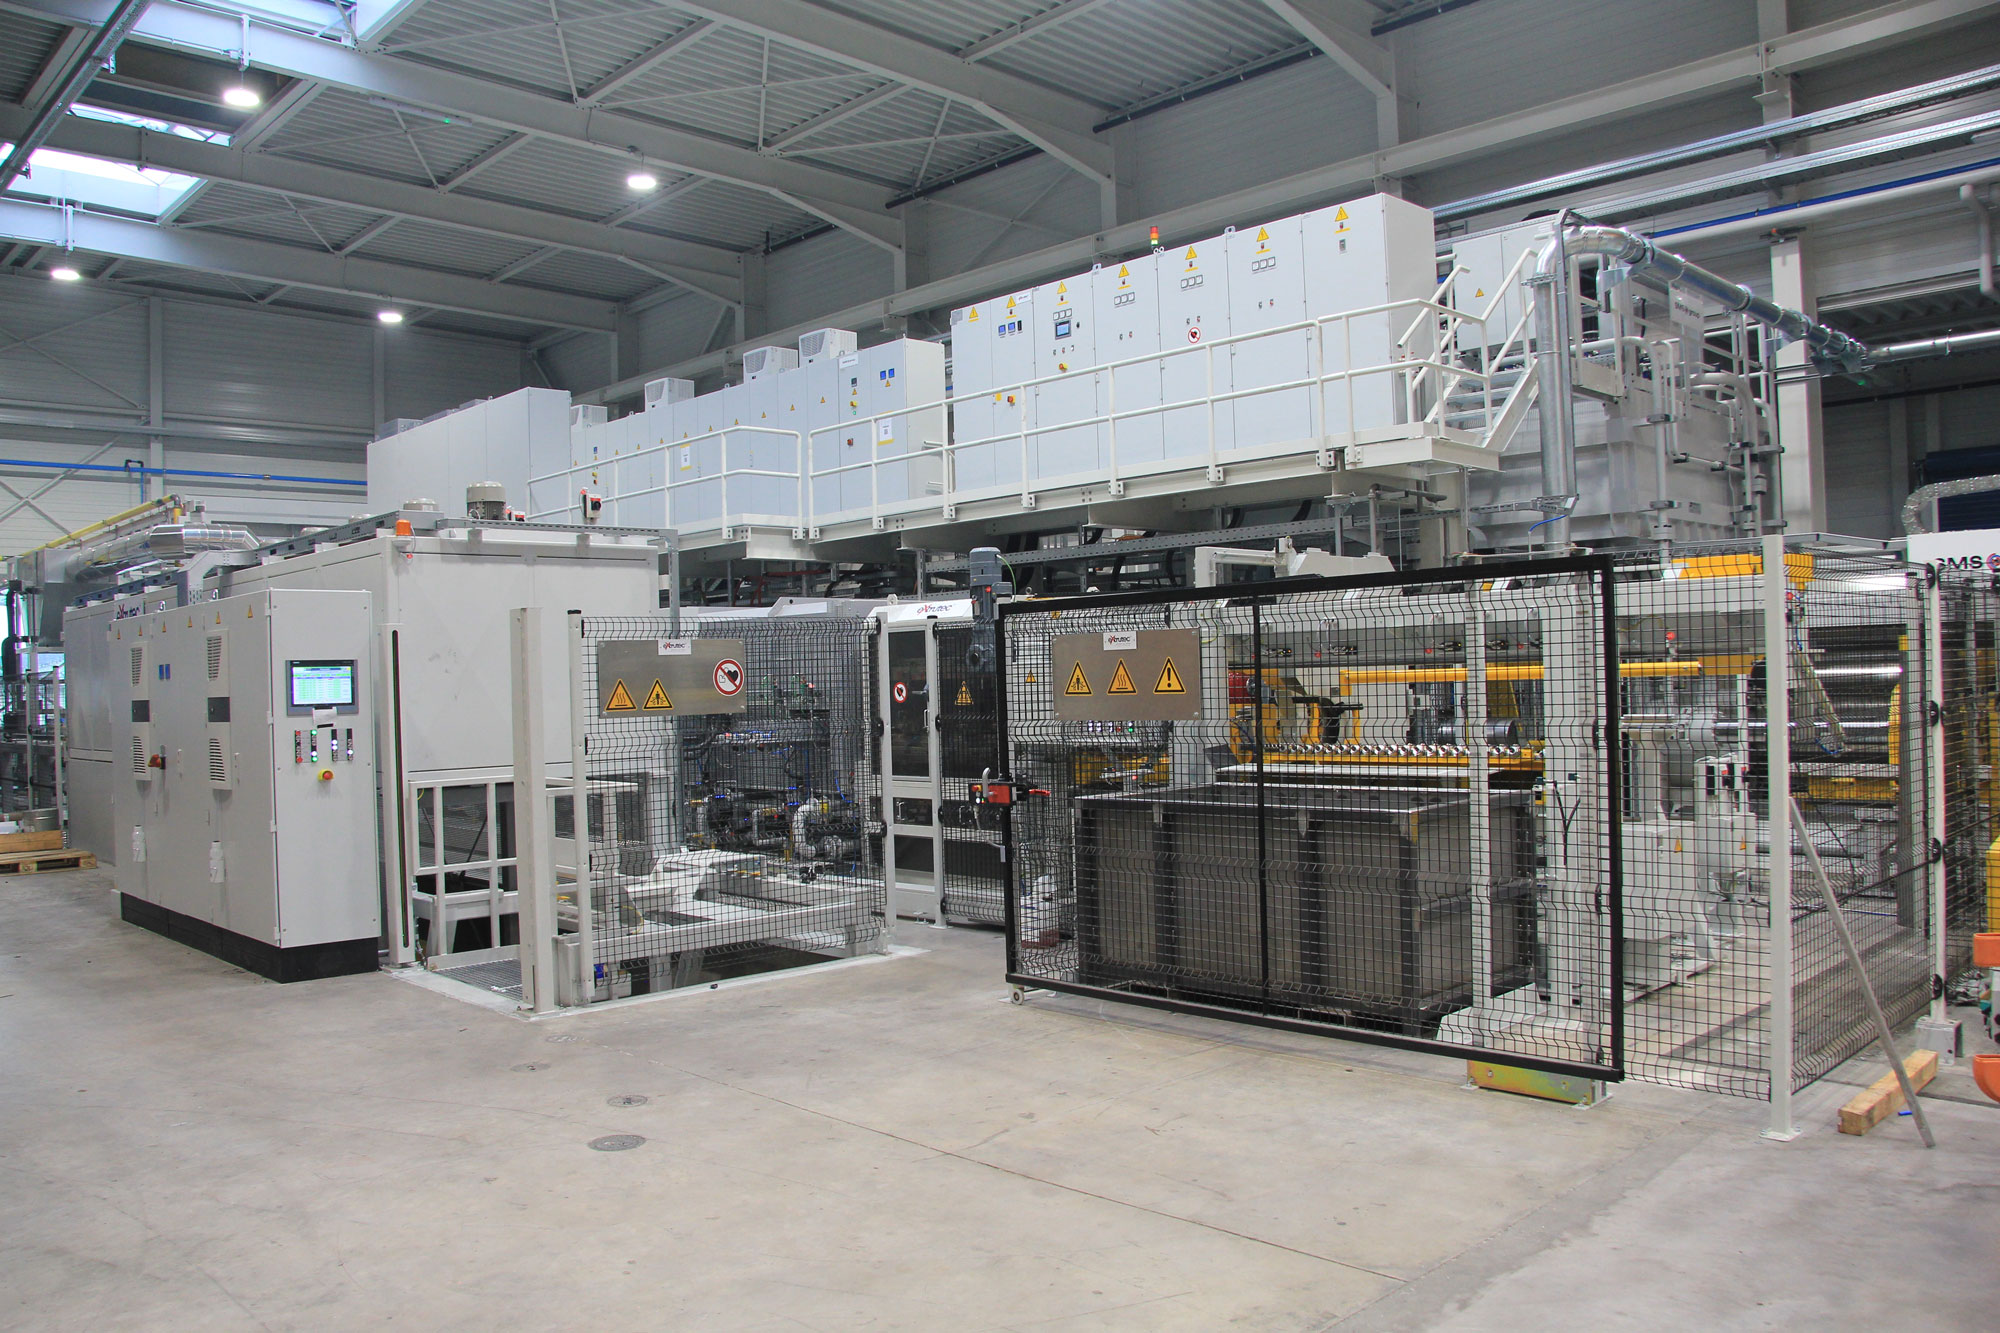
An der Presse 2 wurde der bestehende gasbeheizte Vorwärmofen durch einen elektrisch beheizten Hochkonvektionsofen ersetzt. Die Anlage wurde zwischen dem vorhandenen Stangenmagazin und der Warmschere in die bestehende Infrastruktur integriert.

Die Anforderungen an die Leistungsfähigkeit waren hoch: Innerhalb einer Strecke von nur rund zehn Metern muss das Material von Hallentemperatur auf über 360 °C erwärmt werden. Zusätzlich ist nach dem Schervorgang eine schnelle Wiedererwärmung erforderlich, um die geforderte Durchsatzleistung von bis zu 5.000 kg/h sicherzustellen.

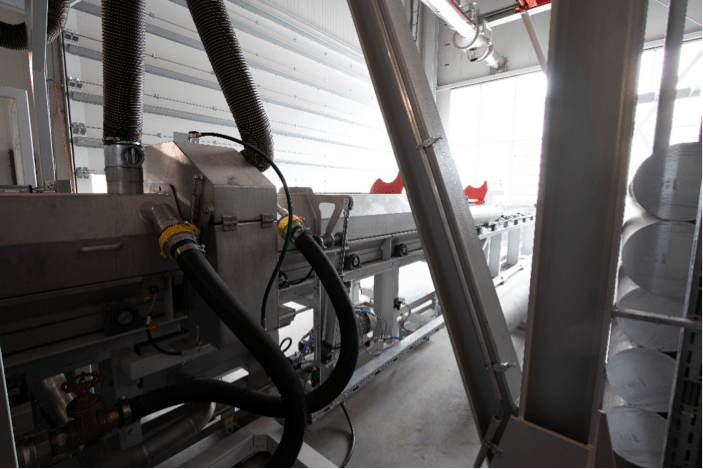
Der elektrisch beheizte Hochkonvektionsofen ermöglicht eine präzise und homogene Erwärmung des Materials. Hohe Luftgeschwindigkeiten, optimierte Wärmeübertragung und eine sehr gute Isolation reduzieren thermische Verluste und steigern die Prozessstabilität. Gleichzeitig entfällt der direkte Einsatz fossiler Brennstoffe im Erwärmungsprozess.
Umsetzung Vorwärmlinie Presse 3:

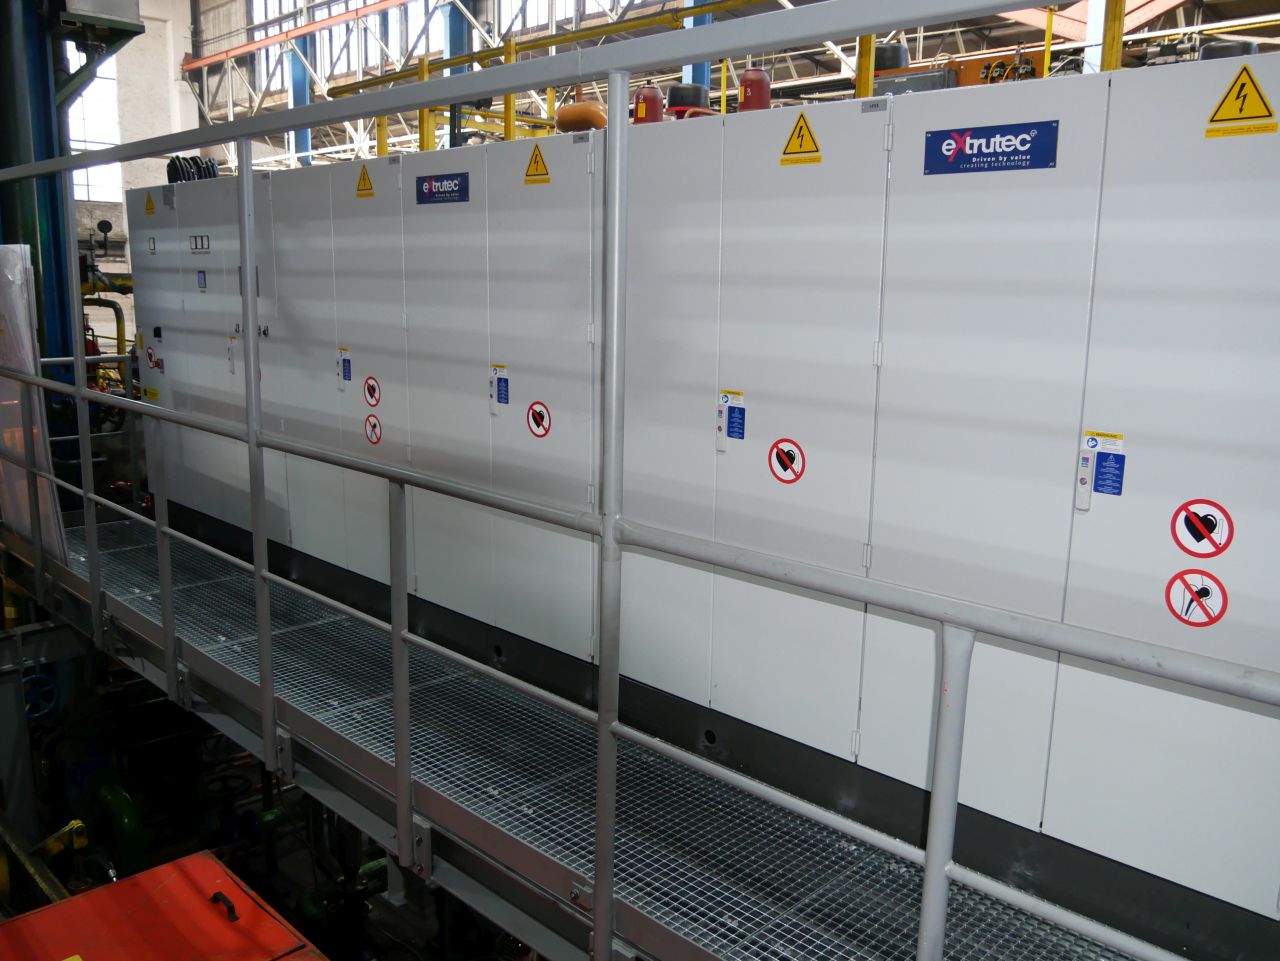
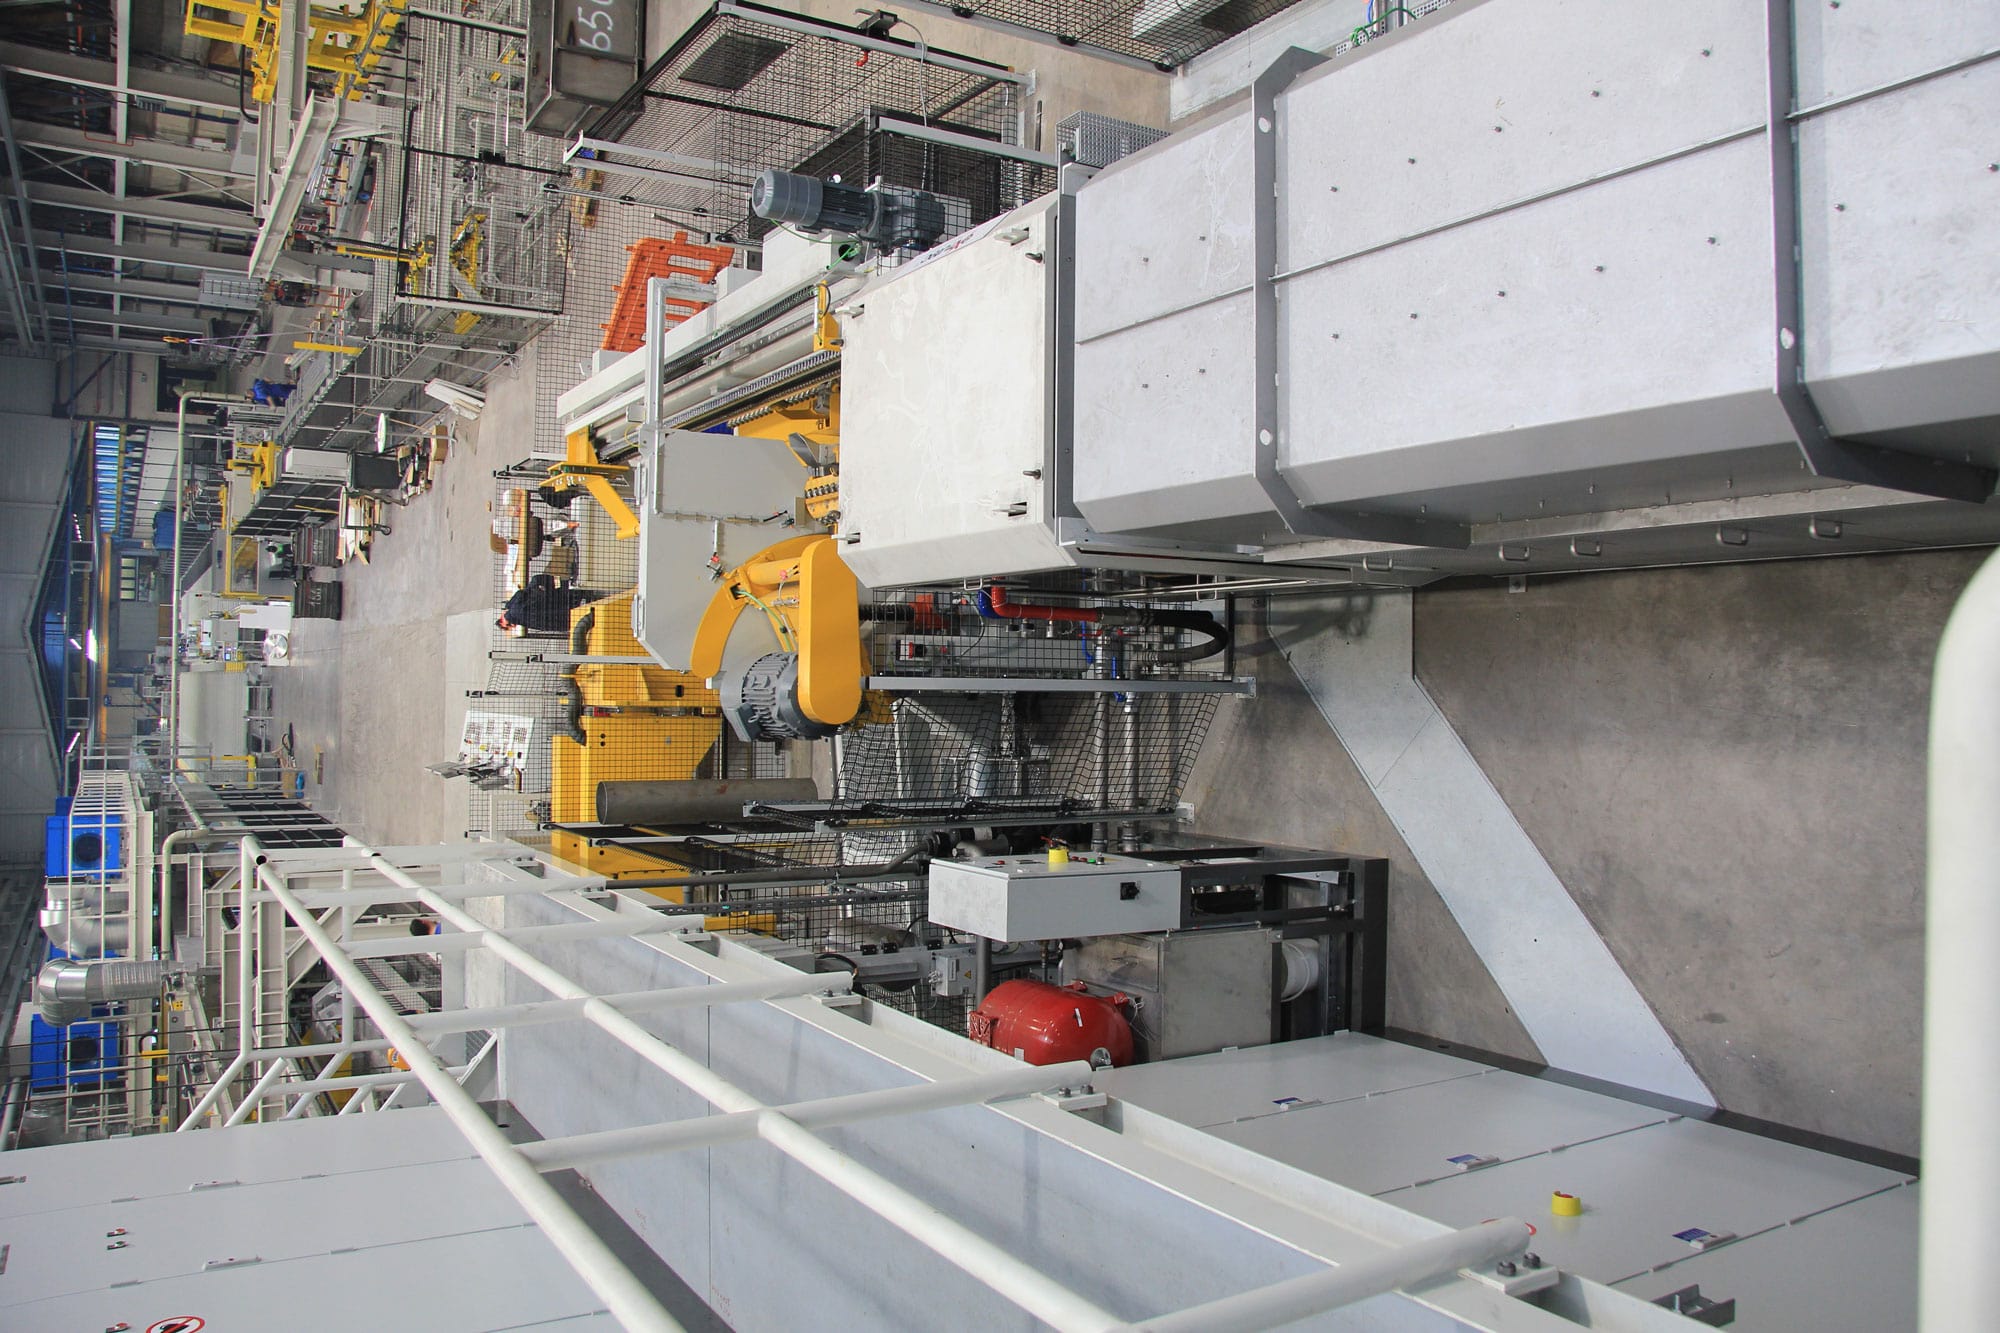
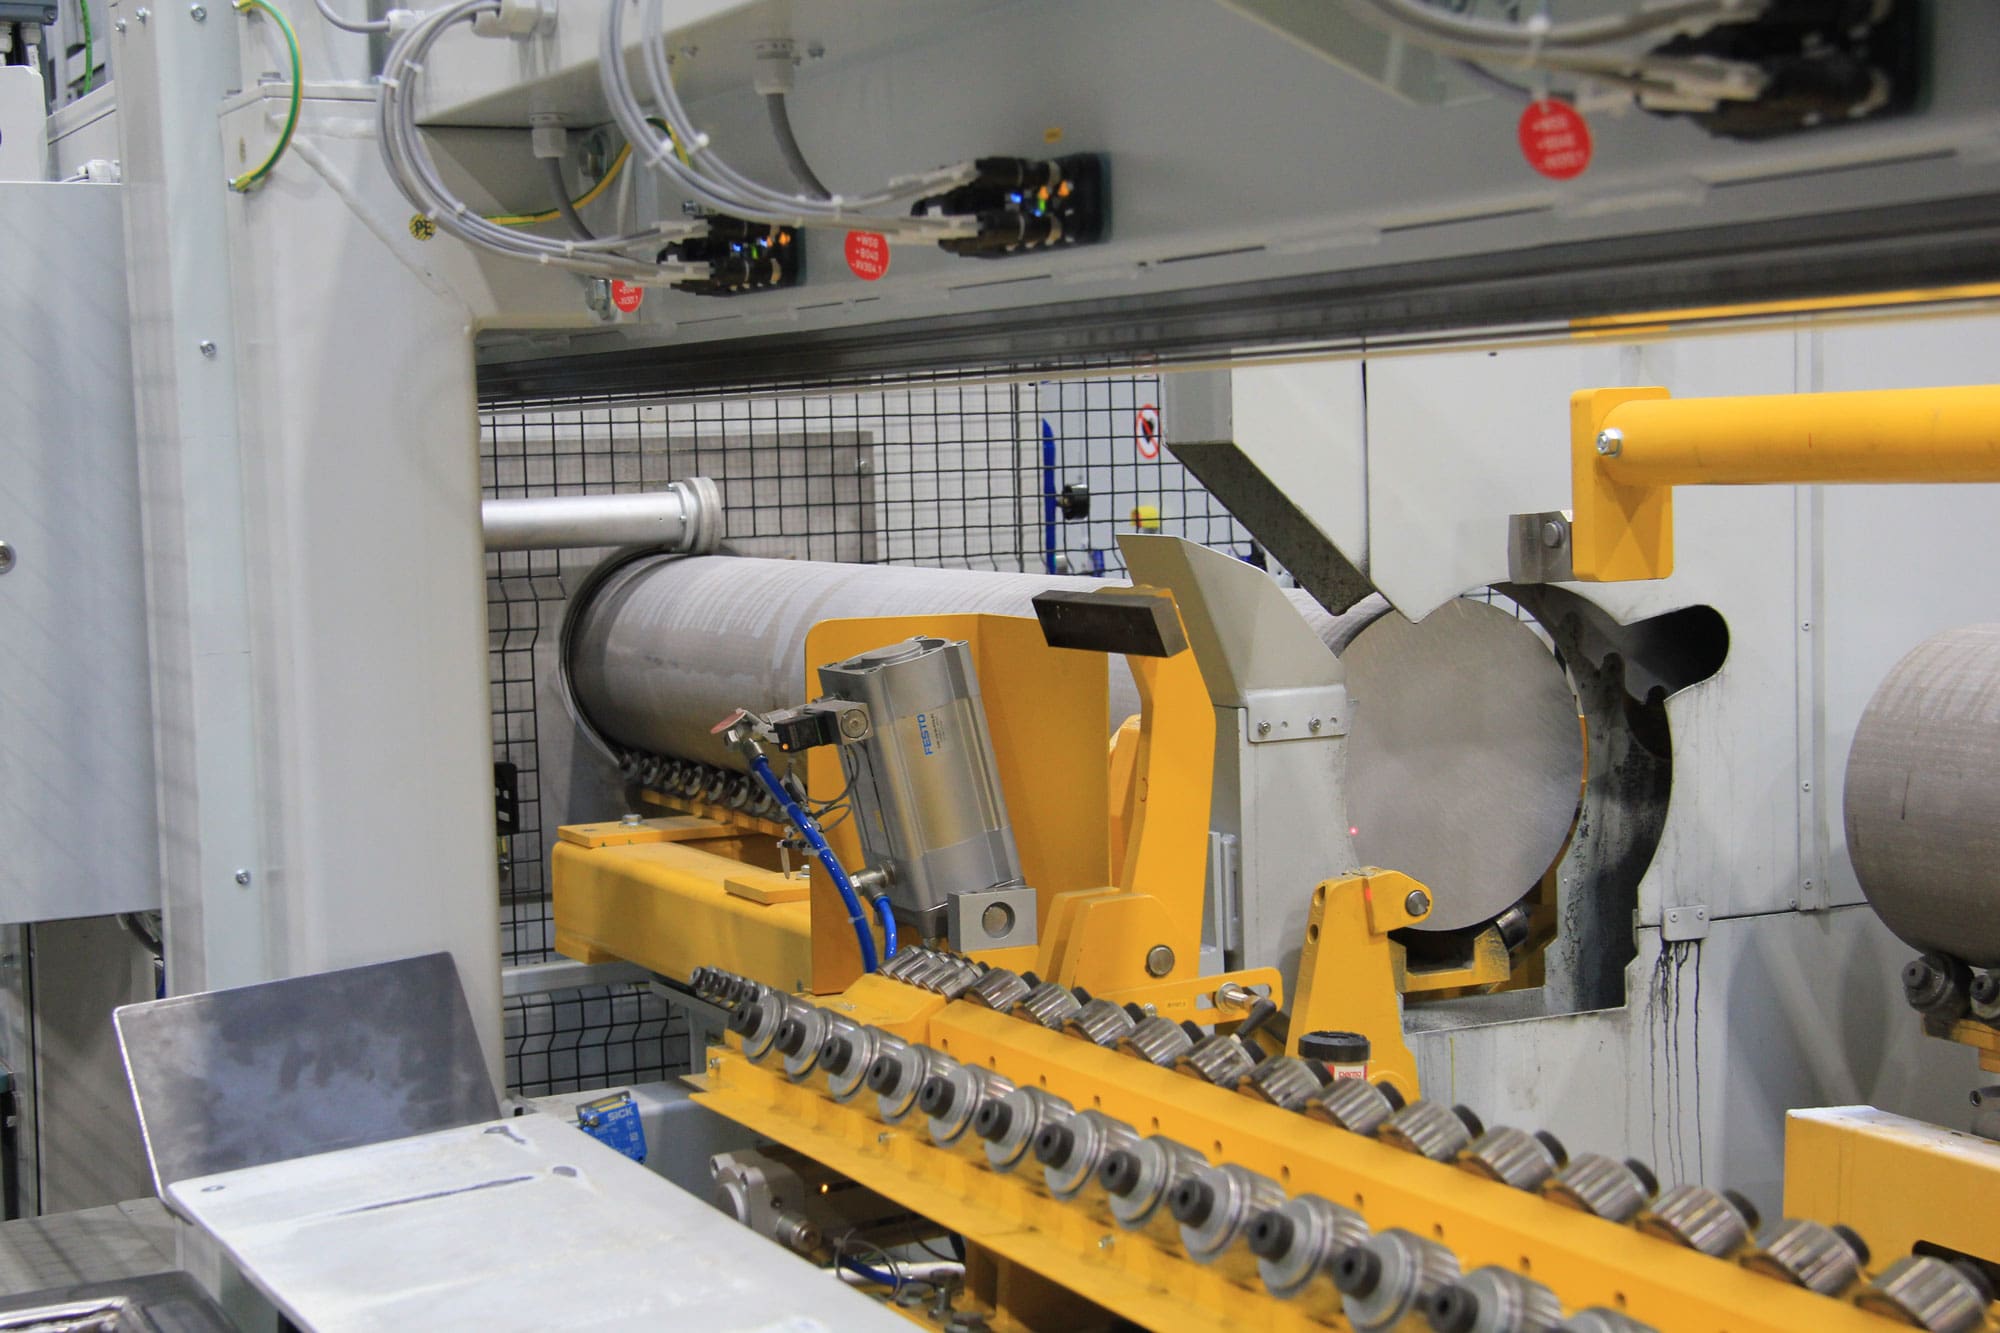
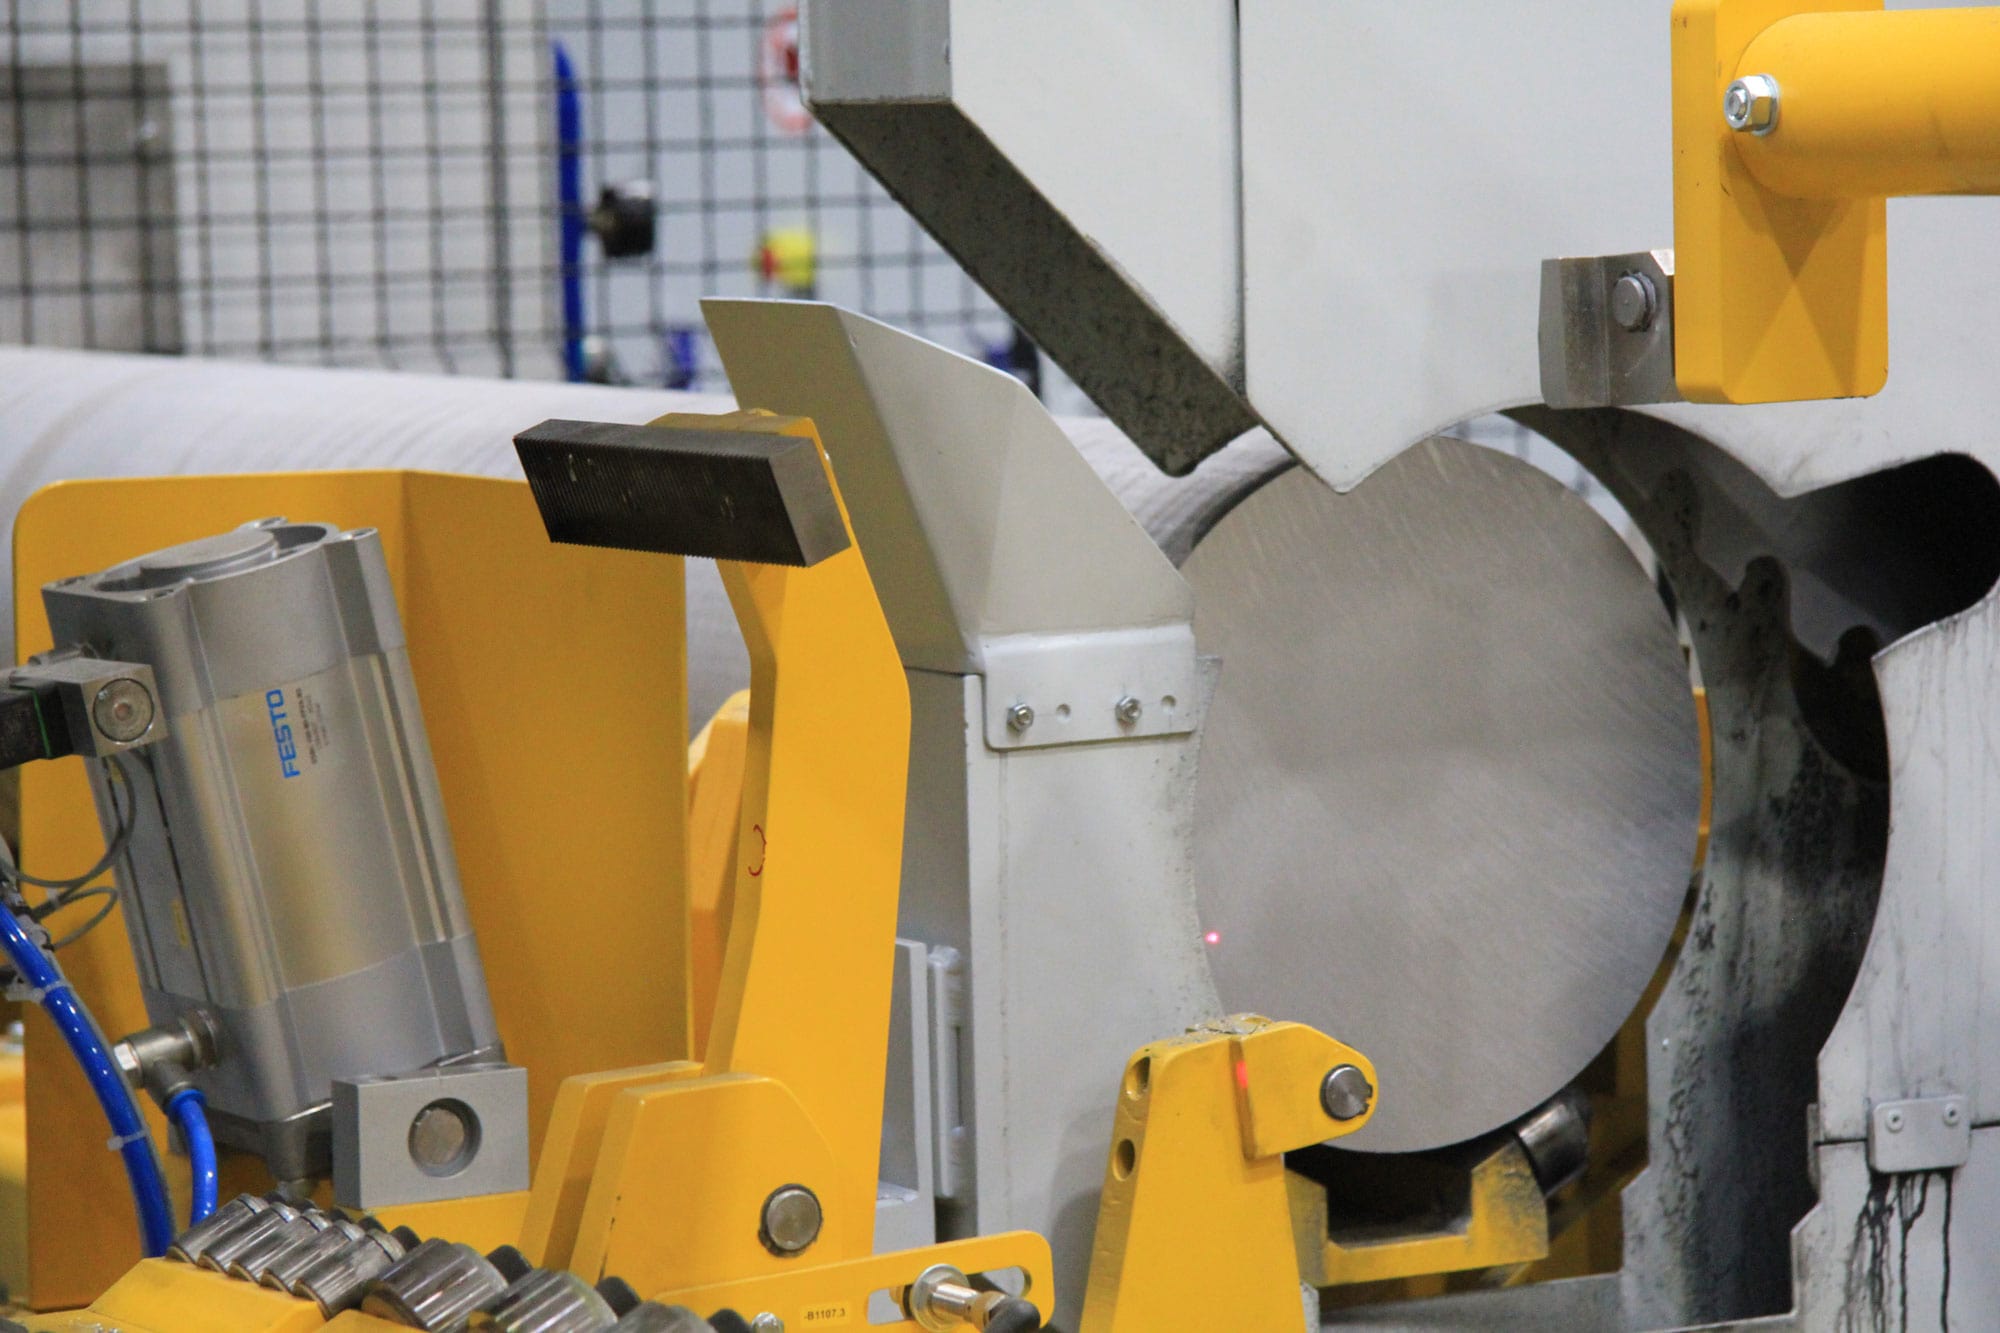
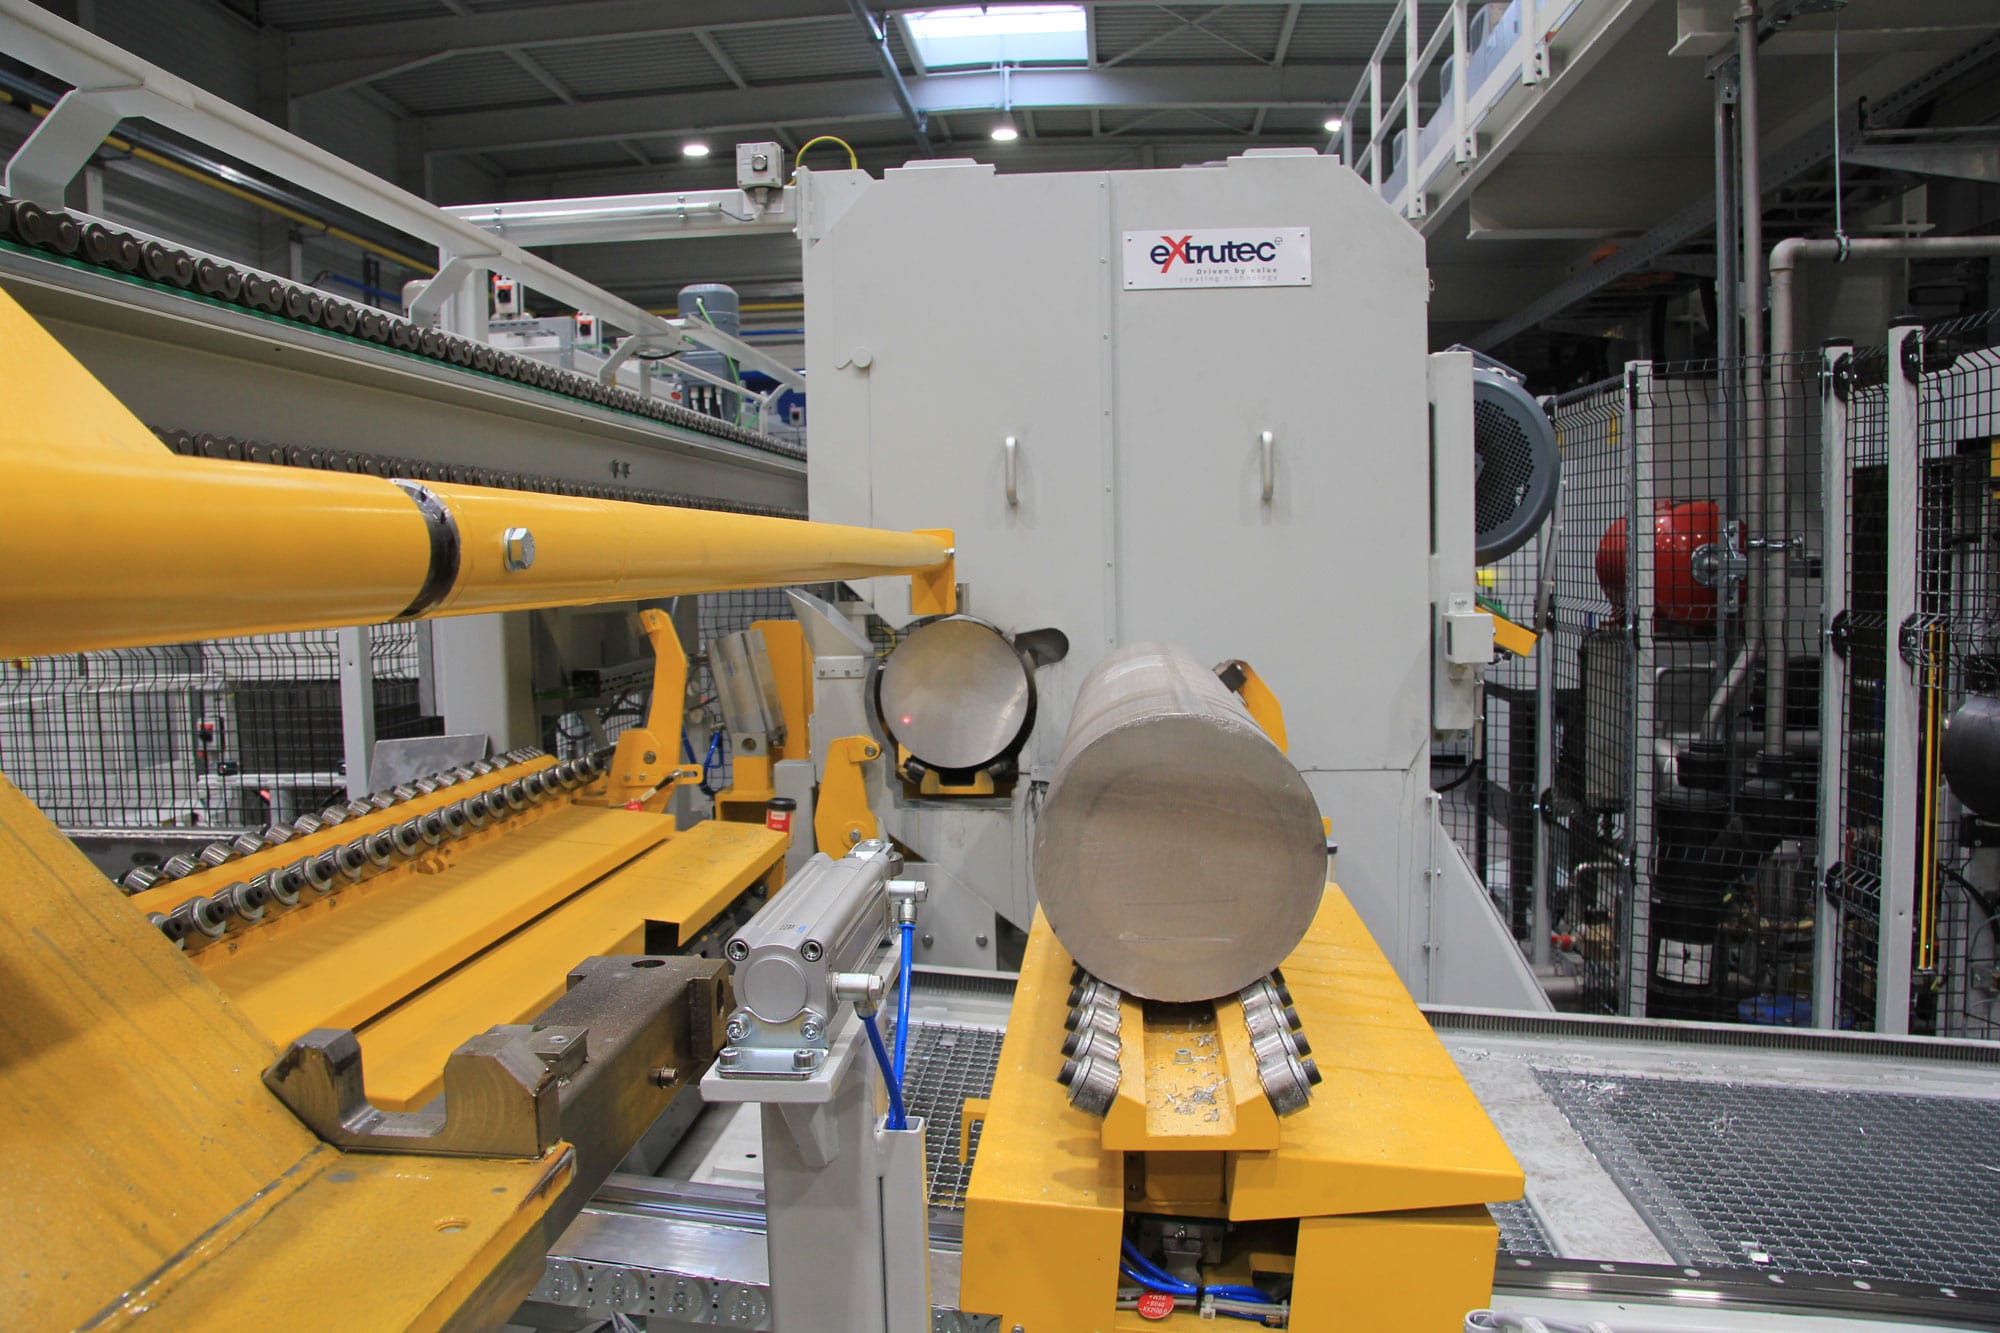
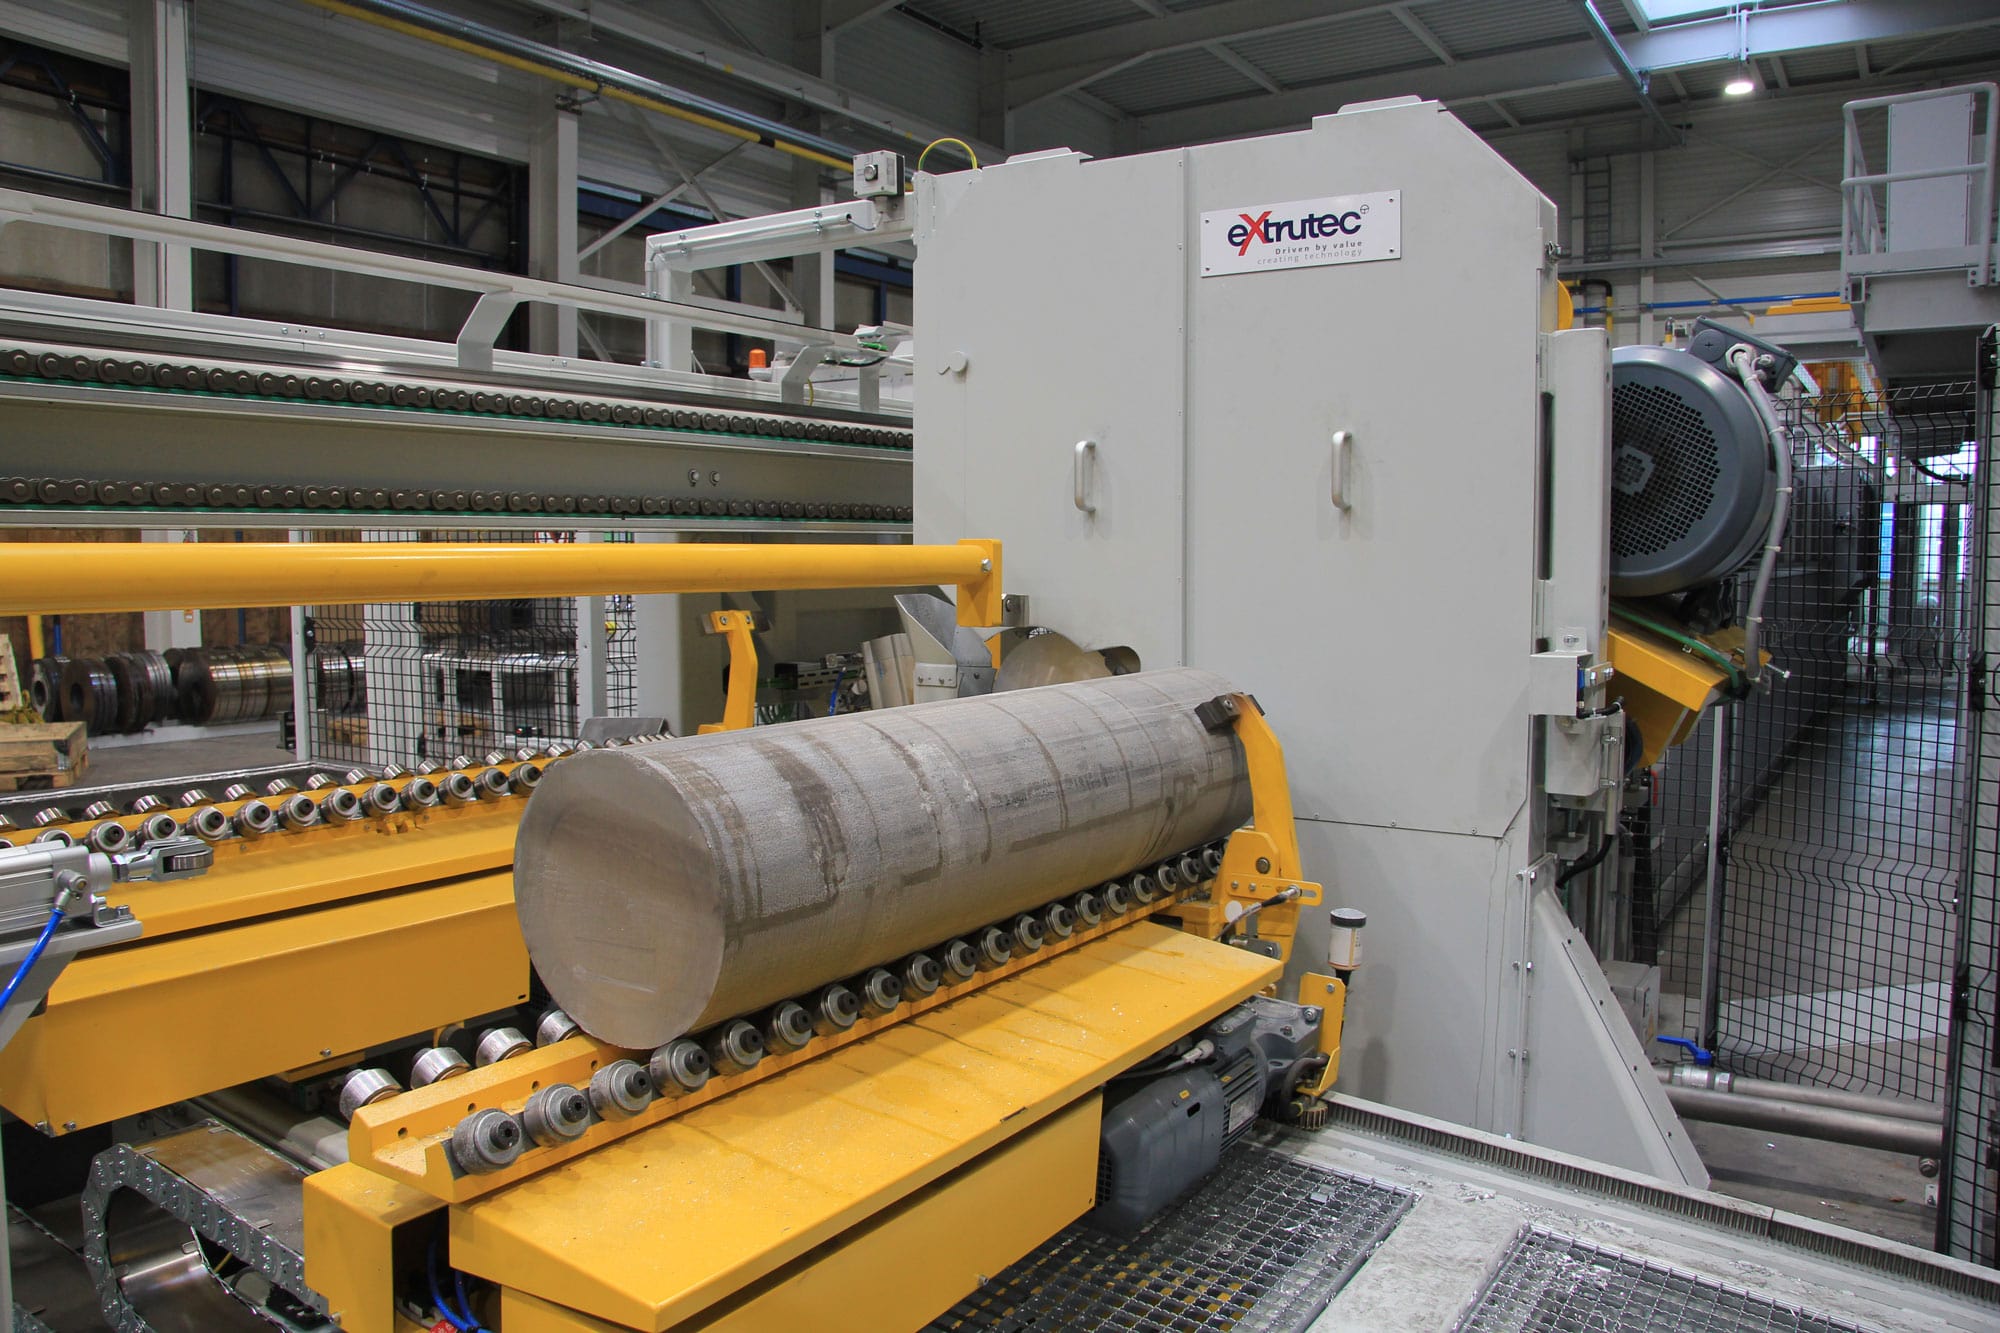
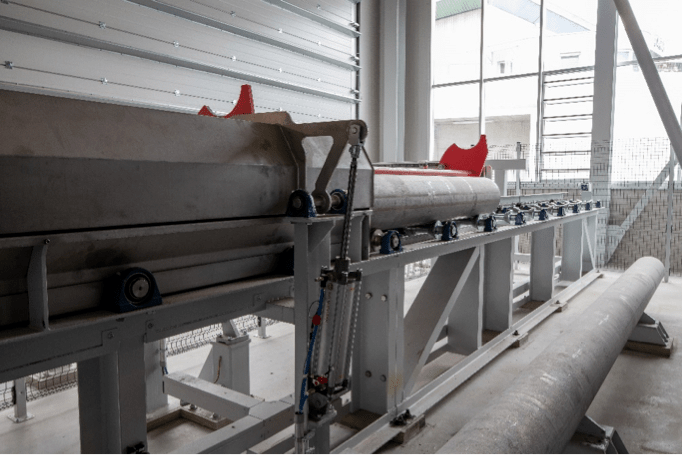
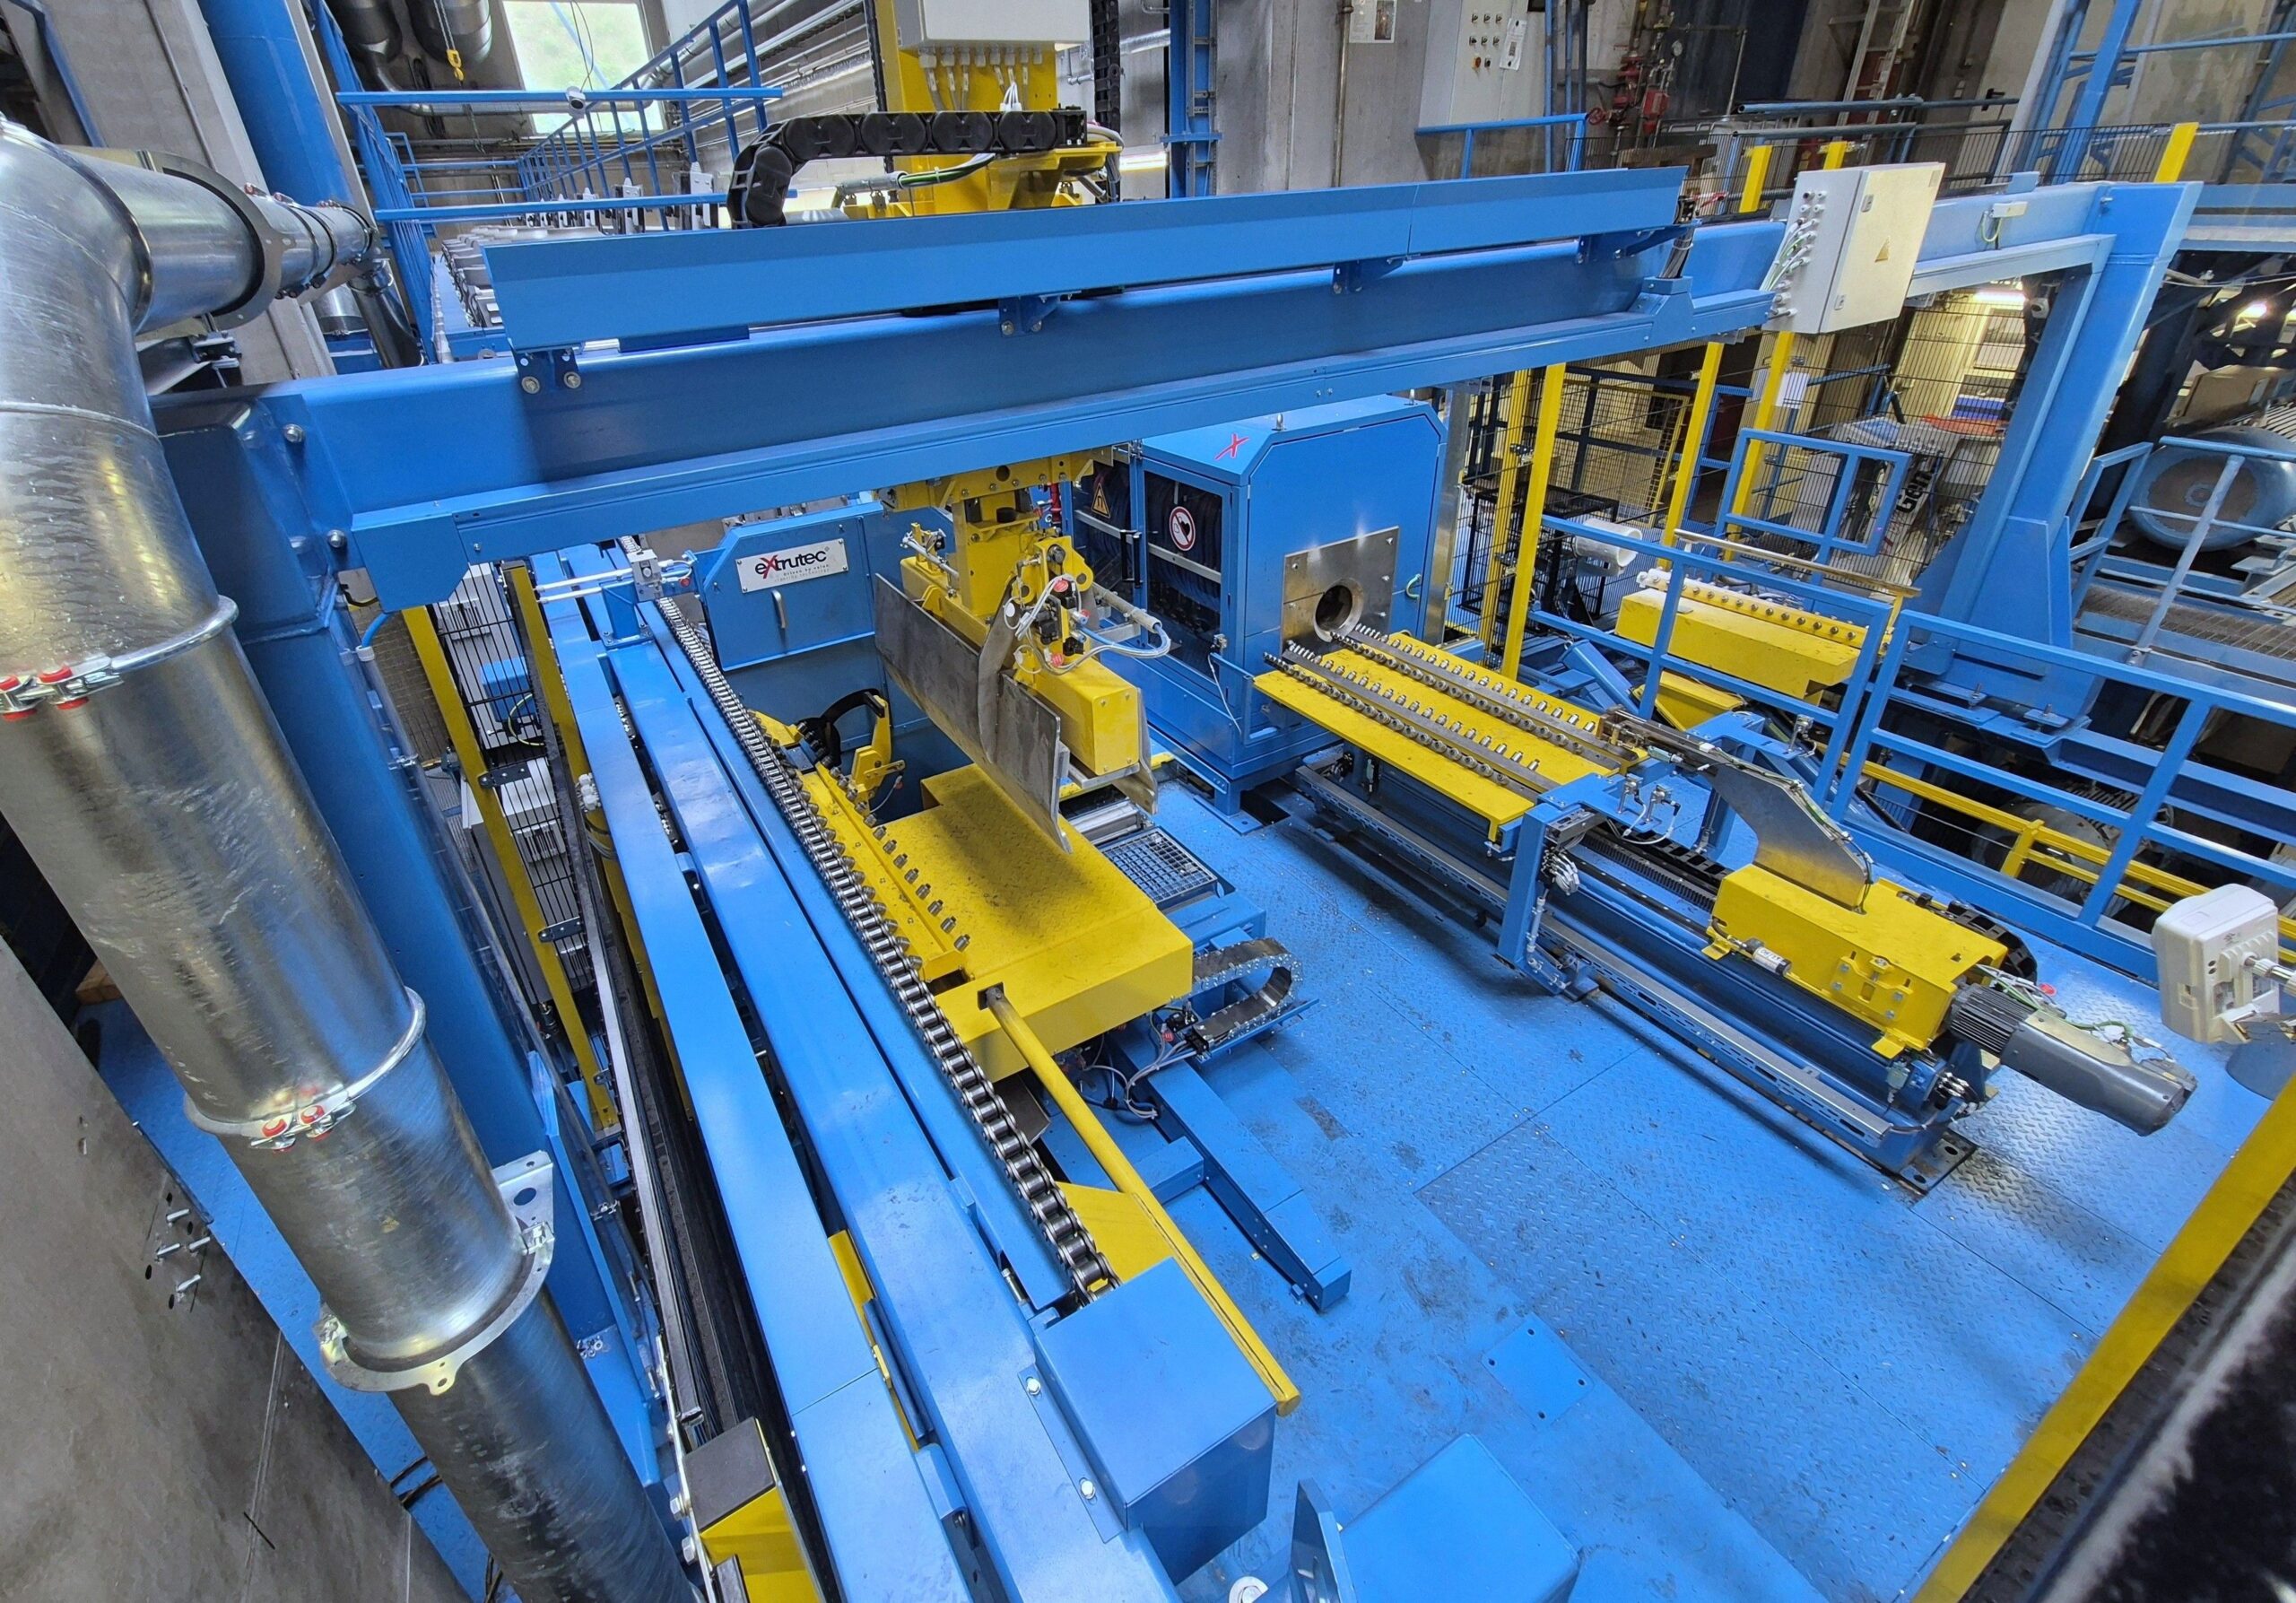
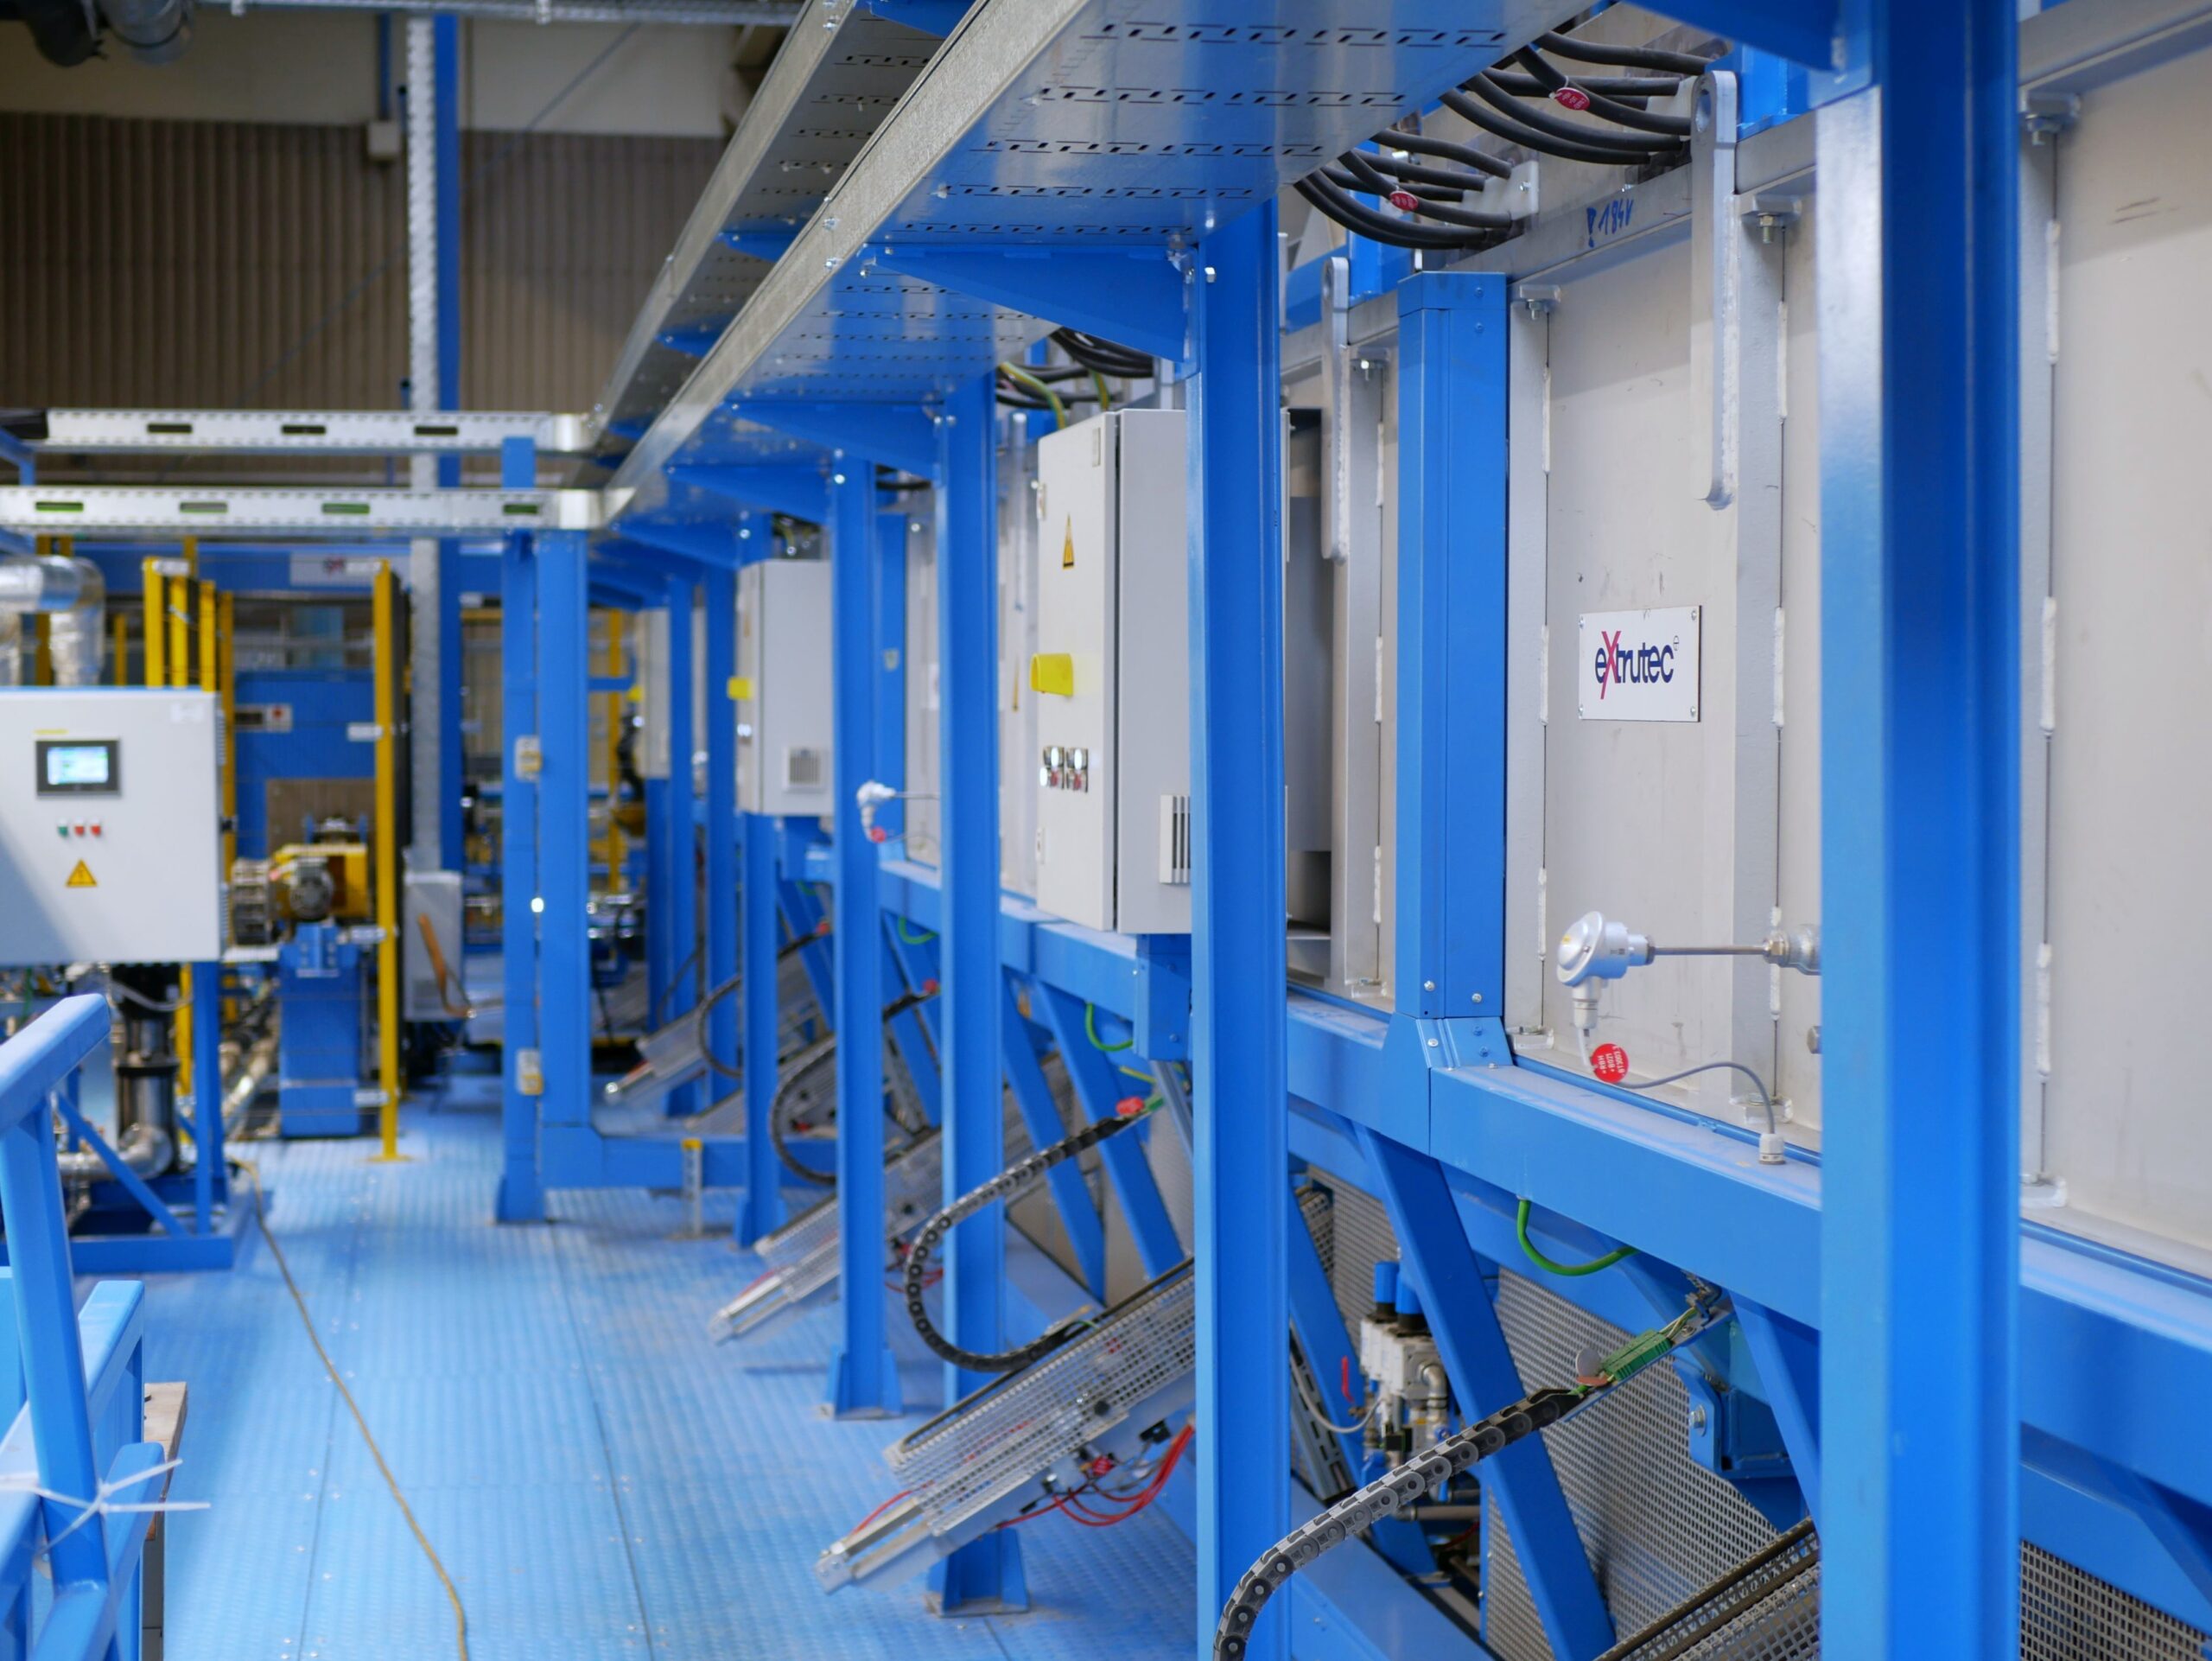
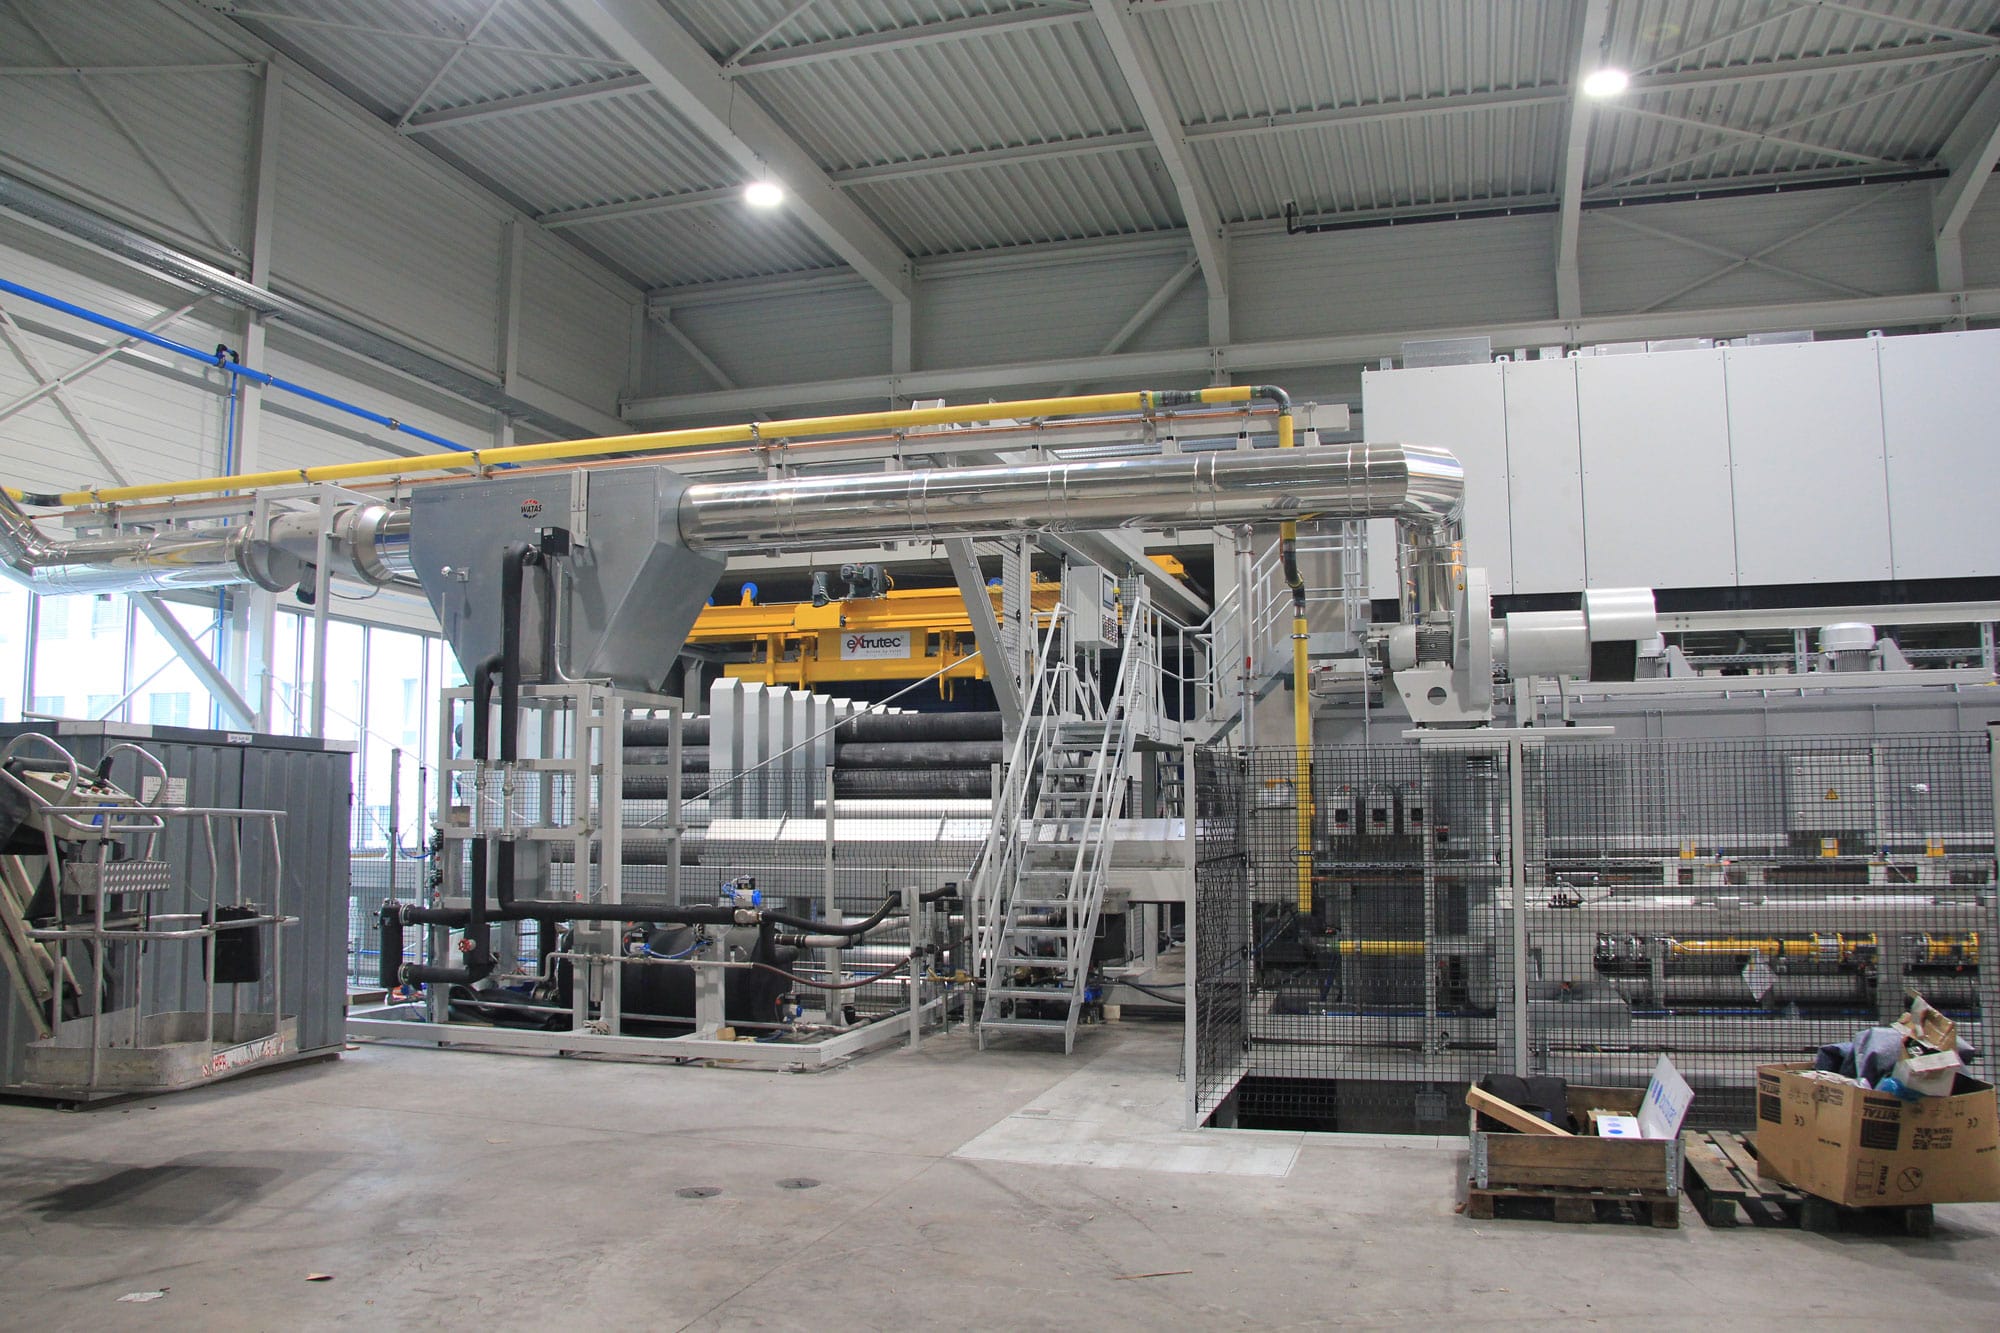
Die Vorwärmlinie der Presse 3 wurde vollständig neu aufgebaut. Zum Einsatz kommen ein elektrisch beheizter Hochkonvektionsofen, eine Warmsäge sowie eine Standalone-Induktions-Bolzenheizung. Aufgrund der beengten Platzverhältnisse wurde das komplette neue Equipment auf einem Stahlpodest installiert und in die vorhandene Produktionsumgebung integriert.

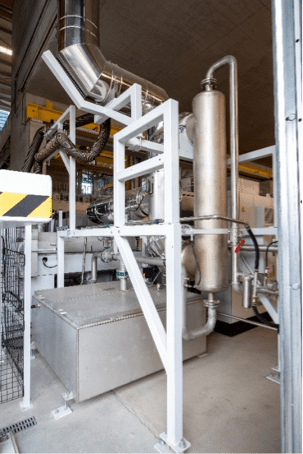
Die Induktions-Bolzenheizung ermöglicht durch ihre hohe Energiedichte sehr kurze Taktzeiten von unter 46 Sekunden pro Bolzen. Gleichzeitig können anspruchsvolle Temperaturprofile präzise eingehalten werden. Ergänzt wird das System durch eine Energy-Saving-Unit, welche externe Wärmequellen, beispielsweise Abwärme aus der Pressenhydraulik, zur zusätzlichen Effizienzsteigerung nutzt.

Umsetzung Warmauslagerung:

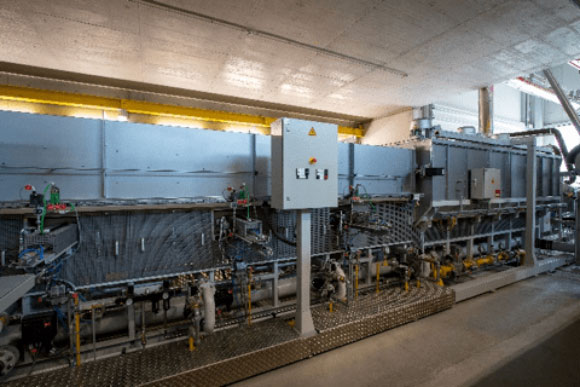
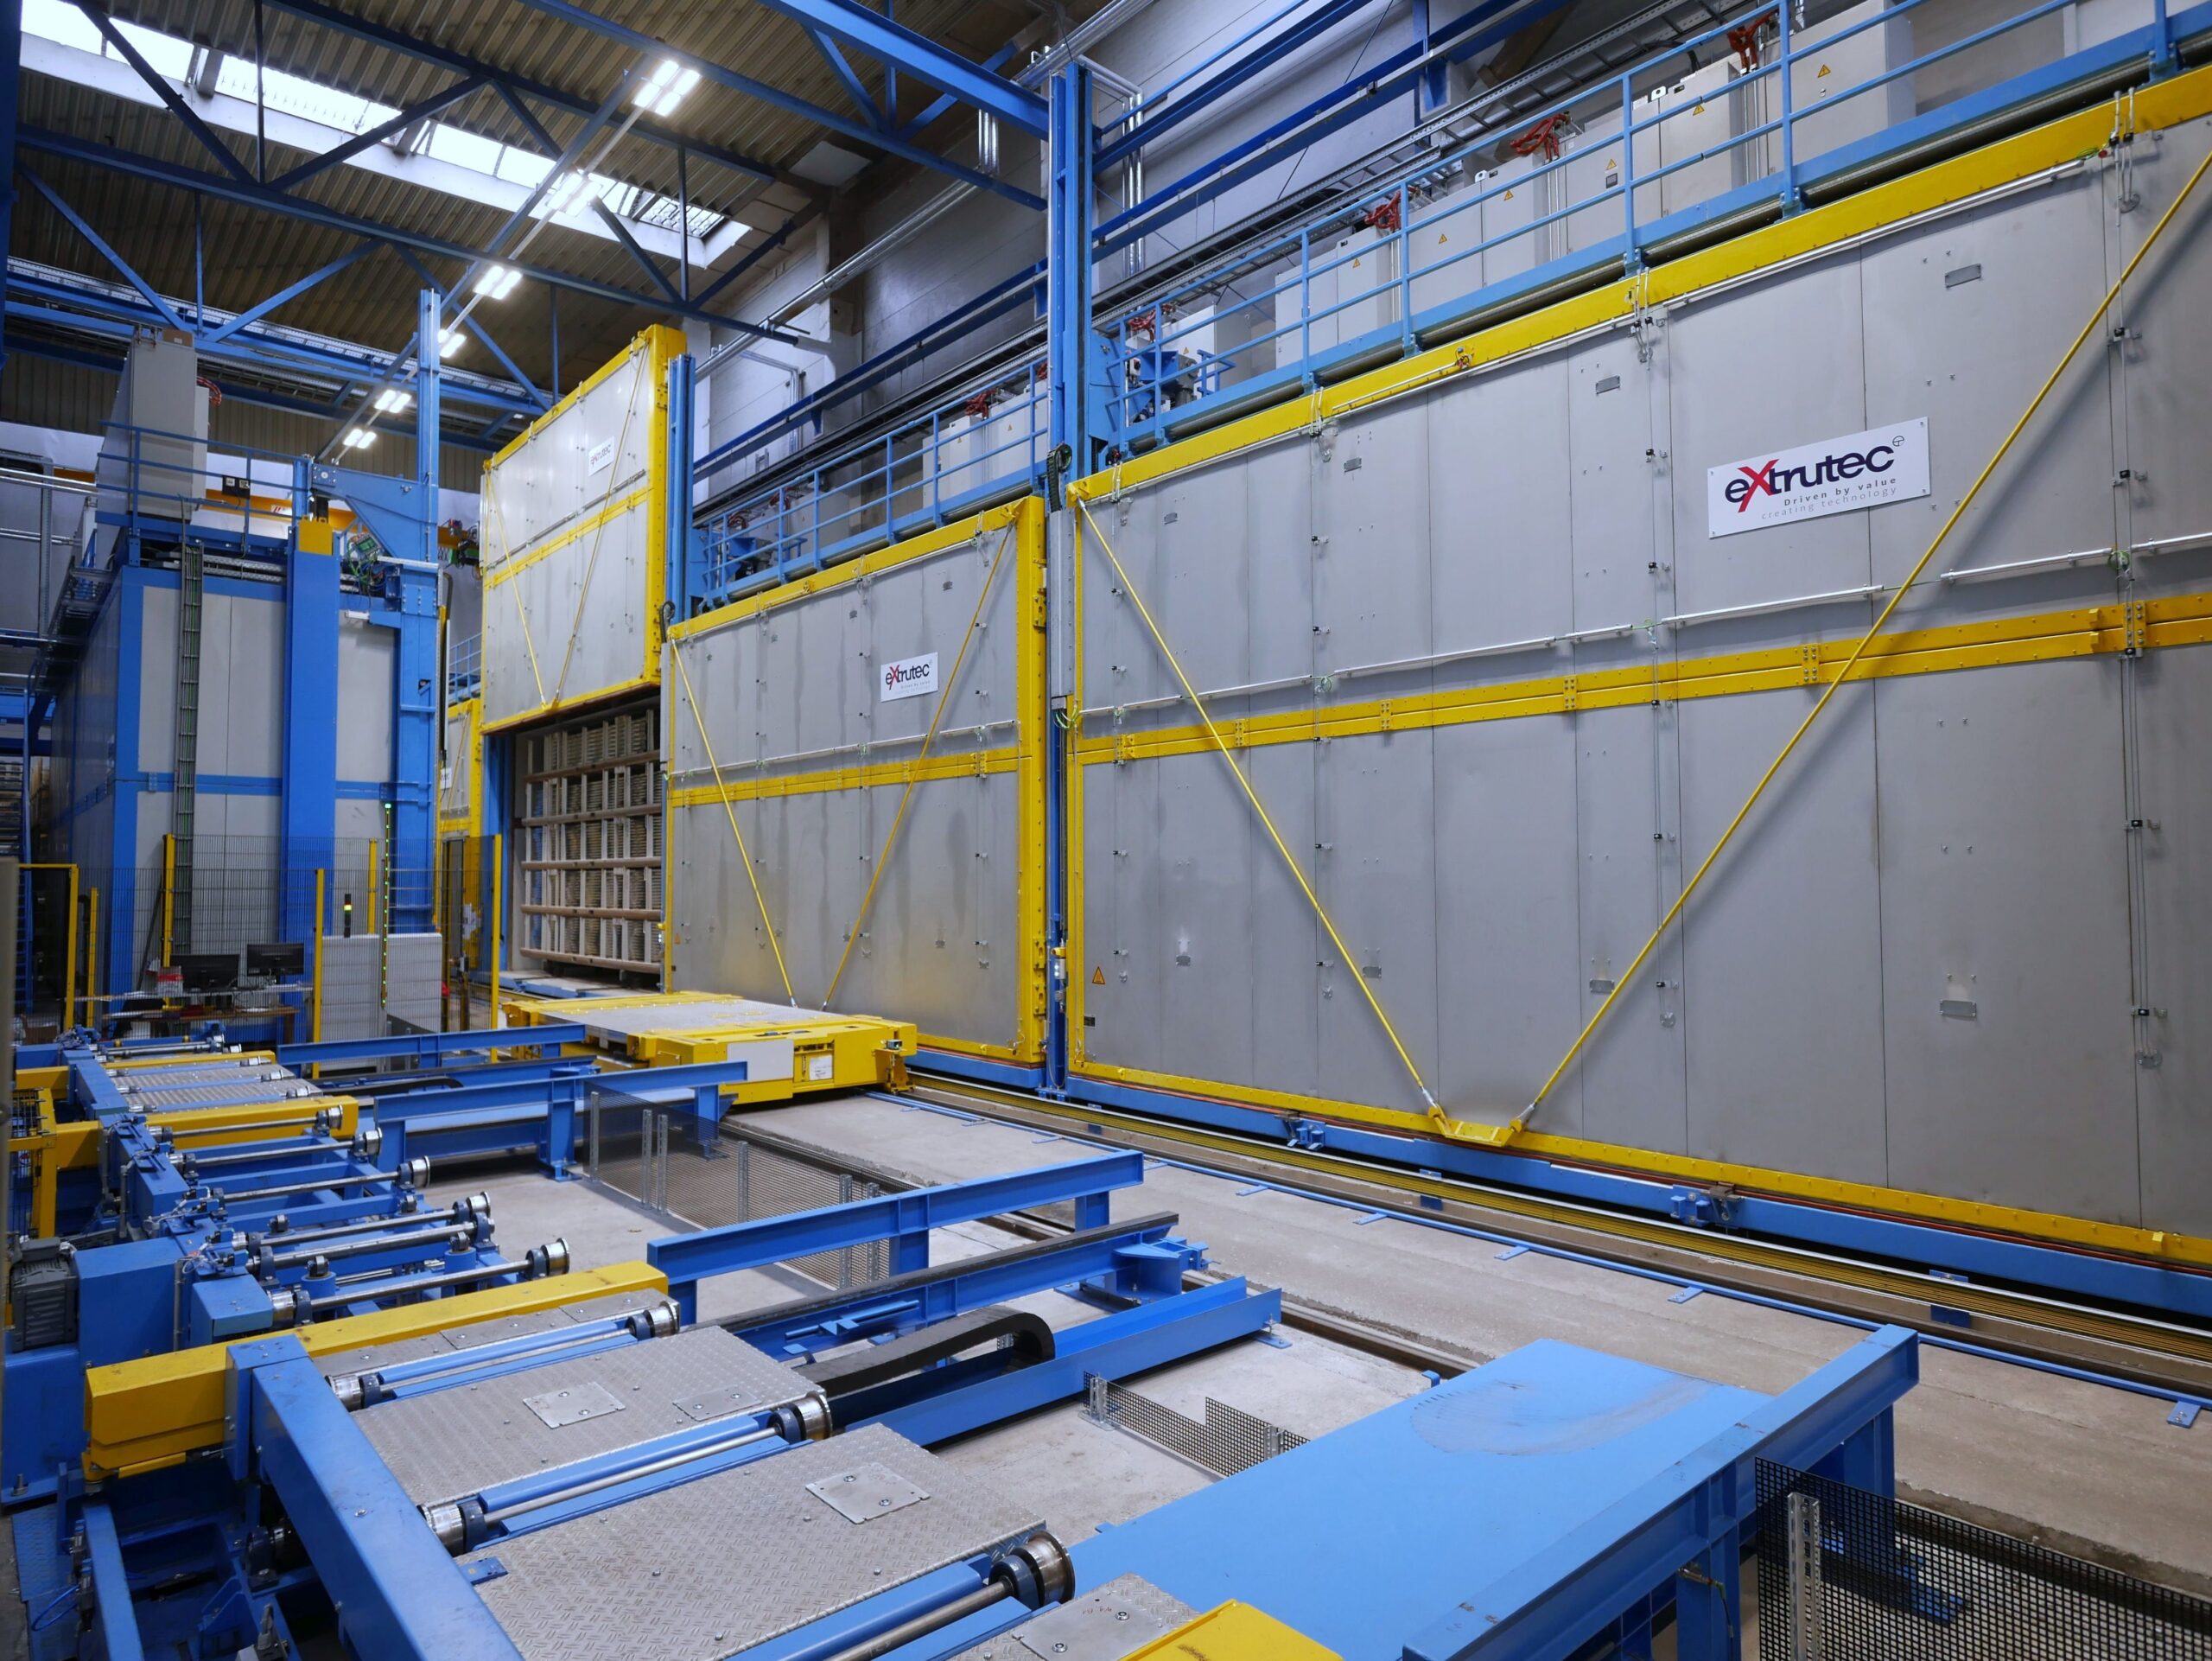
Ein weiterer wesentlicher Bestandteil des Projekts war die vollständige Neugestaltung der Warmauslagerung. Die bisherige gasbeheizte Durchlauf-Warmauslagerung wurde durch sechs elektrisch beheizte Chargenöfen mit Shuttle-System ersetzt.

Dieses Konzept ermöglicht eine flexible und bedarfsgerechte Ofenbelegung. Gleichzeitig wird die Energieeffizienz verbessert, da weniger ungenutztes Ofenvolumen vorgehalten werden muss. Die Warmauslagerung arbeitet heute vollständig automatisiert – von der Aufgabe über Manipulatoren bis zur Abgabe der Bauteile. Der gesamte Prozess ist in das zentrale Leitsystem des Werks eingebunden.
Ergebnis:

Durch die konsequente Elektrifizierung zentraler Prozessbereiche konnte Neuman Aluminium einen deutlichen Schritt in Richtung Dekarbonisierung und Zukunftssicherheit gehen. Rund 94 % der zuvor gasbeheizten Anlagen wurden durch elektrisch betriebene Technologien ersetzt.

Statt rund 10.050 MWh Erdgas werden heute etwa 7.500 MWh Strom aus erneuerbaren Quellen eingesetzt. Dadurch sinkt der Energieeinsatz um rund ein Drittel. Gleichzeitig können jährlich rund 2.020 Tonnen CO₂ eingespart werden.

Das Projekt zeigt, dass Elektrifizierung weit mehr ist als der Austausch eines Energieträgers. Erst das Zusammenspiel aus effizienter Ofentechnologie, intelligenter Energienutzung, präziser Temperaturführung, Automatisierung und durchgängiger Systemintegration ermöglicht stabile Prozesse, höhere Energieeffizienz und eine nachhaltige Reduktion von Emissionen.

Die Modernisierung bei Neuman Aluminium steht damit exemplarisch für eine neue Generation nachhaltiger Strangpresstechnik: elektrisch, effizient, prozesssicher und konsequent auf die Anforderungen zukünftiger Aluminiumproduktionen ausgelegt.

Für eine detaillierte Auflistung unserer Referenzanlagen und Projekte kontaktieren Sie bitte unseren Verkaufsleiter Herrn Ulrich Bucher bucher@extrutec-gmbh.de

Logo exlabesa
logo_step_g

Arconic Hannover

Referenz:
Arconic Hannover

Neue extrutec Leistungsversorgung für Induktive Erwärmung bei Arconic in Hannover.


Aufgabenstellung/ Projektanforder­ungen:

Der vorhandene Induktionsofen im Werk Hannover aus dem Jahr 1977 war als Steinmetzschaltung mit Symmetriereinrichtung ausgeführt und verfügte über mechanisch arbeitende Lastschütze der Bauart Homa, welche die Leistung je Induktionsofen zuschalteten. Die zu erwartende Lebensdauer der Schaltanlage und der Einzelkomponenten (Symmetrierungsdrossel, Transformator, Schaltgeräte und Kompensationskondensatoren) war erreicht. Zudem verursachte die Anlage je nach Lastfall eine unsymmetrische Netzbelastung.

Umsetzung:

Durch den von extrutec durchgeführten Umbau der Anlage auf einen modernen IGBT Direkt-Umrichter konnte die Symmetrierungseinheit mit 2 x 950 kVA komplett entfallen. Ebenso sind keine Leistungskondensatoren im Spulensockel mehr notwendig. Das gesamte Projekt wurde komplett im Hause extrutec von der Auslegung der Anlage bis zur Installation durchgeführt.

Eine moderne Umrichterschaltanlage der Bauart MIB / ILD hat gegenüber einer mechanischen Schaltanlage viele Vorteile wie zum Beispiel:

  • Gleichmäßige Netzbelastung in jedem Betriebszustand
  • Netz - Leistungsfaktor unabhängig vom Lastverhalten
  • Stufenlose Leistungsregelung
  • PID Regelverhalten
  • Spitzenlastreduzierung
  • Energiemanagementsystem
  • Wegfall der Leistungsschütze
  • Überwachung in jedem Betriebszustand
  • Integrierte Analysetools

Im Vergleich zur ersetzten Anlage wurden die Schaltanlagenverluste um 6 – 7 % reduziert. Ein weiterer Verbesserungsschritt ist bereits für die Zukunft im Gespräch, da das neue Schaltanlagenkonzept die Möglichkeit bietet, die im Feldverteiler zu kompensierenden Verluste merklich zu reduzieren.

Für eine detaillierte Auflistung unserer Referenzanlagen und Projekte kontaktieren Sie bitte unseren Verkaufsleiter Herrn Ulrich Bucher bucher@extrutec-gmbh.de

Logo exlabesa
logo_step_g

HAI Soest

Referenz:
HAI Soest

Neue extrutec Leistungsversorgung für Induktive Erwärmung an der P44 bei HAI in Soest.


Aufgabenstellung/ Projektanforder­ungen:

Nachdem über Weihnachten 2022/2023 die Pressenlinie P44 der Fa. HAI im Werk Soest eine neue extrutec Profilkühlung bekommen hat, wurde im Sommer 2023 der Umbau der Leistungsversorgung am induktiven Taperofen aus dem Jahr 1993 realisiert. Der originale Elhaus Gasofen und die Ofensteuerung der Vorerwärmung wurde durch extrutec bereits im Jahr 2012 ersetzt. Die Schaltanlage des Induktionstaperofens war ursprünglich als Steinmetzschaltung mit Symmetriereinrichtung ausgeführt.

Durch die mechanisch arbeitenden Lastschütze, welche die Lastzonen zuschalten sowie der Symmetrierschaltung die je nach Lastfall eine unsymmetrische Netzbelastung verursachen, waren in der originalen Ausführung mittlerweile einige erhebliche Nachteile vorhanden. Aufgrund des Alters der mechanisch beanspruchten Schaltanlage standen auch Aspekte wie optimierte Prozessführung und erheblich verbesserte Energieeffizienz im Vordergrund.

Lieferumfang:

Der extrutec Lieferumfang umfasste in diesem Umbauprojekt folgende Gewerke:

  • Umrüstung auf modernste IGBT Umrichtertechnik mit extrutec Power Focus Technologie und integriertem Energiemanagementsystem als sogenannter unkompensierter Umrichter der Bauart MIBu, welcher ohne Kompensationskondensatoren arbeiten kann
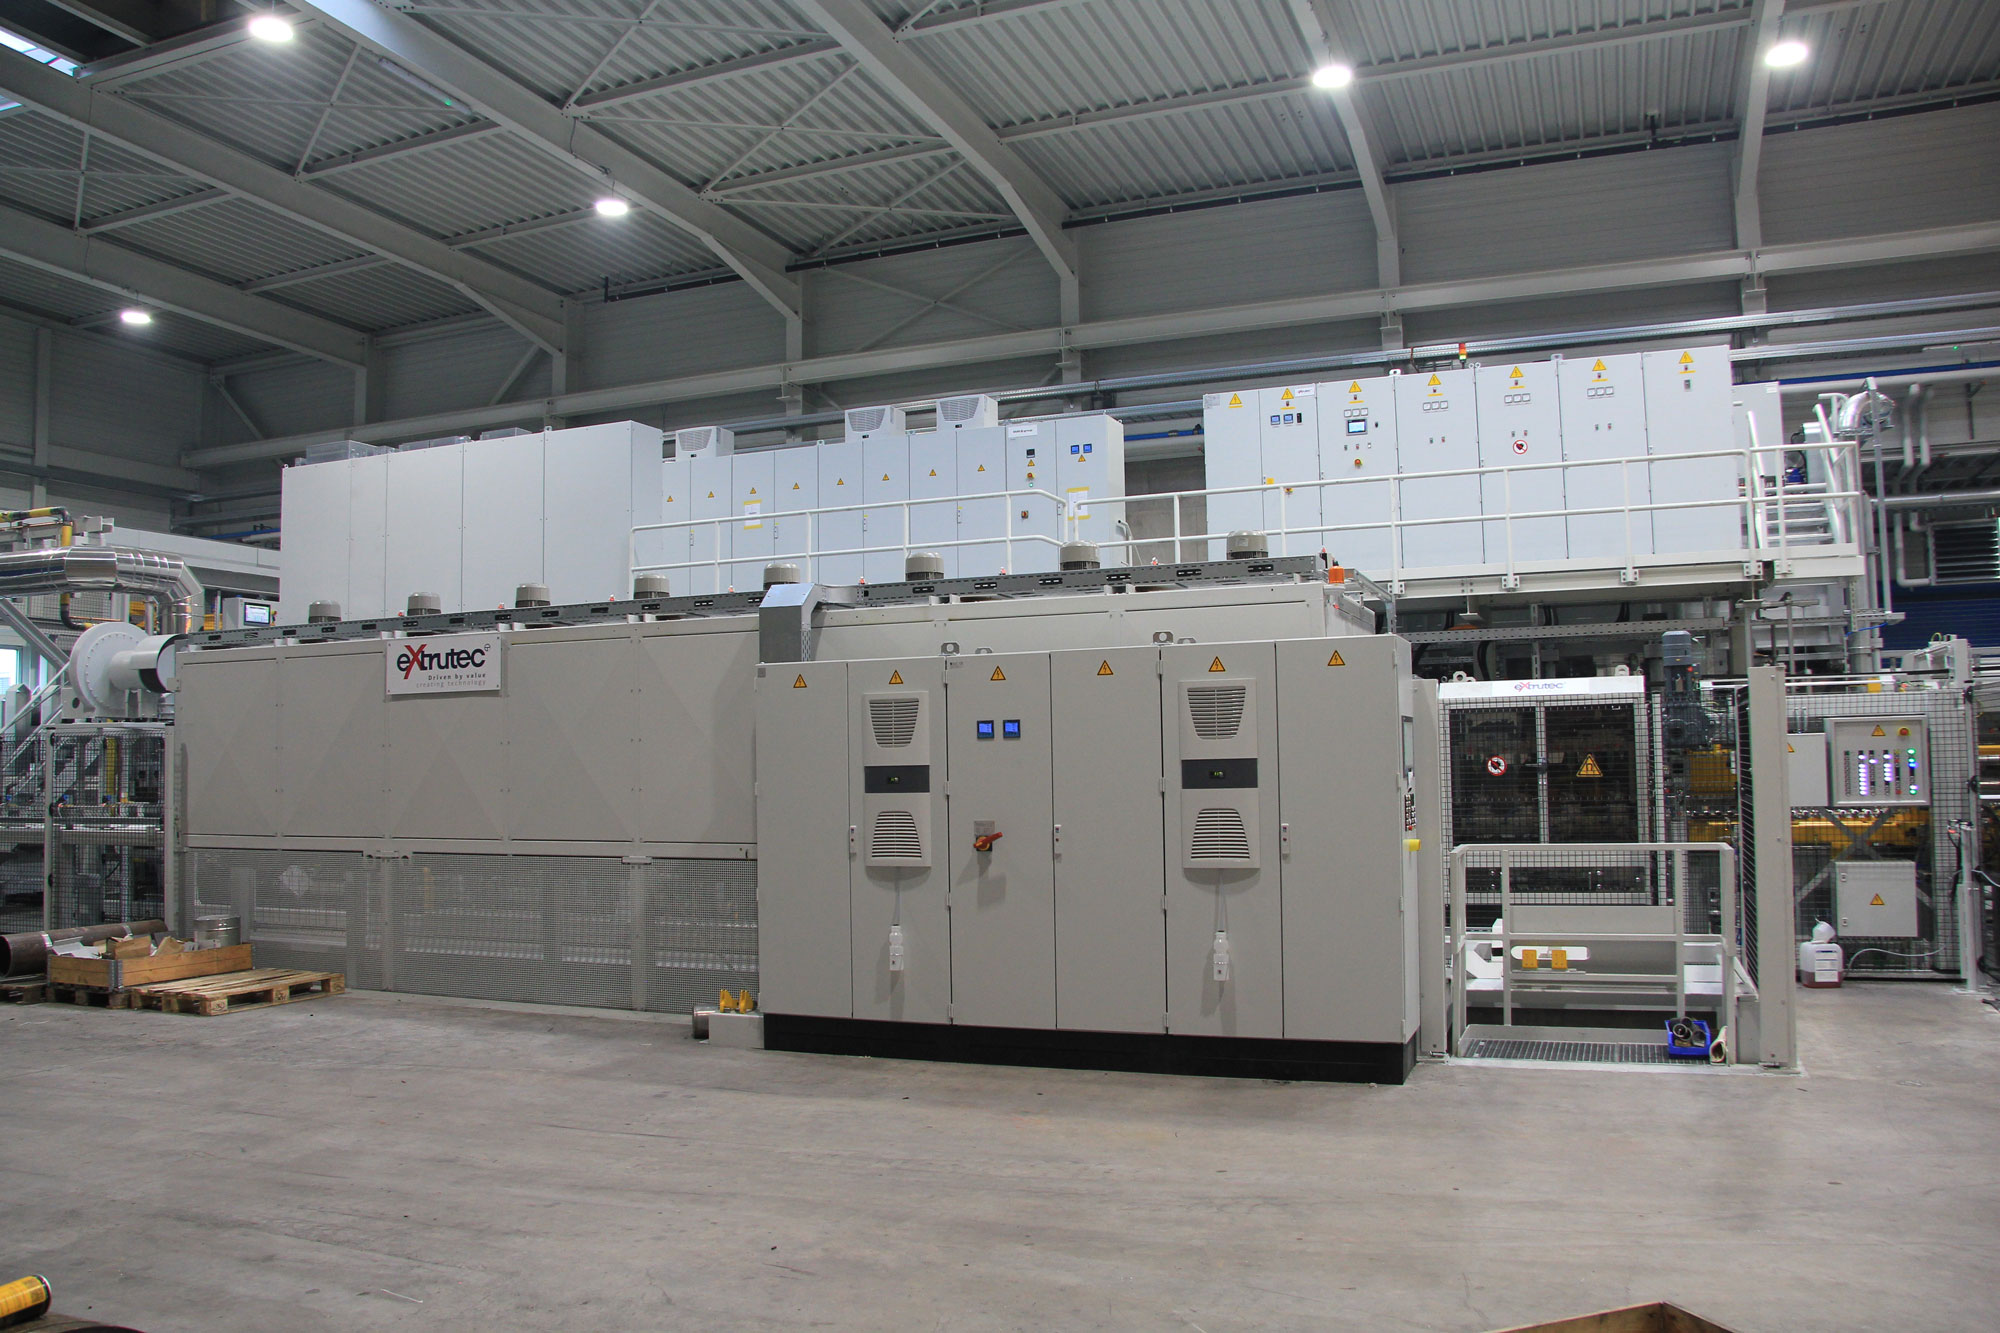
  • Eine komplette neue Steuerung auf Siemens TIA Portal Basis welche mit der Hauptsteuerung gekoppelt wird
  • Umrüstung der Blockablage (Schalenförderer) vor dem Ofen (Blockvorlade-Verschiebetisch)
  • Leistungstransformator 800 KVA und Erneuerung der Energieverteilung
  • Neue Wasserrückkühlanlage mit frequenzgeregelter Pumpe
  • Modifikation von Fördertechnik – Komponenten wie Rückschubstange und Blockfördereinrichtung zwischen Gas- und Induktionsofen

Aufgrund der hohen Auslastung dieser Pressenlinie wurde in Abstimmung mit unserem Kunden HAI der Umbau in drei Teilabschnitten gegliedert, um den Umbau auch unterjährig über die Wochenenden mit Einbeziehung von Feiertagen zu realisieren.

Zielsetzungen des Ofenumbaus

  • Gleichmäßige Netzbelastung in jedem Betriebszustand
  • Netz - Leistungsfaktor unabhängig vom Lastverhalten
  • Stufenlose Leistungsregelung
  • Konstante Leistungen an jeder Teilzone da der Umrichter im Konstantleistungsmodus arbeiten kann.
  • PID Regelverhalten
  • Extrutec Power Focus TechnologyTM = bessere Ausnutzung der Leistungseinheit
  • Nutzung der vorhandenen Platzverhältnisse und der vorhandenen Leistungsverteilung mit minimalen Änderungen
  • Verwendung des originalen Induktionsofens, der allerdings über die Jahre immer Verbesserungen erfahren hat
  • Verbesserung der Energieeffizienz was insbesondere durch den Wegfall der Symmetrierschaltung und der Kompensationskondensatoren, sowie einer neuen Rückkühlanlage möglich wurde.

Der Umbau dieses herausfordernden Projektes wurde im Sommer 2023 pünktlich abgeschlossen und demonstriert eindrucksvoll, dass durch zielgerichtete Maßnahmen selbst in älteren Bestandsanlagen erhebliche Verbesserungen bei vertretbaren Investitionssummen erzielt werden können.

Ein solches Projekt kann nur durch das Zusammenspiel vieler erfahrener Experten fehlerfrei realisiert werden. Diese Kompetenz ist bei extrutec im Geschäftsbereich Induktionstechnik/Elektroofenbau unter der Leitung von Stefan Beer vorhanden. Komplexe Umbau- und Modernisierungsprojekte können weltweit realisiert werden.

Für eine detaillierte Auflistung unserer Referenzanlagen und Projekte kontaktieren Sie bitte unseren Verkaufsleiter Herrn Ulrich Bucher bucher@extrutec-gmbh.de

Logo exlabesa
logo_step_g

Aluminium Werke Wutöschingen

Referenz:
Aluminium Werke Wutöschingen

Neuer Gas-/ Induktions­ofen mit Warmsäge in patentierter „In-Line“ Ausführung sowie ein neuer 8 Kammer Werkzeuganwärmofen für die neue 44MN-12“ Presslinie P8 Pressen­linie im Werk Wutöschingen.

Aufgabenstellung/ Projekt­anforderungen:

Ziel des Projektes ist es, Ersatz für die bestehende, schon in die Jahre gekommene 12 Zoll Strangpress­linie zu schaffen, um den zukünftig anstehenden hohen Produktionsansprüchen gerecht zu werden. Neben einer neuen Strangpresse wurde kundenseitig auch ein komplett neues Auslaufsystem in Auftrag gegeben. extrutec wurde bei diesem Projekt beauftragt eine Gas- /Induktiv betriebene Stangenerwärmung neuesten Standards mit nachgeschalteter Warmsäge zu installieren. Ein als „Indoor“ Version ausgeführtes Vertikalmagazin zur flexiblen Stangenbevorratung sowie ein neuer vollautomatischer 8 Kammer Werkzeuganwärmofen in Überkopfausführung runden diese umfangreiche Installation ab.


Umsetzung Stangenvorbereitung mit Warmsäge:

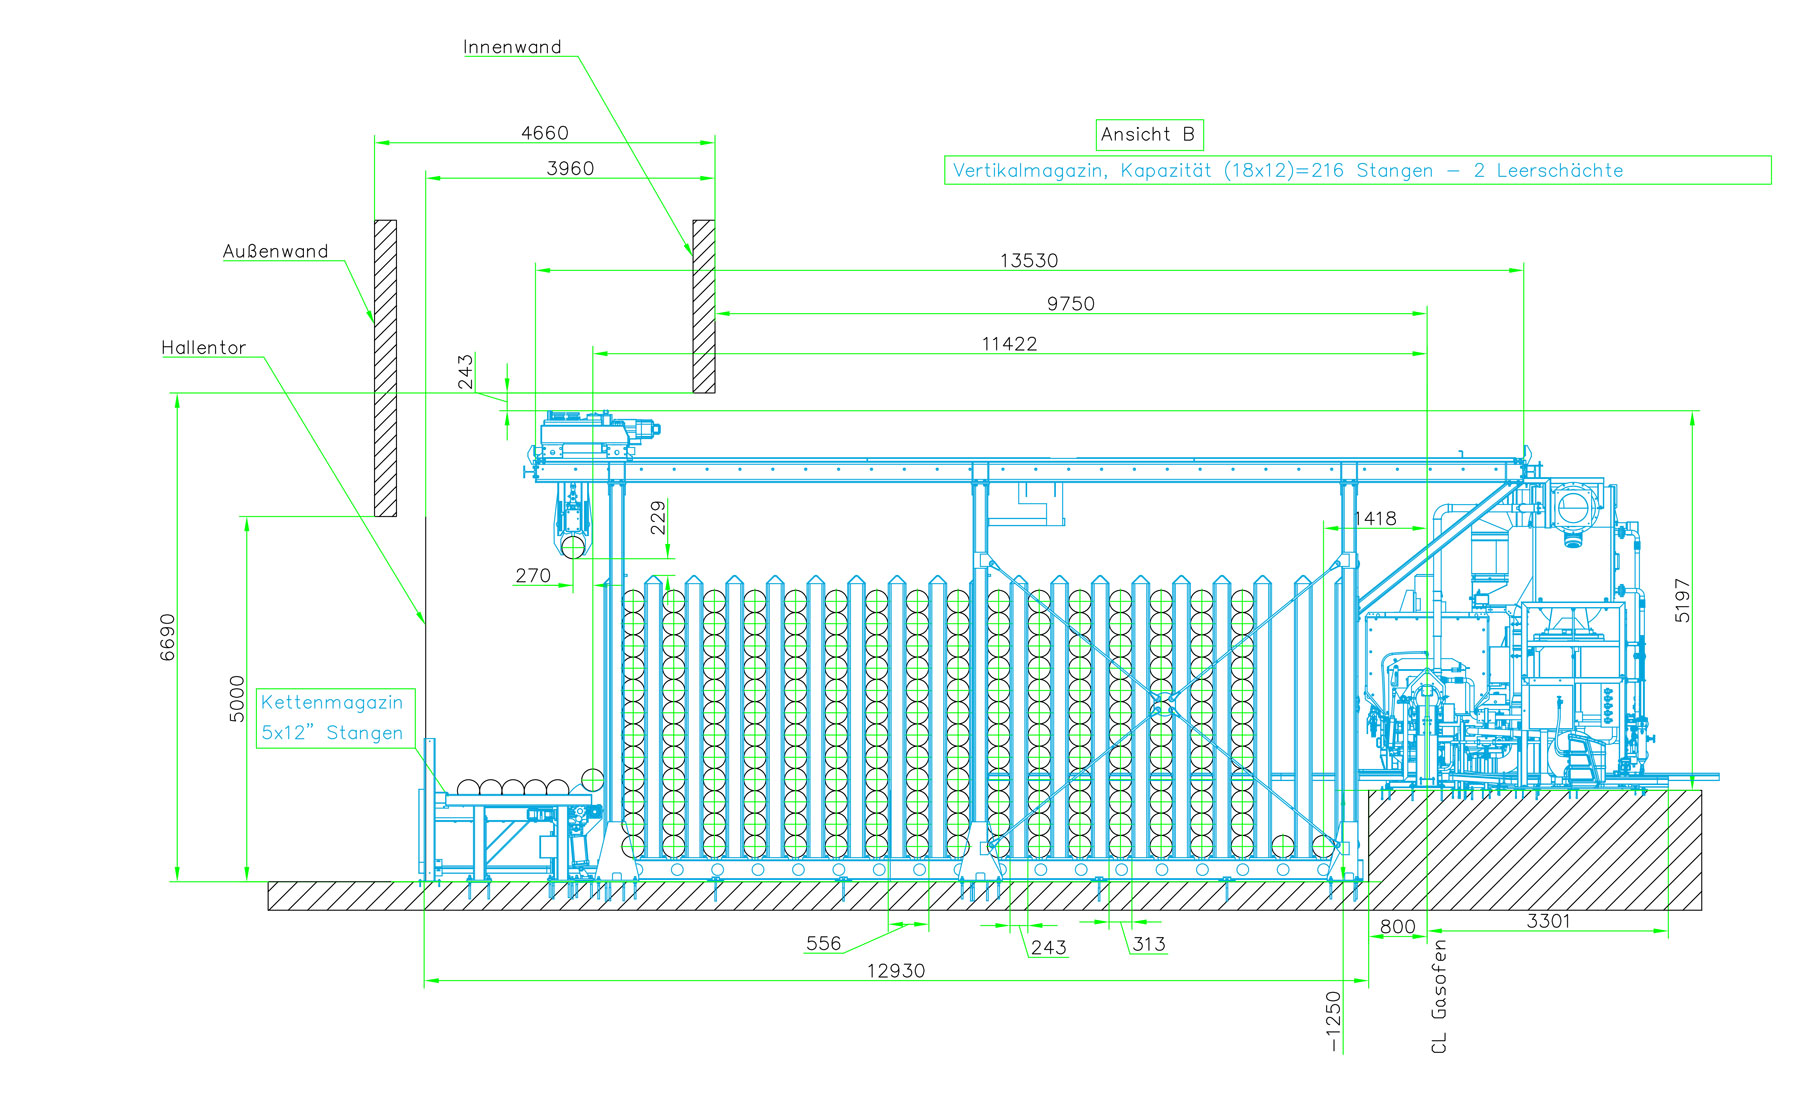
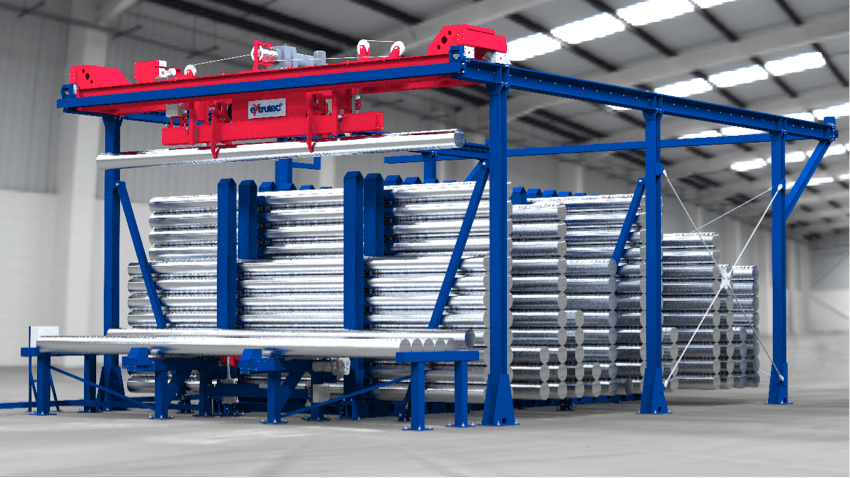
Das zur Verfügung stehende, äußerst beengte Platzangebot hatte zur Folge, dass die Beschickung der Anlage durch die Hallenwand direkt von der Straße aus erfolgen muss. Das hierfür vorgesehene Kettenmagazin zur geräuschreduzierten Stangenaufgabe sowie ein Vertikalmagazin zur Bevorratung von 216 Aluminiumstangen, wurden deshalb innerhalb der neu geschaffenen Produktionshalle auf einem Niveau von -1.250mm unter Hallenflur installiert.


Besonders anzumerken ist hierbei, dass im Falle eines ungeplanten Legierungswechsels der Gasofen dank seines Transportkonzepts mittels reversierbarer, angetriebener Ofenrollen in kurzer Zeit nach hinten entleert werden kann. Nicht mehr benötigte und evtl. schon angewärmte Stangen werden in diesem Fall in speziell reservierte Schächte in das Vertikalmagazin zurückgelagert.

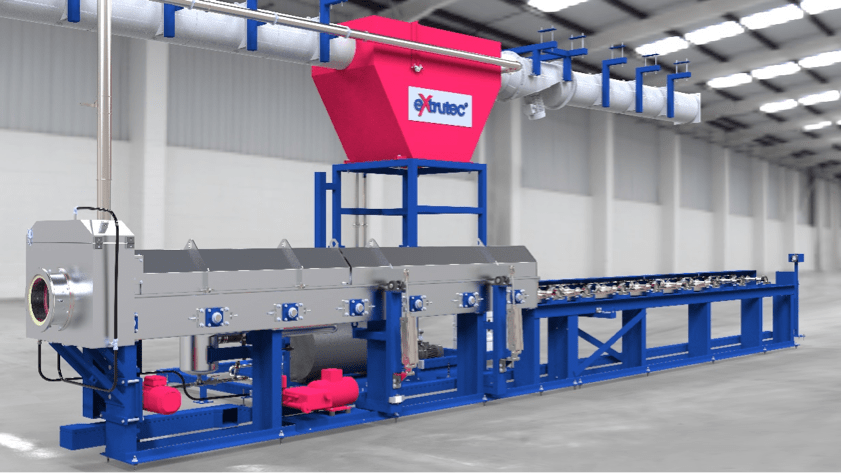
Nach dem Auflegen der Stangen auf den Beschickungsrollgang in der Ofenachse werden diese in der sogenannten ESU (Eco Shower Unit) vorgewärmt. Diese zum Patent angemeldete Anlage nutzt die Restwärme aus den Abgasen des Gasofens und erzeugt in einem Luft-Wasser-Wärmetauscher ein auf bis zu 90°C erwärmtes Wasser, welches danach auf die Stangenoberfläche geleitet wird und dadurch die Stangen entsprechend vorwärmt.

Als kostenloser Nebeneffekt dieser Vorwärmung darf neben einer Energieeinsparung > 10% auch eine ebenso hohe Leistungssteigerung der Ofenanlage sowie eine Reduzierung der Emissionen genannt werden. Die so vorgewärmten Stangen durchlaufen danach eine in die ESU integrierte Stangenreinigungsanlage. Hier werden die Stangen während des Durchlaufes von heißem Wasser mit einem Druck von 210bar und ca. 90° C Wassertemperatur gereinigt. Auf ca. 90°C vorgewärmt erfolgt der weitere Wärmeeintrag in die Stangen in der nachgeschalteten Vorwärmzone. Danach erfolgt die Erwärmung auf die geforderte Grundtemperatur von ca. 400° C im direkt gasbeheizten Abschnitt des Schnellerwärmungsofens.

Ein äußerst präziser Temperaturtaper, welcher für moderne Strangpressprozesse unerlässlich ist, wird dann im patentierten neuen extrutec Induktionsofen der 2. Generation aufgebracht, welcher „Inline“ zwischen dem Gasofen und der Warmsäge eingebunden ist. Modernste Umrichtertechnologie garantiert hierbei eine präzise Regelung bei deutlich reduziertem Energieverbrauch.

Der damit optimal vorgewärmte Bolzen wird danach in einer Warmsäge präzise getrennt und der neuen Strangpresse zugeführt.

Die hierbei entstehenden Späne werden von einer Hochleistungsspäneabsaugung abgesaugt.

Umsetzung Werkzeuganwärmofen:

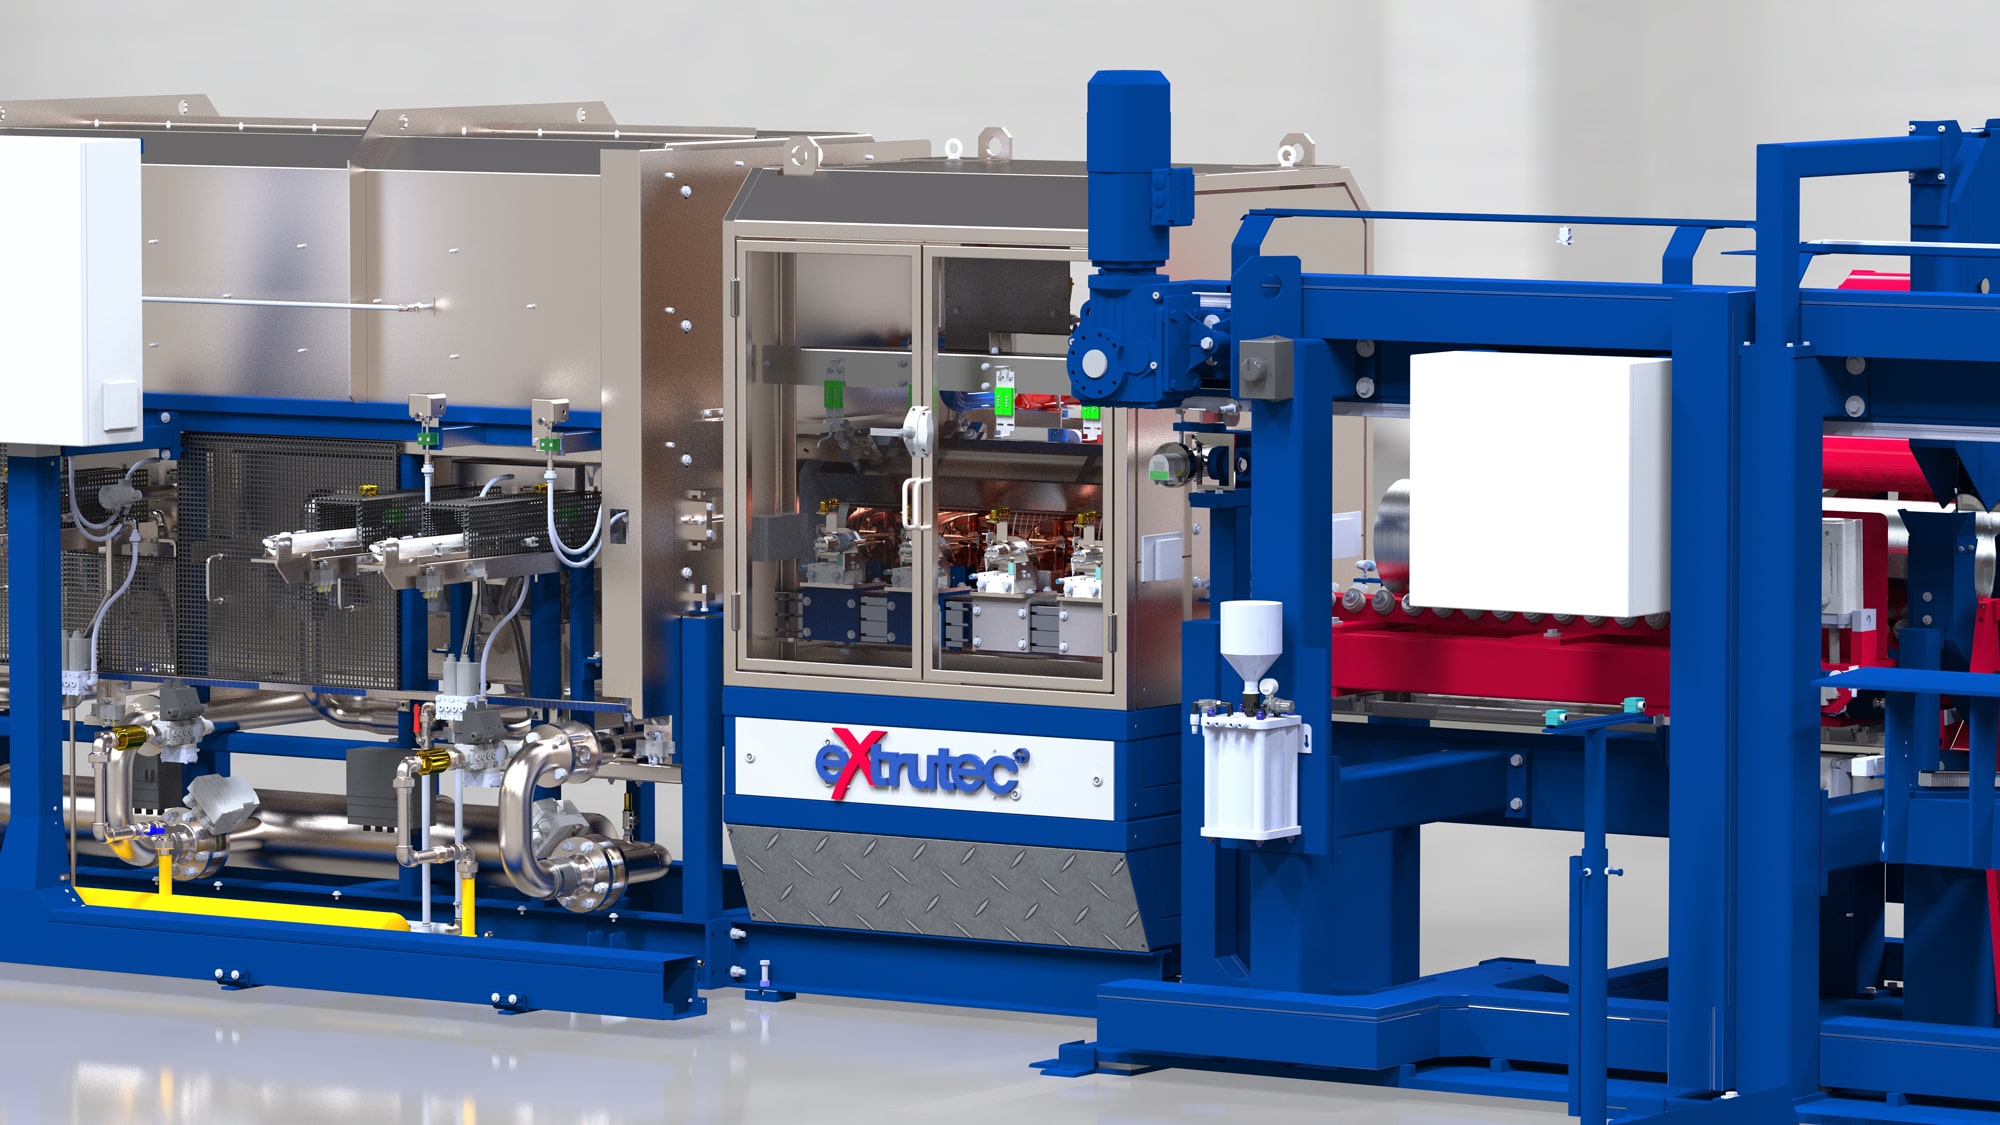
Im Bereich der Werkzeugvorwärmung hat sich AWW für die Installation eines neuen vollautomatischen 8 Kammer Werkzeuganwärmofens in Überkopfausführung von extrutec entschieden. Dieser garantiert höchste Temperaturtoleranzen und bietet neben einer großzügigen Anwärmkapazität von gleichzeitig 8 Werkzeugen auch noch „On-Board“ Speicherplatz für 4 weitere kalte Werkzeuge für weiter anstehende Aufträge. Dieser Werkzeugofen ist bereits für einen späteren Betrieb mit einem automatischen Werkzeugkran vorbereitet, womit einem „mannlosen“ Betrieb nichts mehr im Wege steht.

Die Installation der Gesamtanlage erfolgte im August 2020.


ESU mit SBR

Inlineofen und Warmsäge

Warmsäge

Vertikalmagazin

Werkzeugofen

Gesamtanlage

Für eine detaillierte Auflistung unserer Referenzanlagen und Projekte kontaktieren Sie bitte unseren Verkaufsleiter Herrn Ulrich Bucher bucher@extrutec-gmbh.de

Logo exlabesa
logo_step_g

Thöni Pfaffenhofen

Referenz:
Thöni Pfaffenhofen

Neuer Gas-/ Induktionsofens mit Warmsäge in patentierter „In-Line“ Ausführung, eine Warmauslagerungsofenanlage sowie ein neuer Werkzeuganwärmofen im Werk Pfaffenhofen.

Aufgabenstellung/ Projektanforder­ungen:

Im Rahmen der Errichtung eines hochmodernen Strangpresswerks mit diversen Weiterverarbeitungsanlagen im neuen Werk Pfaffenhofen, wurde extrutec mit der Lieferung, Montage und Inbetriebnahme eines neuen Gas-/ Induktionsofens mit Warmsäge in patentierter „In-Line“ Ausführung, einer Warmauslagerungsofenanlage sowie einem neuem Werkzeuganwärmofen in Überkopfausführung beauftragt. Dabei wurde im Bereich der Strangpresslinie kundenseitig eine neue 12“-55MN Strangpresse und Downstream-seitig eine komplett neue Auslaufeinrichtung sowie zusätzliche Anlagen für diverse Weiterbearbeitungsprozesse installiert. Aufgabe von extrutec war es dabei, Upstream-seitig eine neuen „State of the Art“ Stangenerwärmung mit integriertem Induktionsanteil und nachgeschalteter Warmsäge in das Gesamtkonzept zu integrieren. Des Weiteren wurde extrutec die Installation eines vollautomatischen 8-Kammer Werkzeugofens sowie einer speziell für diesen Auftrag entwickelten Auslagerungsofenanlage (4+1 Öfen) zum Vergüten von sowohl Standardlängen als auch Überlängen bis max. 14.000mm übertragen. Beide Ofenanlagen sind in Überkopfausführung mit Service-Shuttle konzipiert und das Anwärmgut wird jeweils vollautomatisch von unten in die Ofenkammern geladen.

Umsetzung:

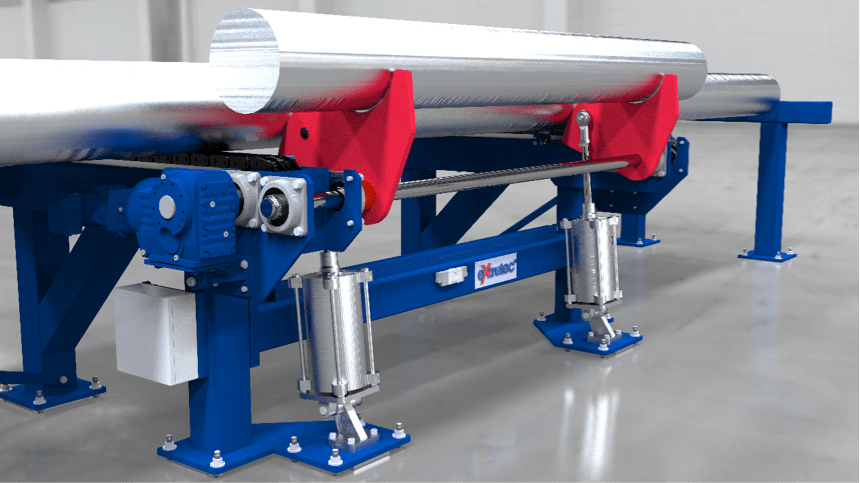
Um der Vorgabe nach einer möglichst geräuschreduzierten Produktion zu entsprechen, erfolgt die Stangenaufgabe auf ein automatisches Kettenmagazin mit 2 separat angetrieben Kettensträngen. Nach Übergabe der Stangen auf die Ofenbeschickung werden diese in der sogenannten ESU (Eco Shower Unit) vorgewärmt. Diese zum Patent angemeldete Anlage nutzt die Restwärme aus den Abgasen des Gasofens und erzeugt in einem Luft-Wasser-Wärmetauscher ein auf bis zu 90°C erwärmtes Wasser, welches danach auf die Stangenoberfläche geleitet wird und dadurch die Stangen entsprechend vorwärmt.

Als kostenloser Nebeneffekt dieser Vorwärmung darf neben einer Energieeinsparung > 10% auch eine ebenso hohe Leistungssteigerung der Ofenanlage sowie eine Reduzierung der Emissionen genannt werden. Die so vorgewärmten Stangen durchlaufen danach eine in die ESU integrierte Stangenreinigungsanlage. Hier werden die Stangen während des Durchlaufes von heißem Wasser mit einem Druck von 210bar und ca. 90° C Wassertemperatur gereinigt.

Auf ca. 90°C vorgewärmt erfolgt der weitere Wärmeeintrag in die Stangen in der nachgeschalteten Vorwärmzone.

Danach erfolgt die Erwärmung auf die geforderte Grundtemperatur von ca. 400° C im direkt gasbeheizten Abschnitt des Schnellerwärmungsofens.

Ein äußerst präziser Temperaturtaper, welcher für moderne Strangpressprozesse unerlässlich ist, wird dann in einem neuen Induktionsofen (Externes Zukaufteil) aufgebracht, welcher „Inline“ zwischen dem Gasofen und der Warmsäge eingebunden ist.

Der damit optimal vorgewärmte Bolzen wird danach in einer Warmsäge präzise getrennt und dem Pressenlader der neuen Strangpresse zugeführt.

Die hierbei entstehenden Späne werden dabei von einer Hochleistungsspäneabsaugung abgesaugt.

Umsetzung Werkzeuganwärmofen in Überkopfausführung mit Shuttle:

Im Bereich der Werkzeugerwärmung hat sich Thöni für die Installation eines neuen vollautomatischen 8 Kammer Werkzeuganwärmofens in Überkopfausführung von extrutec entschieden. Dieser garantiert höchste Temperaturtoleranzen und bietet neben einer großzügigen Anwärmkapazität von gleichzeitig 8 Werkzeugen auch noch „On-Board“ Speicherplatz für 5 weitere kalte Werkzeuge, die für die nächsten anstehenden Aufträge benötigt werden.

Sämtliche Kammern des Werkzeugofens sind für einen Betrieb mit Schutzgasatmosphäre (Stickstoff) konzipiert. Die Muffeln der einzelnen Kammern sind hierbei gasdicht geschweißt, um den Verbrauch des kostspieligen Schutzgases zu minimieren.

Umsetzung Warmauslagerungsanlage in Überkopfausführung mit Shuttle:

Die Vergütung der gepressten Profile erfolgt in einer extrutec Warmauslagerungsanlage, die in energiesparender Überkopfanordnung ausgeführt wurde. Insgesamt wurden 4 Einzelöfen für eine max. Profillänge von ca. 8.200mm sowie ein Doppelofen für das Vergüten von Überlängen (14.000mm) geliefert. Das Beschicken und Entladen der jeweiligen Öfen erfolgt mittels einem schienengebundenen Shuttle, welches die einzelnen Ofenchargen (2x4 Körbe) von einem der Pufferplätze abholt und auf die abgesenkten Ofenböden ablegt.

Das Schließen der Ofenböden erfolgt je Ofen durch 4 Hydraulikzylinder anstatt der für diesen Anwendungsfall sonst üblichen Scherenhubtische. Nach dem Vergüteprozess werden die Ofenböden mit der fertigen Charge abgesenkt, wieder vom Shuttle übernommen und auf dem dafür zugewiesenen Ablageplatz geparkt. Von diesen Ablagebänken sind jeweils 2x8 Stück als Pufferplätze vor und hinter den Warmauslagerungsöfen installiert, um die entspr. Produktionsflexibilität zu gewährleisten. Das Anliefern von Körben zum Vergüteprozess sowie das Abholen von Körben mit fertig vergütetem Material erfolgt durch einen bauseitig installierten Automatikkran gesteuert von einem zugehörigen Leitsystem auf die entspr. Pufferplätze.

Die Montage mit nachfolgender Inbetriebsetzung der Anlage erfolgte im Mai 2019

Für eine detaillierte Auflistung unserer Referenzanlagen und Projekte kontaktieren Sie bitte unseren Verkaufsleiter Herrn Ulrich Bucher bucher@extrutec-gmbh.de

Logo exlabesa
logo_step_g